Harga FLANGE BLIND
Oktober 22, 2026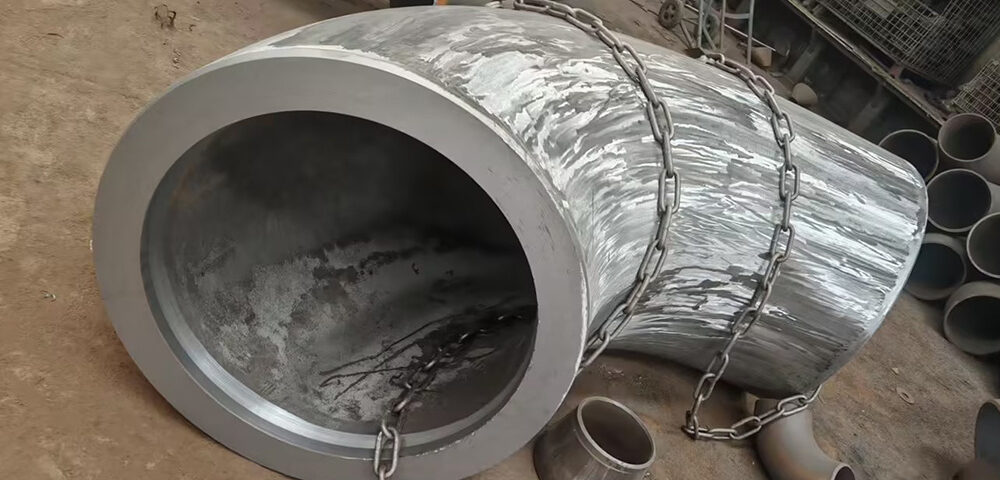
Spesifikasi Gred Industri B2B
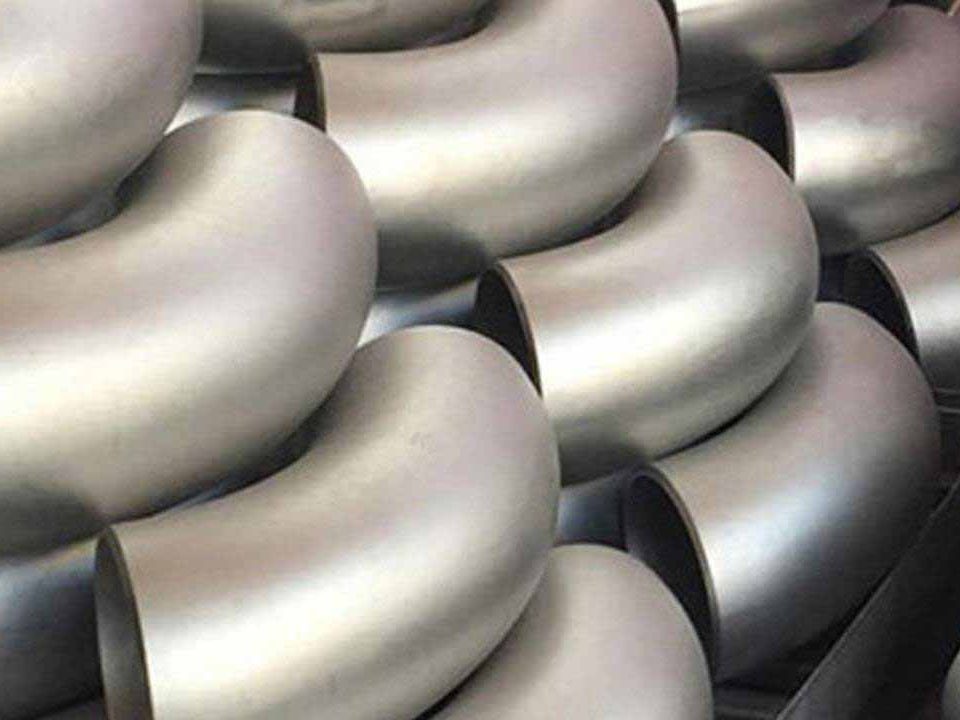
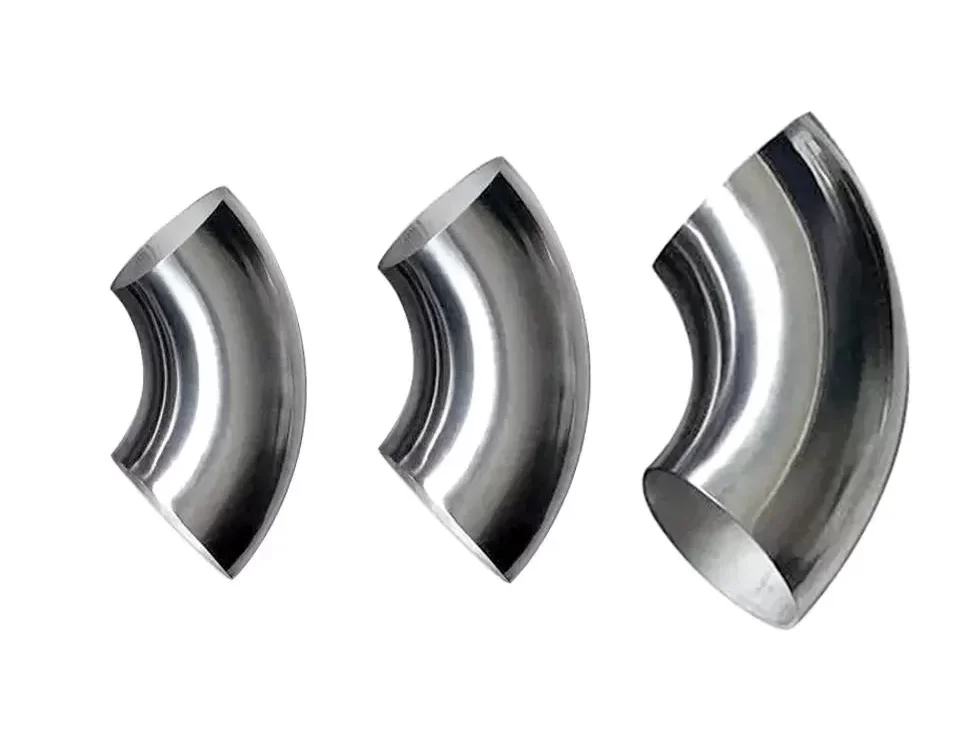
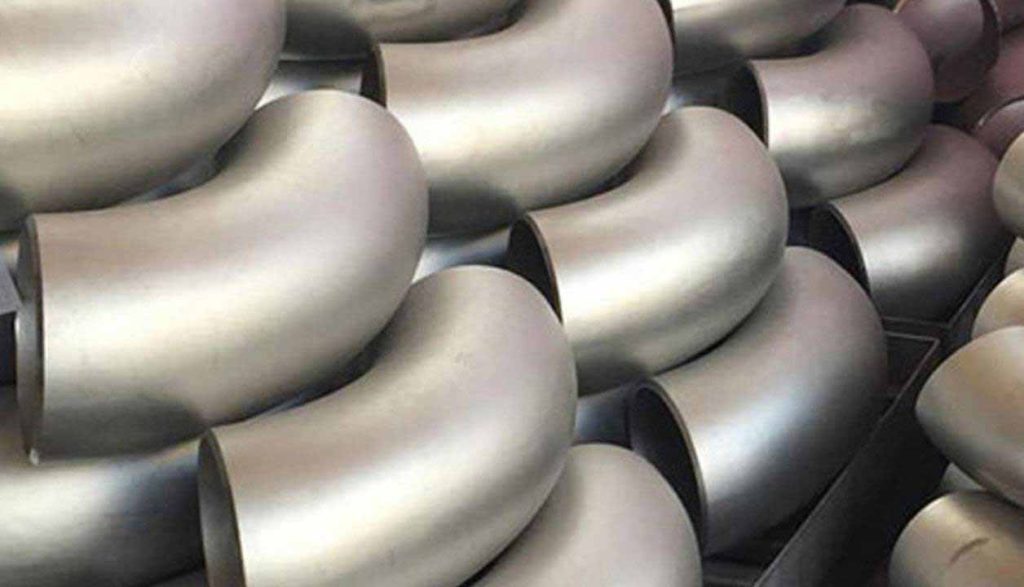
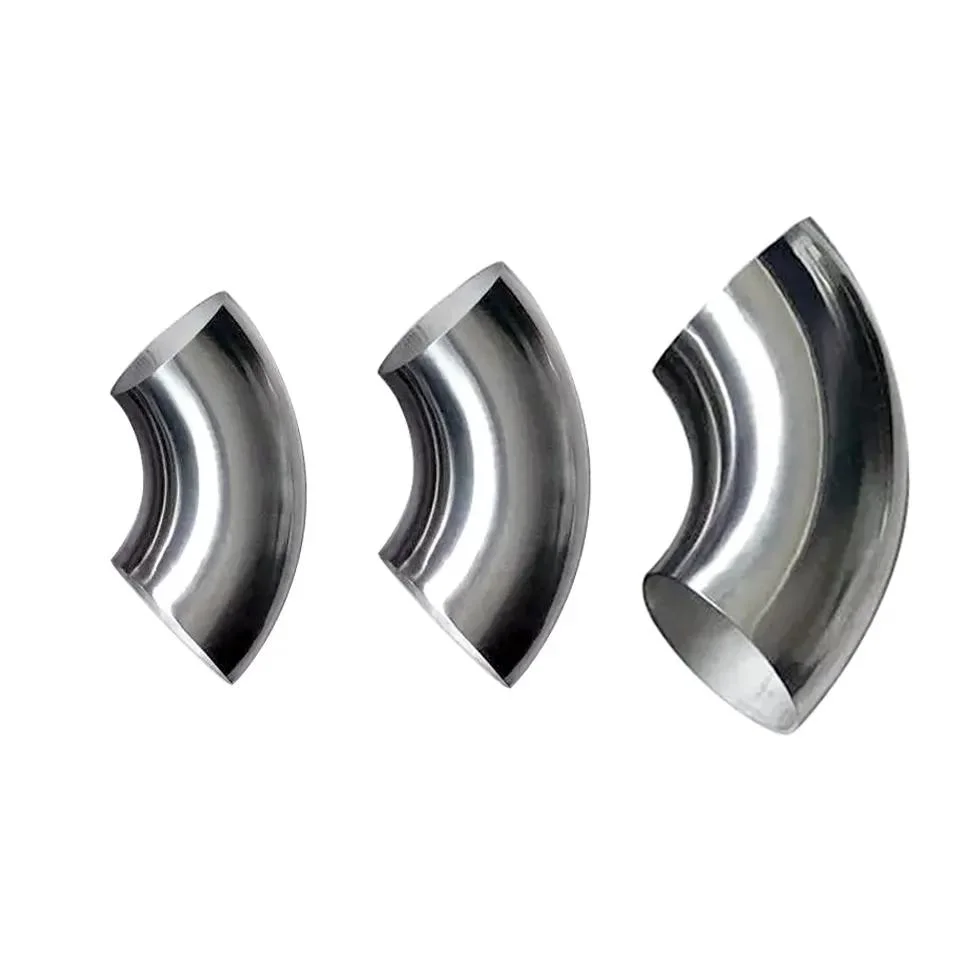
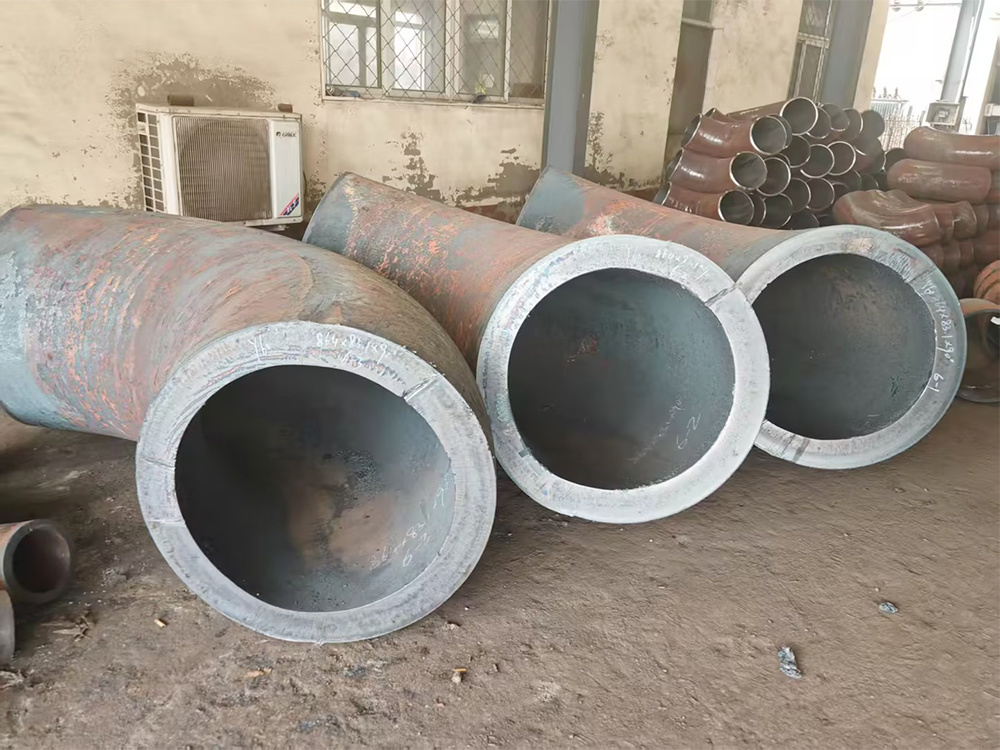
Keluli Aloi A234 WP22 Pipe Elbow
ANSI B16.9 | MSS SP 75 | ASME SA234 | Lancar & Penyelesaian Paip Kromium-Molibdenum Suhu Tinggi yang dikimpal
Bahan: ASTM A234 WP22 (2.25Cr-1Mo)
Kedudukan: SCH 10 ke xxs
Penamaan AS
K31535 (WP22 Cl.1)
Min. Kekuatan tegangan
415 MPa (60 ksi)
Min. Kekuatan Hasil
205 MPa (30 ksi)
Kandungan Molibdenum
0.87% – 1.13%
Kandungan Chromium
2.00% – 2.50%
1. Matriks Spesifikasi Teknikal Am
| parameter | Butiran Spesifikasi |
|---|---|
| Nama produk | Paip Keluli Aloi siku (Lancar & Kelengkapan Buttweld yang dikimpal) |
| Piawaian Utama | ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Gred bahan | ASTM A234 WP22 (Fokus utama), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Pelbagai saiz (Lancar) | 1/2″ 36″ NB (DN15 hingga DN900) |
| Pelbagai saiz (Keluli Dikimpal) | 26″ kepada 110″ (OD maksimum sehingga 4000mm, 100% X-Ray Dikimpal & yang direka) |
| Ketebalan dinding (Jadual) | SCH 5s, 10, 20, 30, PCB, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Sudut Lentur | 30°, 45°, 60°, 90°, 180° dan darjah tersuai tersuai |
| Jejari Lentur | Jejari pendek (dalaman seragam / R=1D) & Panjang jejari (LR / R=1.5D, 2D, 3D, 5D, 8D, 10D) |
| Sambungan akhir | Akhir Serong (BE), Biasa hujung, buttweld (BW) |
| Rawatan permukaan | Diletupkan pasir, Lukisan hitam, Bervarnis, Salutan Minyak Anti Karat |
2. ASTM A234 WP22 Komposisi Kimia (%)
| gred | Karbon (C) | Mangan (MN) | Silikon (Si) | Fosforus (P) maksimum | Sulfur (S) maksimum | Chromium (TK) | Molibdenum yang kaya (MO) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Mekanikal & Hartanah Tegangan
| gred / Kelas | Kekuatan tegangan min (MPa / ksi) | Kekuatan Hasil min (MPa / ksi) | Elongation dalam 2 dalam. atau 50mm min (%) | Kekerasan Maks (Brinell) |
|---|---|---|---|---|
| Kelas WP22 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| Kelas WP22 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. ANSI B16.9 Matriks Barisan Produk Kelengkapan Buttweld
| Kategori Kesesuaian | Varian Tersedia & Konfigurasi | Pematuhan Standard |
|---|---|---|
| Siku Paip | 90° LR/SR, 45° LR, 180° Selekoh Kembali, Jejari Tersuai Selekoh | ASME B16.9 / MSS SP 75 |
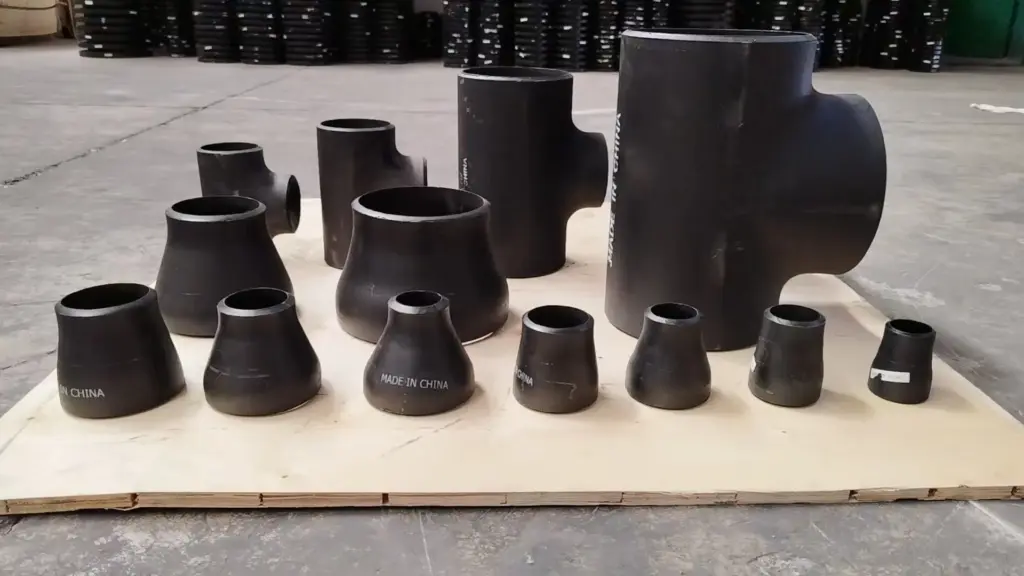
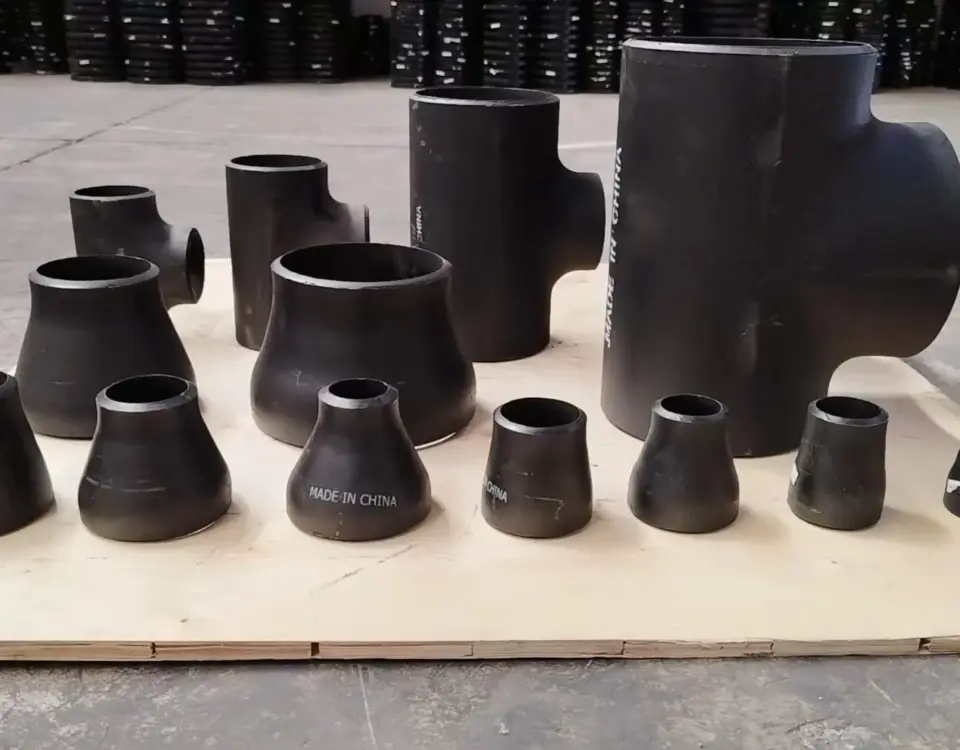
| Pengurang | Pengurangan Konsentrik, Pengurang Sipi | ASME B16.9 |
| Tees & Salib | Tee Sama, Mengurangkan Tee, Pemasangan Silang | ASME B16.9 |
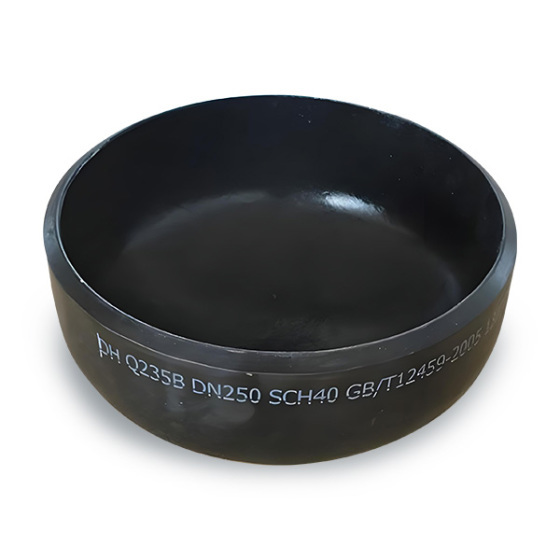
| Penutup Paip & Ends | Penutup Paip, Stub End (Sendi Punggung) | ASME B16.9 / B16.49 |
5. Perbandingan Gred Keluli Aloi ASTM A234 Cr-Mo
| gred | Penamaan AS | Jenis Aloi | Medan Aplikasi Biasa |
|---|---|---|---|
| WP1 | K12822 | 0.5TK – 0.5MO | Paip kuasa suhu sederhana |
| WP11 | K11597 | 1.25TK – 0.5MO | Talian suhu tinggi dandang dan penapisan |
| WP22 | K31535 | 2.25TK – 1.0MO | Hidrogen bertekanan tinggi & sistem wap |
| WP5 | K41545 | 5.0TK – 0.5MO | Perkhidmatan penapisan petroleum menghakis |
| WP9 | K90941 | 9.0TK – 1.0MO | Perkhidmatan tahan pengoksidaan yang teruk |
| WP91 | K90901 | 9.0TK – 1.0MO – V | Dandang loji kuasa ultra-superkritikal |
6. Matriks Piawaian Bahan Setara Antarabangsa
| Badan Standard | Spesifikasi Gred Setara |
|---|---|
| ASTM / SEPERTI SAYA (AMERIKA SYARIKAT) | ASTM A234 WP22 / ASME SA234 WP22 (Penempaan: A182 F22) |
| EN / DARIPADA (Europe) | 10CrMo9-10 (Bahan No. 1.7380) / EN 10253-2 |
| JIS (Jepun) | STPA24 / SFVC FLA22 |
| GOST (Rusia) | 12X2MFS / 10Kh2M |
7. Proses pembuatan & Protokol Rawatan Permukaan
Langkah 1: Pembentukan Panas & Lenturan
Stok paip lancar atau dikimpal dipanaskan kepada suhu penempaan yang tepat dan dibentuk melalui mandrel atau tolak-bender untuk mencapai geometri siku ANSI B16.9 yang tepat.
Langkah 2: Rawatan Haba Terma
Normal dan marah (atau dipadamkan dan dimarah) mengikut spesifikasi ASTM untuk memastikan penghalusan bijirin dan kestabilan mekanikal.
Langkah 3: Letupan Permukaan & Salutan
Peletupan pasir yang teliti untuk penyingkiran skala, diikuti dengan penggunaan minyak anti karat, lukisan hitam, atau varnis berdasarkan spesifikasi projek.
8. Keperluan Rawatan Haba ASTM A234 WP22
| Jenis Rawatan | Parameter Suhu | Medium Penyejukan / Kaedah |
|---|---|---|
| Penyepuhlindapan Penuh | 900°C – 950°C (1650°F – 1740°F) | Relau penyejukan perlahan |
| Normalizing & Tempering | Normalkan pada 900°C min; Suhu pada 700°C min | Penyejukan udara / penyejukan relau terkawal |
| Rawatan Haba Selepas Kimpalan (PWHT) | 670°C – 740°C (1250°F – 1365°F) | Penyejukan terkawal dalam udara pegun |
9. Kawalan kualiti, Pemeriksaan & Piawaian Pengujian
| Item Pemeriksaan | Kaedah Pengujian / Standard | Kriteria penerimaan |
|---|---|---|
| Pengesahan Dimensi | Angkup vernier, meter laser, tolok jejari | Pematuhan ketat terhadap ANSI B16.9 / MSS SP 75 |
| Toleransi ketebalan dinding | Ujian ketebalan ultrasonik (UT) | Ketebalan minimum tidak kurang daripada 87.5% (-12.5%) |
| Pengenalan Bahan Positif | Penganalisis PMI (Spektroskopi XRF) | Pengesahan Cr (2.25%) dan Mo (1.0%) julat |
| Peperiksaan yang tidak merosakkan | Zarah magnet (MT), Ultrasonik (UT), Radiografi X-Ray | Sifar retak, Kekurangan gabungan, atau kecacatan yang mencederakan |
| Pensijilan | Sijil Ujian Bahan (MTC) | EN 10204 3.1 / 3.2 Diperakui oleh Pihak Ketiga (TUV, SGS, BV) |
10. Sektor Aplikasi Perindustrian & Persekitaran Operasi
| Sektor Industri | Sistem Paip Tertentu / Unit | Keadaan operasi |
|---|---|---|
| Petrokimia & Penapisan | Unit penghidrogenan, hydrocrackers, talian suapan pembaharu pemangkin | Suhu tinggi, tekanan tinggi, tekanan separa hidrogen yang tinggi |
| Penjanaan tenaga | Subkritikal & paip stim utama dandang superkritikal, memanaskan semula garisan | Suhu tinggi sehingga 600°C (1110° F) |
| Minyak & Talian Paip Gas | Talian penghantaran tekanan tinggi, stesen pengumpulan gas/minyak masam | MSS SP 75 rangkaian saluran paip, keperluan dinding berat |
| Pemprosesan Kimia Arang Batu | Talian efluen reaktor pengegasan, paip gas sintesis | Aliran gas menghakis dan perkhidmatan zarah kasar |
11. Perkhidmatan Hidrogen Suhu Tinggi (API RP 941 Pematuhan)
Siku keluli aloi ASTM A234 WP22 secara khusus digemari dalam persekitaran penapisan yang kaya dengan hidrogen kerana penambahan Molibdenum dan Chromium, yang menghalang serangan hidrogen dan penyahkarburan.
| Parameter Reka Bentuk | Keperluan Kejuruteraan & had |
|---|---|
| Suhu Operasi Maks | Sehingga 550°C hingga 600°C setiap Keluk Nelson untuk keluli 2.25Cr-1Mo |
| Weldability & Panaskan dahulu | Memerlukan pemanasan awal (150°C–200°C) dan PWHT wajib untuk mengelakkan keretakan |
12. ANSI B16.9 Rujukan Dimensi Pusat-ke-Muka Siku
| Nominal paip Saiz (NPS) | Diameter luar (mm) | 90° LR Pusat ke Muka (A) | 90° SR Bersemuka (B) | 45° LR Pusat ke Muka (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. pembungkusan, Menandakan & Pematuhan Eksport
| Parameter Logistik | Spesifikasi Eksport Standard |
|---|---|
| Perlindungan Permukaan | Bersalut minyak anti karat, penutup plastik dipasang pada kedua-dua hujung serong untuk melindungi tepi |
| Jenis Pembungkusan | Kotak kayu berwasap yang kukuh, palet kayu, atau beg tenunan kalis air |
| Penandaan Produk | Dicop dengan Gred (WP22), Haba No., Saiz, Jadual, Standard (ANSI B16.9) |
14. Kelebihan Bekalan Utama & Faedah Ready Stock
Ready Stock
Inventori luas saiz standard (1/2″ hingga 24″) sedia untuk penghantaran segera.
Penghantaran Cepat
Barisan pembuatan yang diperkemas memastikan masa utama yang cepat untuk pesanan tersuai.
Fabrikasi Tersuai
Ketebalan dinding khusus, radii, dan sudut bukan standard yang dibina untuk mencetak.
15. Soalan Teknikal yang Lazim (Soalan Lazim)
| Pertanyaan Teknikal | Jawapan Pakar / Garis Panduan Spesifikasi |
|---|---|
| Apakah kelebihan utama WP22 berbanding keluli karbon? | WP22 mengandungi 2.25% Kromium dan 1% Molibdenum yang kaya, memberikan rintangan rayapan dan kekuatan yang unggul pada suhu sehingga 600°C. |
| Adakah siku ASTM A234 WP22 boleh dikimpal di tapak? | Ya, tetapi mereka memerlukan pemanasan awal dan Rawatan Haba Selepas Kimpalan yang ketat (PWHT) untuk mengelakkan keretakan mikro dan kerapuhan. |
| Apakah piawaian yang mengawal siku ini? | Dihasilkan dengan ketat kepada ASME/ANSI B16.9 untuk dimensi dan ASTM A234 untuk sifat bahan. |
16. Jadual Rujukan Berat Nominal (ANSI B16.9 Siku Jejari Panjang 90°)
Nilai berat teori dalam kilogram (kg) untuk Alloy Steel A234 WP22 90° LR siku merentas jadual dinding standard.
| NPS (inci) | DN | SCH 40 / PCB (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Spesifikasi Gred Bahan WPHY
Kelengkapan kimpalan punggung tempa ujian tinggi direka untuk sistem penghantaran minyak dan gas tekanan tinggi.
| MSS SP 75 gred | Kekuatan Hasil Min (MPa / ksi) | Kekuatan Tegangan Min (MPa / ksi) | Setaraf karbon (CE) maksimum |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Toleransi Dimensi untuk Siku Buttweld
| Saiz nominal (NPS) | Diameter luar (Di Bevel) | Cerucuk paip Kimpalan Arka Terendam Berganda (Di Akhir) | Dimensi Tengah ke Hujung (A, B, C) | Matikan Penjajaran / Persegi empat |
|---|---|---|---|---|
| 1/2″ kepada 2-1/2″ | +1.6 mm / -0.8 mm | ± 0.8 mm | ±2.0 mm | 1.0 mm |
| 3″ kepada 3-1/2″ | ±1.6 mm | ±1.6 mm | ±2.0 mm | 2.0 mm |
| 4″ | ±1.6 mm | ±1.6 mm | ±2.0 mm | 2.0 mm |
| 5″ ke 8″ | +2.4 mm / -1.6 mm | ±1.6 mm | ±2.0 mm | 4.0 mm |
| 10″ ke 18″ | +4.0 mm / -3.2 mm | ±3.2 mm | ±2.0 mm | 5.0 mm |
| 20″ hingga 24″ | +6.4 mm / -4.8 mm | ±4.8 mm | ±2.0 mm | 6.0 mm |
19. Spesifikasi Akhir Serong Kimpalan (ANSI B16.25 Pematuhan)
Semua siku buttweld A234 WP22 mempunyai hujung serong dimesin ketepatan mematuhi ASME B16.25 untuk kimpalan pas akar medan bunyi.
Ketebalan Dinding t ≤ 22mm (0.88″)
Serong Biasa: Sudut 37.5° ± 2.5°, Muka Akar 1.6mm ± 0.8mm (1/16″ ± 1/32″). Kontur serong lurus standard.
Ketebalan Dinding t > 22mm (0.88″)
Serong Kompaun: Sudut 37.5° ± 2.5° luar, 10° ± 1.0° serong peralihan dalam. Mengurangkan keperluan isipadu logam kimpalan.
20. Keperluan Tambahan ASTM A234 (S1 – S8)
| Ketaksinambungan yang memerlukan penjelasan untuk menentukan maksudnya | Keperluan Ujian Tambahan | Objektif Kejuruteraan |
|---|---|---|
| S1 | Analisis Produk (Semak Analisis) | Mengesahkan komposisi haba kimia individu bagi pemasangan siap. |
| S2 | Ujian Ketegangan | Mengesahkan hasil suhu bilik/tegangan setiap lot rawatan haba. |
| S3 | Peperiksaan Penetrant Cecair (PT) | Mengesan kecacatan permukaan, pusingan, atau retak pada permukaan luar/dalam. |
| S4 | Pemeriksaan Zarah Magnet (MT) | Mengenal pasti kecacatan sub-permukaan dalam struktur aloi feromagnetik. |
| S5 | Ujian hidrostatik | Pengesahan tekanan sepadan dengan 1.5x penarafan paip lurus. |
| S7 | Ujian Kesan Charpy V-Notch | Menilai sifat keliatan suhu rendah atau takuk. |
Bantuan Teknikal & Penyelesaian Paip Tersuai
Perlu jejari tersuai (3D, 5D, 8D), dinding berat SCH XXS WP22 siku, atau pemeriksaan pihak ketiga (SGS/TUV) untuk projek anda?
Rujuk Pasukan Kejuruteraan

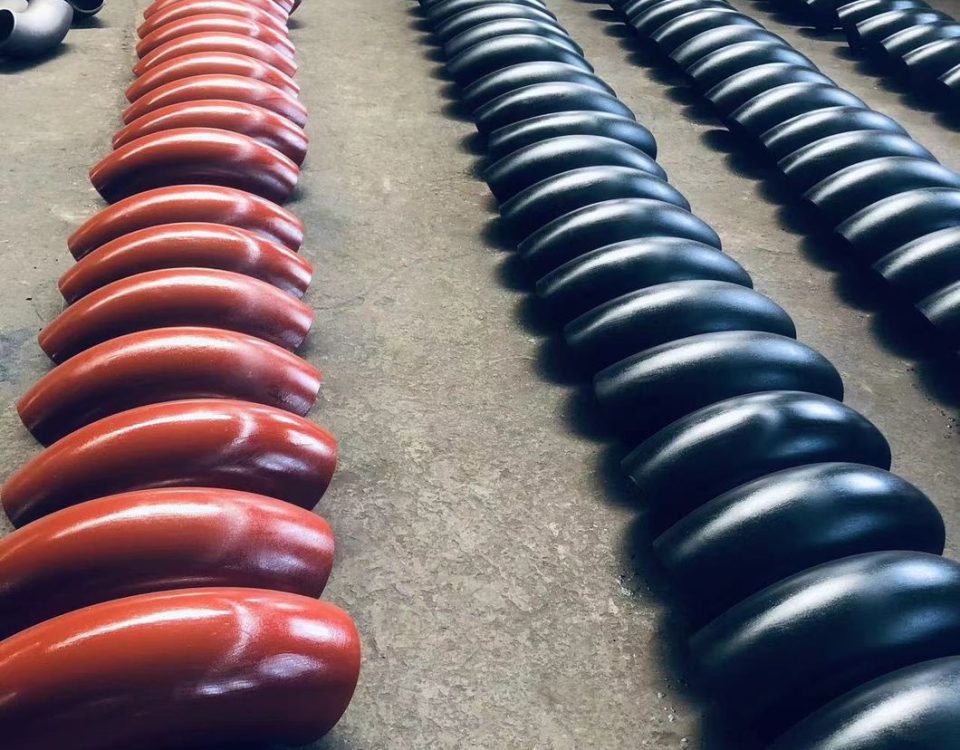
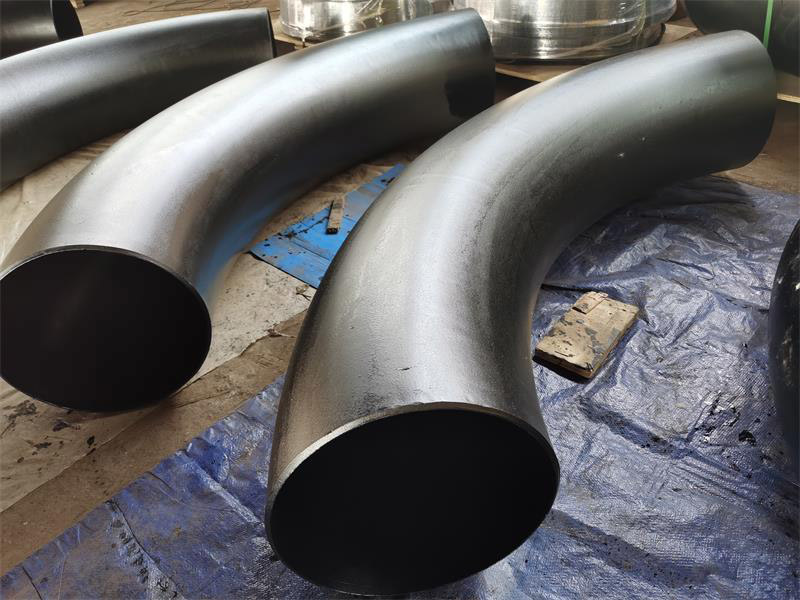
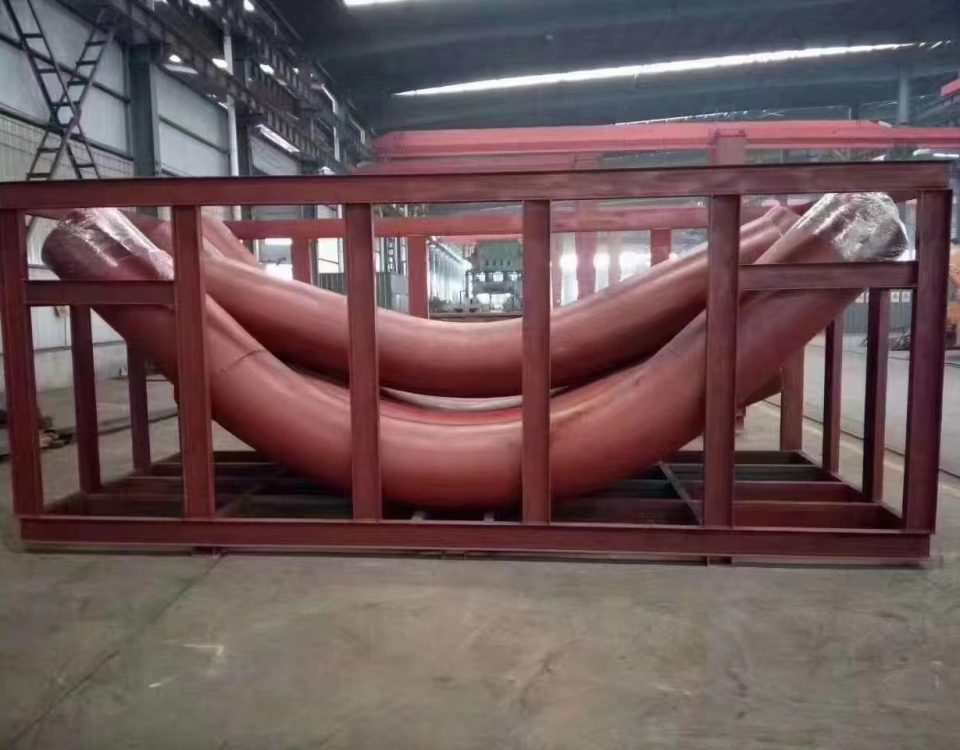
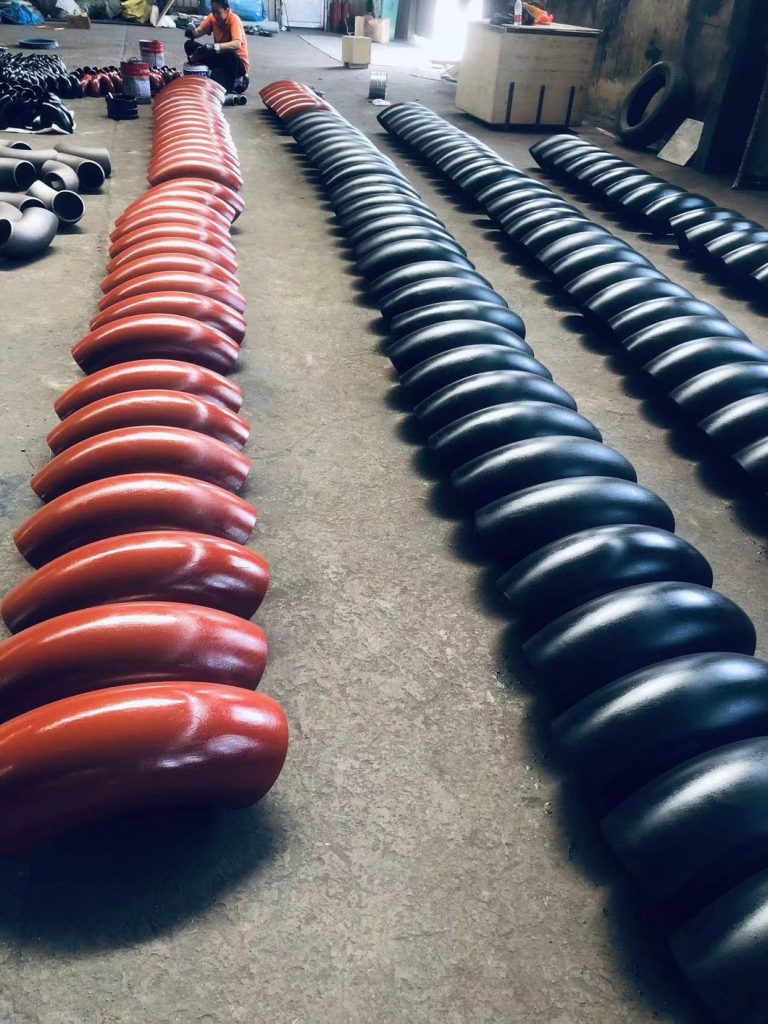
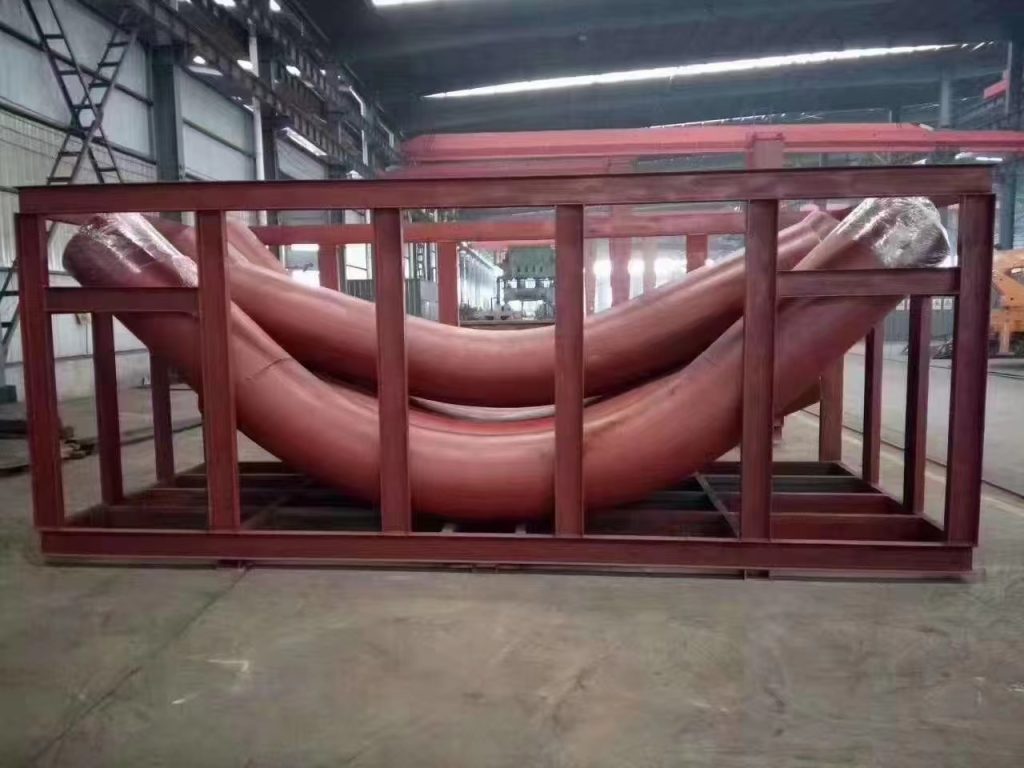
Selekoh induksi datang dalam sudut selekoh standard (cth. 45°, 90°, dan lain-lain.) atau boleh dibuat khas untuk sudut selekoh tertentu. Selekoh kompaun (Out-of-plane) selekoh dalam satu sendi paip juga boleh dihasilkan. Radius Bend ditentukan sebagai fungsi diameter. Sebagai contoh, Radii bend biasa untuk selekoh induksi adalah 3D, 5D dan 7d, di mana d adalah diameter diameter paip nominal.