FLANGIA CIECA prezzi
ottobre 22, 2026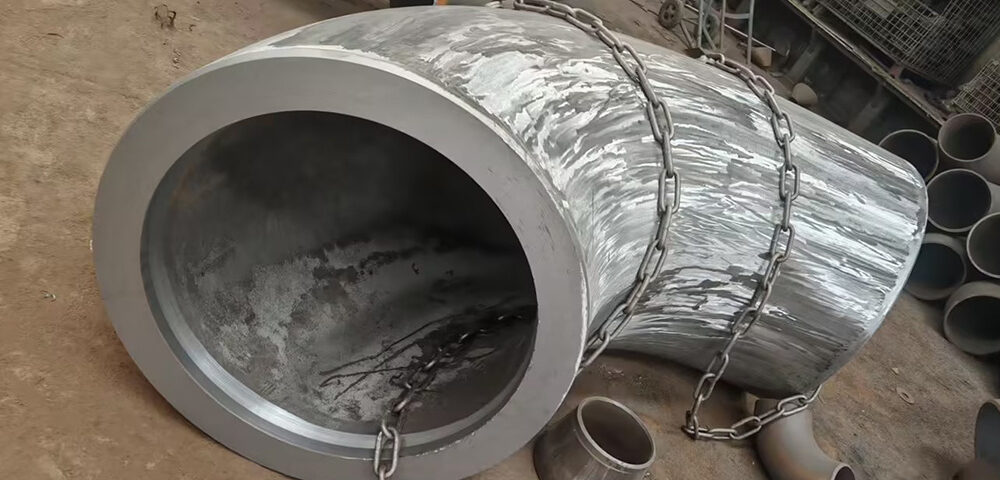
Specifiche B2B di livello industriale
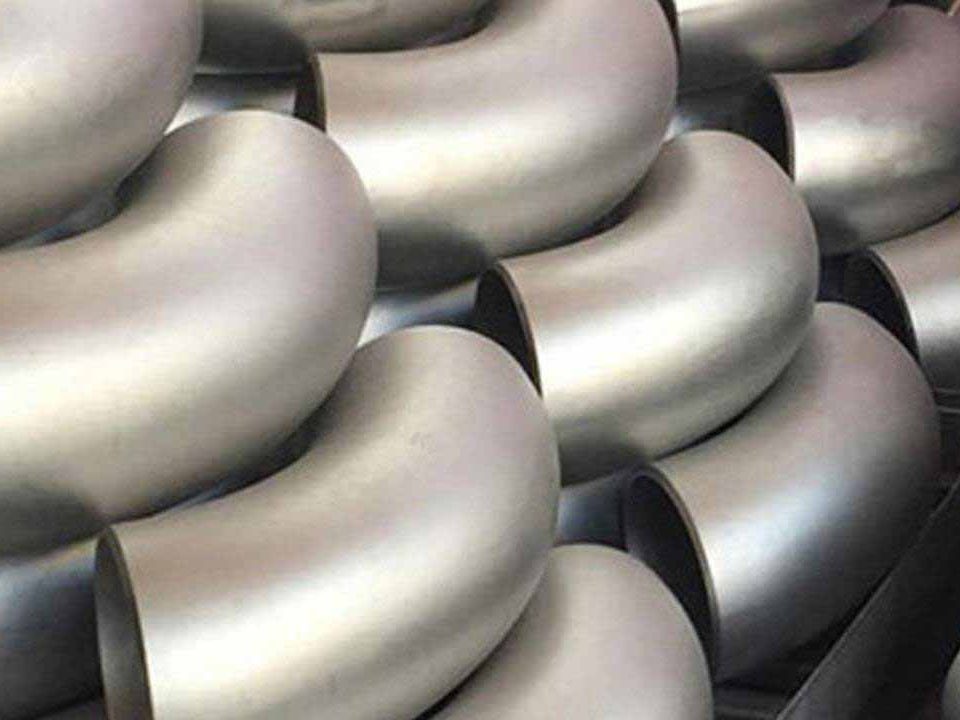
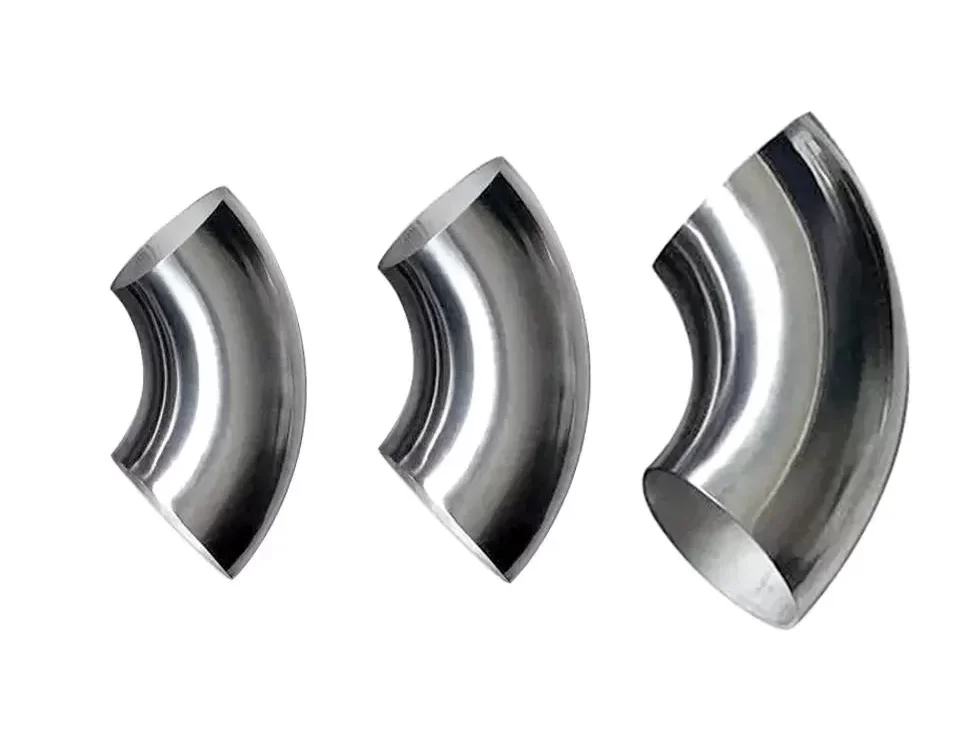
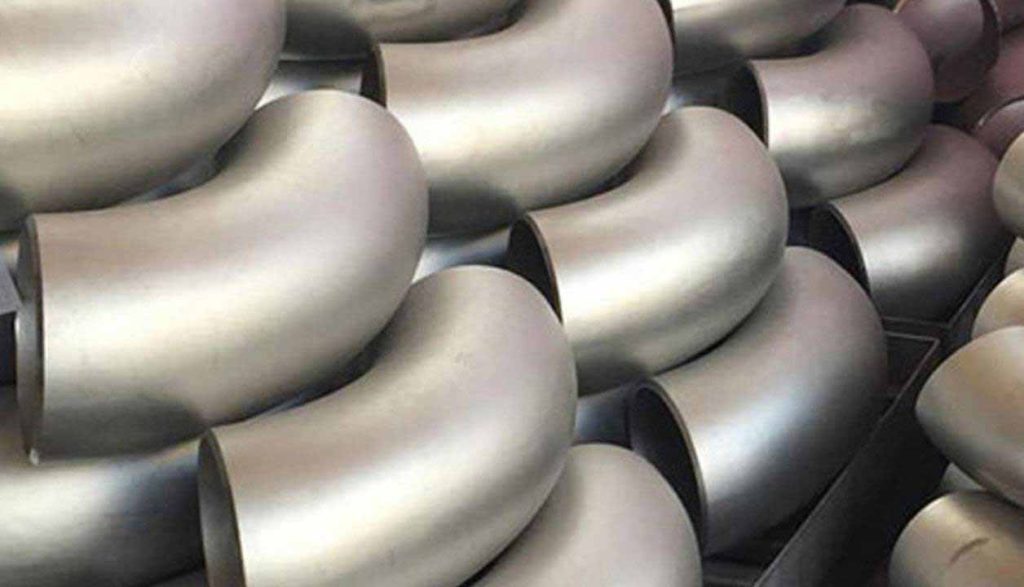
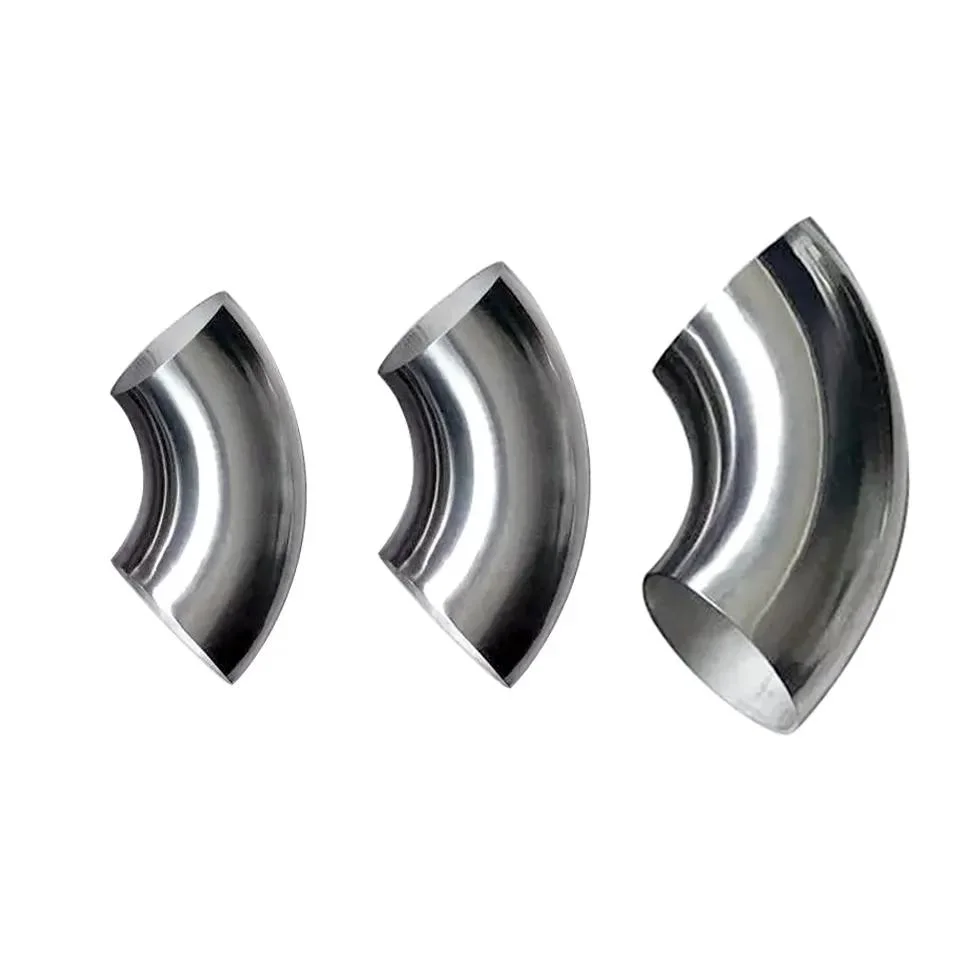
Gomito per tubo in acciaio legato A234 WP22
ANSI b 16.9 | MSS SP 75 | ASME SA234 | Senza giunte & Soluzioni di tubazioni saldate al cromo-molibdeno per alte temperature
Materiale: ASTM A234 WP22 (2.25Cr-1Mo)
Valutazione: SCH 10 a xxs
Designazione statunitense
K31535 (WP22 Cl.1)
Min. Resistenza alla trazione
415 MPa (60 KSI)
Min. Resistenza allo snervamento
205 MPa (30 KSI)
Contenuto di molibdeno
0.87% – 1.13%
Contenuto di cromo
2.00% – 2.50%
1. Matrice delle Specifiche Tecniche Generali
| Parametro | Dettagli delle specifiche |
|---|---|
| Nome del prodotto | Tubo in acciaio legato Gomito (Senza giunte & Raccordi saldati testa a testa) |
| Standard primari | ANSI b 16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Tipi di materiali | ASTM A234 WP22 (Obiettivo primario), WP11, WP5, WP9, WP91, 16MO3, 10CrMo9-10 |
| Intervallo di grandezza (Senza giunte) | 1/2″ a 36″ NB (Da DN15 a DN900) |
| Intervallo di grandezza (Saldato) | 26″ a 110″ (Diametro esterno massimo fino a 4000 mm, 100% Saldato a raggi X & fabbricato) |
| Spessore della parete (Pianificazione) | SCH 5s, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Angoli di piegatura | 30°, 45°, 60°, 90°, 180° e gradi personalizzati personalizzati |
| Raggio di curvatura | Breve raggio (SR / R=1D) & A lungo raggio (LR / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Connessioni end | Estremità smussata (ESSERE), Estremità normale, Saldare (BW) |
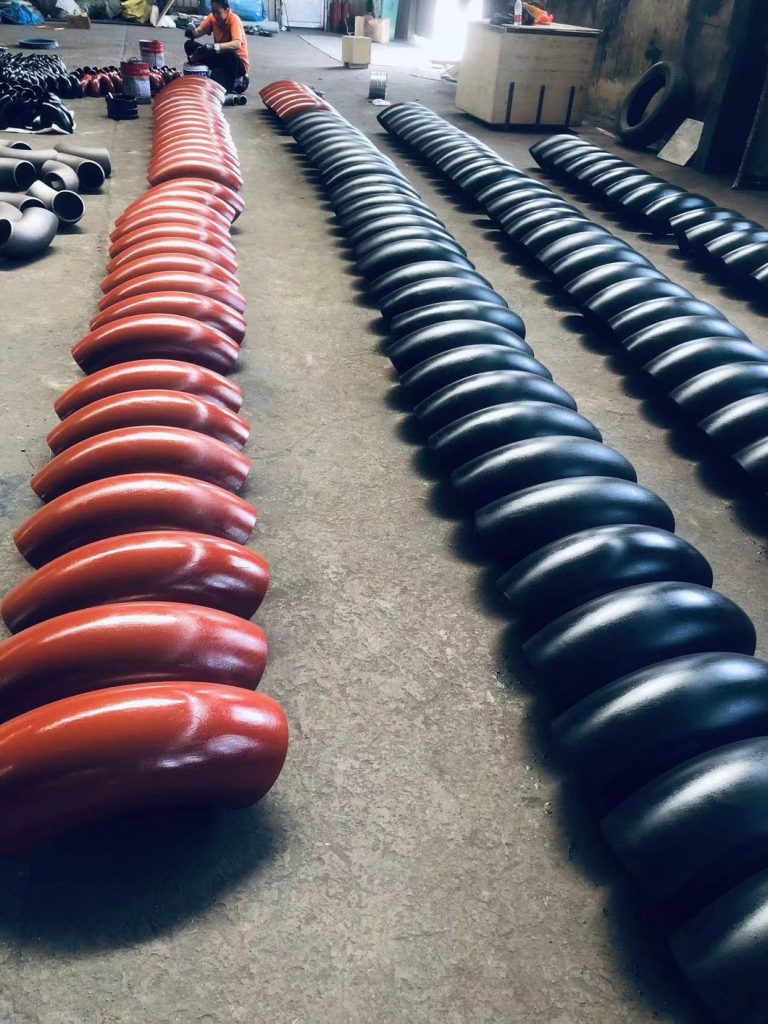
| Trattamento di superficie | Sabbiato, Pittura nera, Verniciato, Rivestimento ad olio antiruggine |
2. Composizione chimica ASTM A234 WP22 (%)
| Grado | Carbonio (C) | Manganese (MN) | Silicio (Si) | Fosforo (P) Max | Zolfo (S) Max | Cromo (CR) | Molibdeno (Mo) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Meccanico & Proprietà di trazione
| Grado / Classe | Carico di rottura min (MPa / KSI) | Limite di snervamento min (MPa / KSI) | Allungamento a 2 nel. o 50 mm minimo (%) | Durezza massima (Brinell) |
|---|---|---|---|---|
| Classe WP22 1 | 415 – 585 (60 – 85) | P92 ASME SA335 205 (30) | P92 ASME SA335 20% | ≤ 248 HBW |
| Classe WP22 3 | 585 – 760 (85 – 110) | P92 ASME SA335 415 (60) | P92 ASME SA335 18% | ≤ 290 HBW |
4. Matrice della linea di prodotti dei raccordi a saldare ANSI B16.9
| Categoria di adattamento | Varianti disponibili & Configurazioni | Conformità agli standard |
|---|---|---|
| Gomiti di tubi | 90°LR/SR, 45°LR, 180° Curve di ritorno, Piegature con raggio personalizzato | ASME B16.9 / MSS SP 75 |
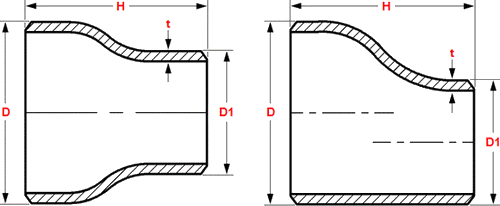
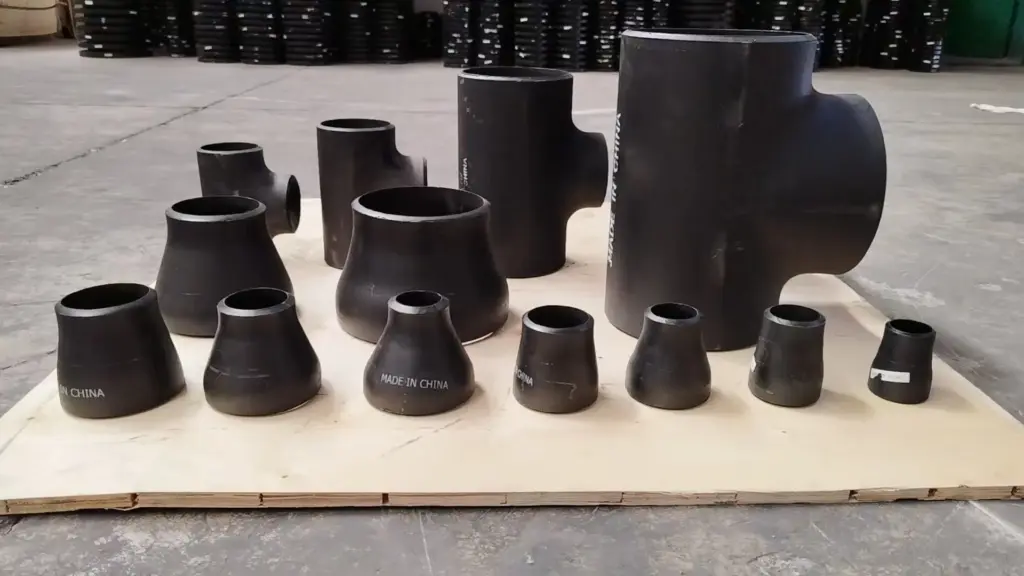
| riduttori | Riduttore concentrico, Riduttore eccentrico | ASME B16.9 |
| Tees & Croci | T uguale, T di riduzione, Montaggio incrociato | ASME B16.9 |
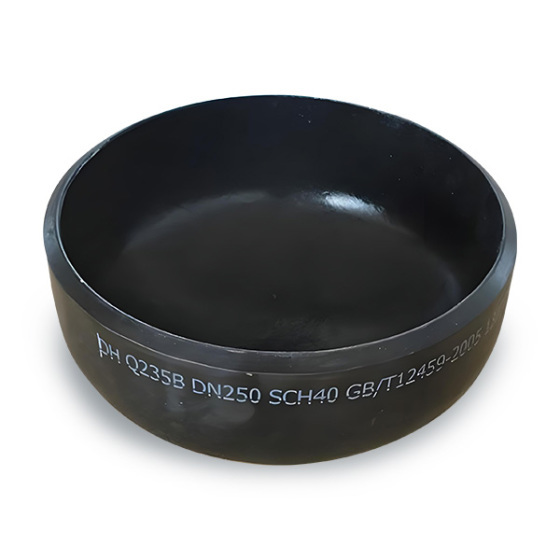
| Tappi per tubi & Ends | Tappo per tubo, Fine del troncone (Giunto sul giro) | ASME B16.9 / B16.49 |
5. Confronto dei gradi di acciaio legato ASTM A234 Cr-Mo
| Grado | Designazione statunitense | Tipo di lega | Campo di applicazione tipico |
|---|---|---|---|
| WP1 | K12822 | 0.5CR – 0.5Mo | Tubazioni di alimentazione a temperatura moderata |
| WP11 | K11597 | 1.25CR – 0.5Mo | Linee ad alta temperatura di caldaie e raffinerie |
| WP22 | K31535 | 2.25CR – 1.0Mo | Idrogeno ad alta pressione & sistemi a vapore |
| WP5 | K41545 | 5.0CR – 0.5Mo | Servizio di raffinazione del petrolio corrosivo |
| WP9 | K90941 | 9.0CR – 1.0Mo | Servizio resistente all'ossidazione severa |
| WP91 | K90901 | 9.0CR – 1.0Mo – V | Caldaie per centrali elettriche ultrasupercritiche |
6. Matrice degli standard internazionali sui materiali equivalenti
| Corpo standard | Specifica del grado equivalente |
|---|---|
| ASMA / ASME (STATI UNITI D'AMERICA) | ASTM A234 WP22 / ASME SA234 WP22 (Forgiati: A182 F22) |
| IT / DIN (Europa) | 10CrMo9-10 (Materiale n. 1.7380) / IT 10253-2 |
| IT (Giappone) | STPA24 / SFVC FLA22 |
| GOST (Russia) | 12X2MFS / 10Kh2M |
7. Processo di fabbricazione & Protocollo di trattamento superficiale
Fare un passo 1: Formatura a caldo & Piegatura
I tubi senza saldatura o saldati vengono riscaldati a precise temperature di forgiatura e formati tramite mandrini o piegatrici a spinta per ottenere l'esatta geometria del gomito ANSI B16.9.
Fare un passo 2: Trattamento termico termico
Normalizzato e temperato (o spento e temperato) rigorosamente secondo le specifiche ASTM per garantire l'affinamento del grano e la stabilità meccanica.
Fare un passo 3: Sabbiatura superficiale & Rivestimento
Sabbiatura accurata per rimozione incrostazioni, seguita dall'applicazione dell'olio antiruggine, pittura nera, o verniciatura in base alle specifiche di progetto.
8. Requisiti di trattamento termico ASTM A234 WP22
| Tipo di trattamento | Parametro di temperatura | Mezzo di raffreddamento / Metodo |
|---|---|---|
| Ricottura completa | 900°C – 950 °C (1650°F – 1740°F) | Raffreddamento lento del forno |
| Normalizzante & rinvenimento | Normalizzare a 900°C min; Tempra a 700°C min | Raffreddamento ad aria / raffreddamento controllato del forno |
| Trattamento Termico Post Saldatura (PWHT) | 670°C – 740 °C (1250°F – 1365°F) | Raffreddamento controllato in aria calma |
9. Controllo di qualità, Ispezione & Standard di prova
| Elemento di ispezione | Metodo di prova / Standard | Criteri di accettazione |
|---|---|---|
| Verifica dimensionale | Calibri a corsoio, misuratori laser, misuratori di raggio | Conformità rigorosa con ANSI B16.9 / MSS SP 75 |
| Tolleranza di spessore di parete | Test di spessore ad ultrasuoni (OUT) | Spessore minimo non inferiore a 87.5% (-12.5%) |
| Identificazione positiva del materiale | Analizzatore PMI (Spettroscopia XRF) | Verifica del Cr (2.25%) e Mo (1.0%) intervalli |
| Esame non distruttivo | Particella magnetica (MT), Ultrasonico (OUT), Radiografia a raggi X | Zero crepe, Mancanza di fusione, o difetti pregiudizievoli |
| Certificazione | Certificato di prova dei materiali (MTC) | IT 10204 3.1 / 3.2 Certificato da parte terza (TÜV, SGS, BV) |
10. Settori di Applicazione Industriale & Ambienti operativi
| Settore industriale | Sistema di tubazioni specifico / Unità | Condizioni operative |
|---|---|---|
| Petrolchimico & Raffinazione | Unità di idrogenazione, idrocracker, linee di alimentazione del reformer catalitico | Alta temperatura, ad alta pressione, elevata pressione parziale dell’idrogeno |
| Generazione di energia | Subcritico & tubazioni principali del vapore della caldaia supercritica, linee di riscaldamento | Temperature elevate fino a 600°C (1110° F) |
| Olio & Gasdotti | Linee di trasmissione ad alta pressione, stazioni di raccolta gas/petrolio acido | MSS SP 75 reti di condutture, requisiti di pareti pesanti |
| Lavorazione chimica del carbone | Linee effluenti del reattore di gassificazione, tubazioni gas di sintesi | Servizio con flussi di gas corrosivi e particolato abrasivo |
11. Servizio con idrogeno ad alta temperatura (API RP 941 Conformità)
I gomiti in acciaio legato ASTM A234 WP22 sono particolarmente apprezzati negli ambienti di raffineria ricchi di idrogeno grazie all'aggiunta di molibdeno e cromo, che prevengono l’attacco dell’idrogeno e la decarburazione.
| Parametro di progettazione | Requisiti di ingegneria & Limite |
|---|---|
| Temperatura operativa massima | Fino a 550°C a 600°C per curve Nelson per acciai 2.25Cr-1Mo |
| Saldabilità & Preriscaldare | Richiede preriscaldamento (150°C–200°C) e PWHT obbligatorio per prevenire fessurazioni |
12. Riferimento alle dimensioni da centro a faccia del gomito ANSI B16.9
| Dimensione nominale della tubazione (NPS) | Diametro esterno (mm) | 90° LR Centro-faccia (A) | 90° SR Centro-faccia (B) | 45° LR Centro-faccia (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. Confezione, Marcatura & Conformità all'esportazione
| Parametro logistico | Specifiche di esportazione standard |
|---|---|
| Protezione della superficie | Rivestito con olio antiruggine, cappucci in plastica montati su entrambe le estremità smussate per proteggere i bordi |
| Tipo di imballaggio | Robuste scatole di legno fumigate, pallet di legno, o borse in tessuto impermeabili |
| Marcatura del prodotto | Timbrato con grado (WP22), Calore n., Dimensioni, Pianificazione, Standard (ANSI b 16.9) |
14. Principali vantaggi dell'offerta & Vantaggi delle scorte pronte
Stock pronto
Ampio inventario di dimensioni standard (1/2″ a 24″) pronto per la spedizione immediata.
Consegna veloce
Linee di produzione semplificate garantiscono tempi di consegna rapidi per gli ordini personalizzati.
Fabbricazione personalizzata
Spessori di parete specializzati, raggi, e angoli non standard costruiti per la stampa.
15. Domande tecniche frequenti (FAQ)
| Domanda tecnica | Risposta dell'esperto / Linee guida sulle specifiche |
|---|---|
| Qual è il vantaggio principale del WP22 rispetto all'acciaio al carbonio? | WP22 contiene 2.25% Cromo e 1% Molibdeno, fornendo resistenza al creep e resistenza superiori a temperature fino a 600°C. |
| I gomiti ASTM A234 WP22 sono saldabili in cantiere? | Sì, ma richiedono un preriscaldamento e un rigoroso trattamento termico post-saldatura (PWHT) per prevenire microfessurazioni e fragilità. |
| Quali standard governano questi gomiti? | Prodotto rigorosamente secondo ASME/ANSI B16.9 per le dimensioni e ASTM A234 per le proprietà dei materiali. |
16. Tabella di riferimento del peso nominale (ANSI B16.9 Gomiti a raggio lungo di 90°)
Valori di peso teorici in chilogrammi (kg) per gomiti 90° LR in acciaio legato A234 WP22 su schemi di parete standard.
| NPS (Pollici) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Specifiche dei gradi dei materiali WPHY
Raccordi saldati di testa ad alta resistenza progettati per sistemi di trasmissione di petrolio e gas ad alta pressione.
| MSS SP 75 Grado | Limite di snervamento minimo (MPa / KSI) | Resistenza alla trazione minima (MPa / KSI) | Carbon Equivalent (CE) Max |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Tolleranze dimensionali per gomiti saldati di testa
| Dimensione nominale (NPS) | Diametro esterno (A smusso) | Diametro interno (Alla fine) | Dimensione dal centro all'estremità (A, B, C) | Allineamento disattivato / Quadratezza |
|---|---|---|---|---|
| 1/2″ a 2-1/2″ | +1.6 mm / -0.8 mm | ± 0,8 mm | ±2,0 mm | 1.0 mm |
| 3″ a 3-1/2″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 4″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 5″ alle 8″ | +2.4 mm / -1.6 mm | ±1,6 mm | ±2,0 mm | 4.0 mm |
| 10″ alle 18″ | +4.0 mm / -3.2 mm | ±3,2 mm | ±2,0 mm | 5.0 mm |
| 20″ a 24″ | +6.4 mm / -4.8 mm | ±4,8 mm | ±2,0 mm | 6.0 mm |
19. Specifiche delle estremità smussate di saldatura (Conformità ANSI B16.25)
Tutti i gomiti a saldare di testa A234 WP22 presentano estremità smussate lavorate con precisione in conformità con ASME B16.25 per la saldatura del passaggio di radice del campo sonoro.
Spessore della parete t ≤ 22 mm (0.88″)
Smusso semplice: Angolo 37,5° ± 2,5°, Faccia della radice 1,6 mm ± 0,8 mm (1/16″ ± 1/32″). Contorno smussato dritto standard.
Spessore parete t > 22mm (0.88″)
Smusso composto: Angolo 37,5° ± 2,5° esterno, 10° ± 1,0° smusso di transizione interno. Riduce il fabbisogno di volume del metallo di saldatura.
20. Requisiti supplementari ASTM A234 (S1 – S8)
| Una discontinuità che richiede una spiegazione per determinarne il significato | Requisito del test supplementare | Obiettivo ingegneristico |
|---|---|---|
| S1 | Analisi del prodotto (Controlla l'analisi) | Verifica la composizione termica chimica individuale del raccordo finito. |
| S2 | Prova di tensione | Conferma la resa/trazione a temperatura ambiente per lotto di trattamento termico. |
| S3 | Esame con liquidi penetranti (P.T) | Rileva i difetti superficiali, giri, o crepe sulle superfici esterne/interne. |
| S4 | Esame con particelle magnetiche (MT) | Identifica i difetti sotto la superficie nelle strutture in lega ferromagnetica. |
| S5 | La prova idrostatica | Verifica della pressione corrispondente a 1,5 volte il valore nominale del tubo diritto. |
| S7 | Test di impatto Charpy con intaglio a V | Valuta la proprietà di tenacità a bassa temperatura o all'intaglio. |
Assistenza Tecnica & Soluzioni di tubazioni personalizzate
Hai bisogno di raggi personalizzati (3D, 5D, 8D), Gomiti SCH XXS WP22 a parete pesante, o ispezione di terzi (SGS/TUV) per il tuo progetto?
Consultare il team di ingegneri

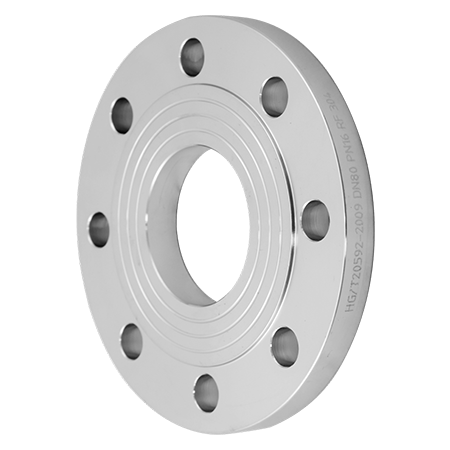
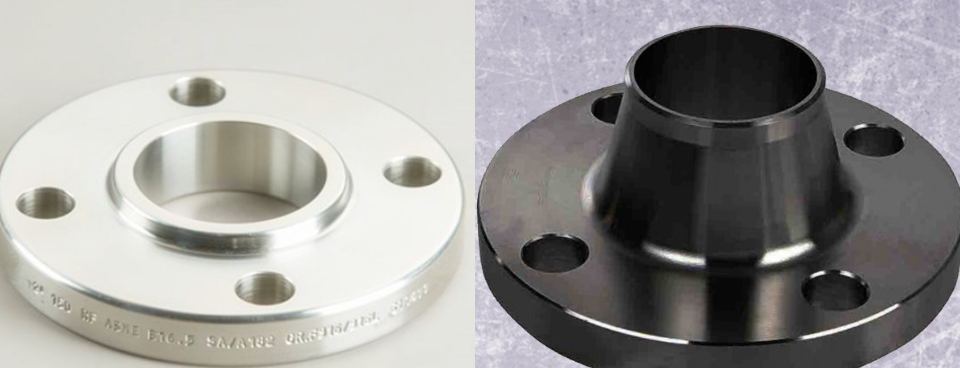
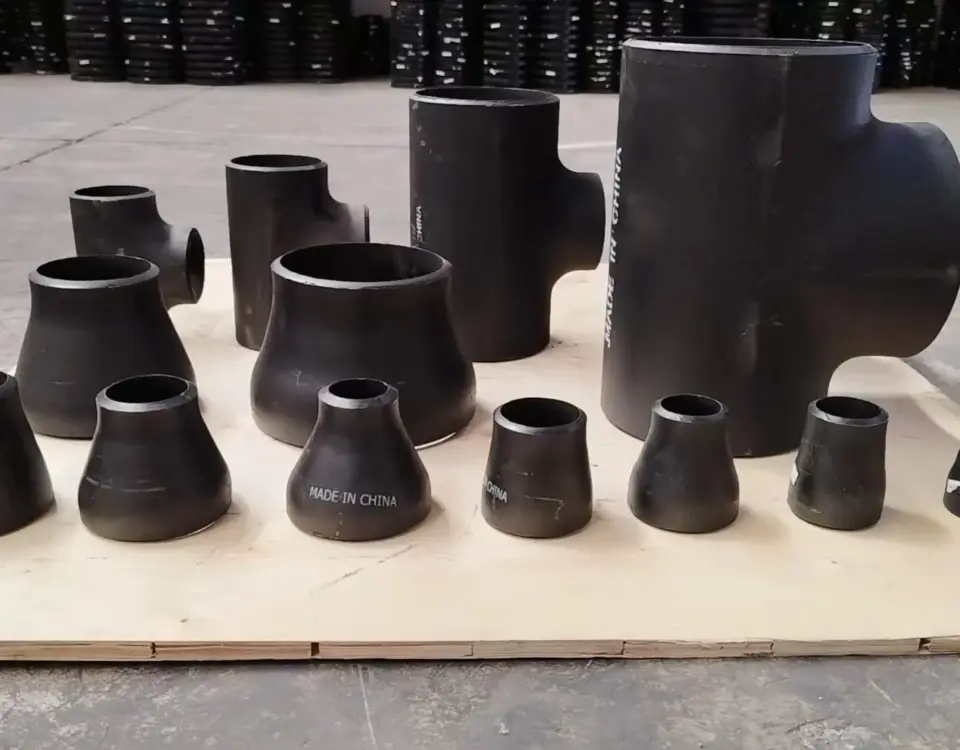
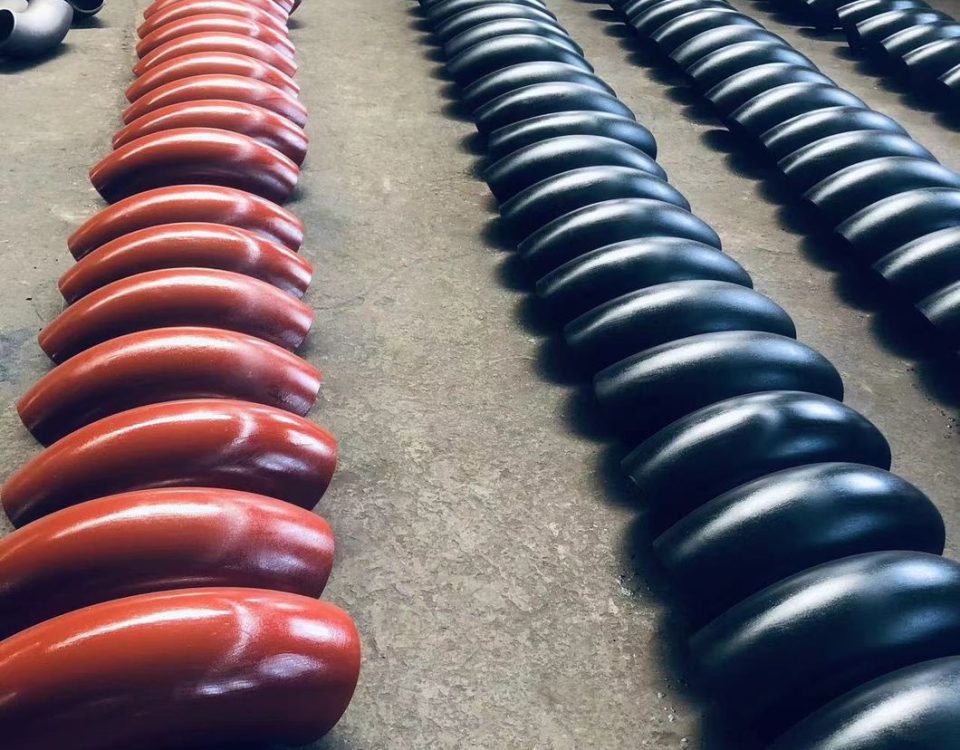
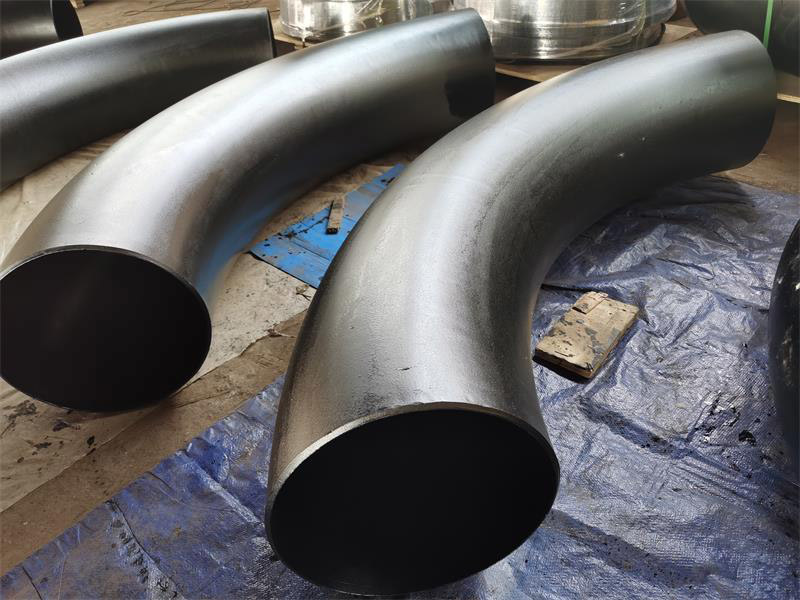
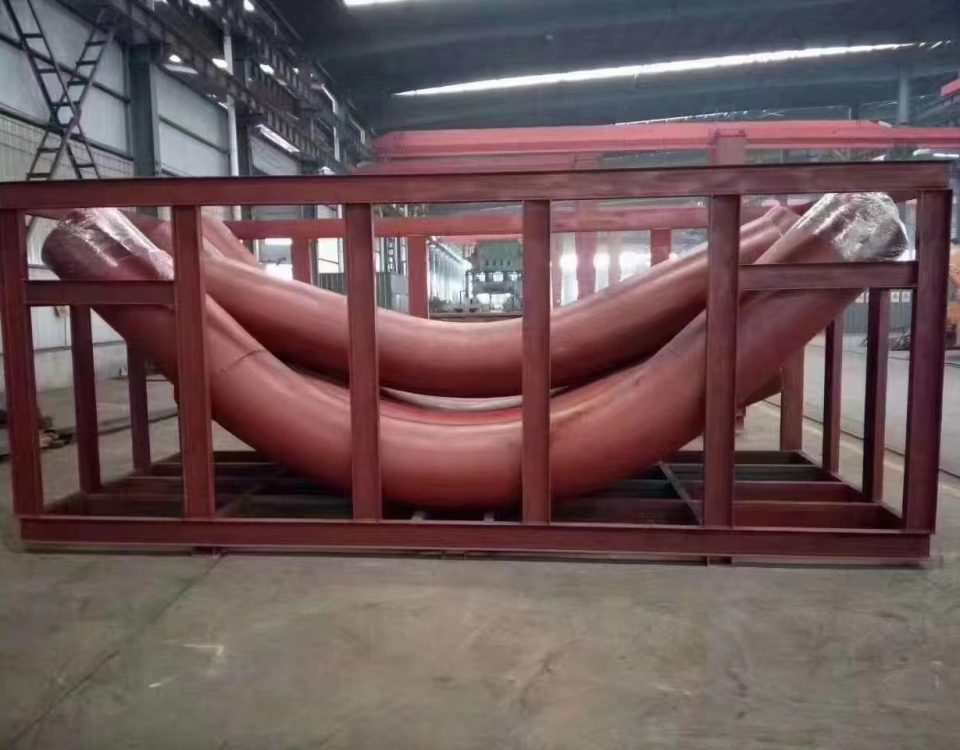
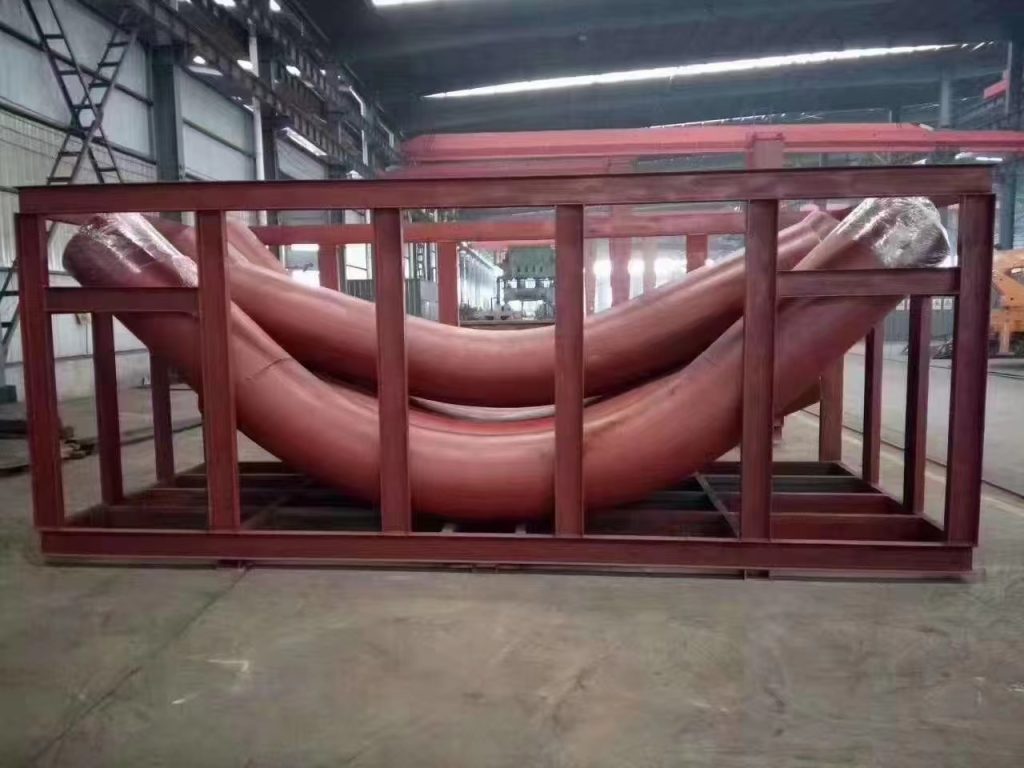
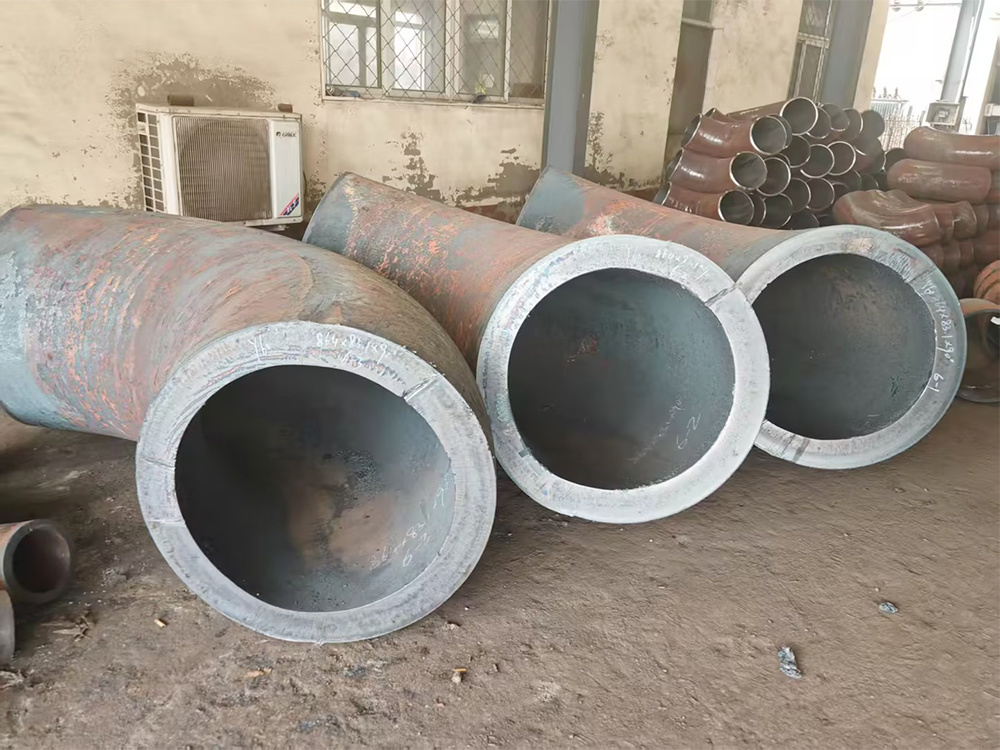
Le curve di induzione sono disponibili negli angoli di curvatura standard (ad es.. 45°, 90°, ecc.) o può essere realizzato su misura per angoli di curvatura specifici. Curve composte (fuori piano) si possono anche produrre curve in un singolo giunto di pipe. Il raggio di piega è specificato in funzione del diametro. Per esempio, I raggi di curvatura comuni per le curve a induzione sono 3D, 5D e 7d, dove d è il diametro del tubo nominale.