ราคา FLANGE BLIND
ตุลาคม 22, 2026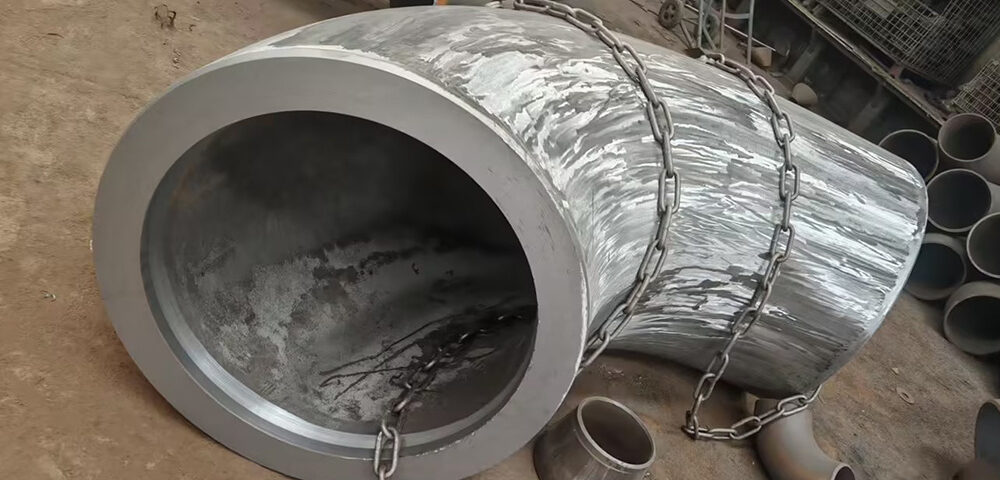
ข้อมูลจำเพาะเกรด B2B อุตสาหกรรม
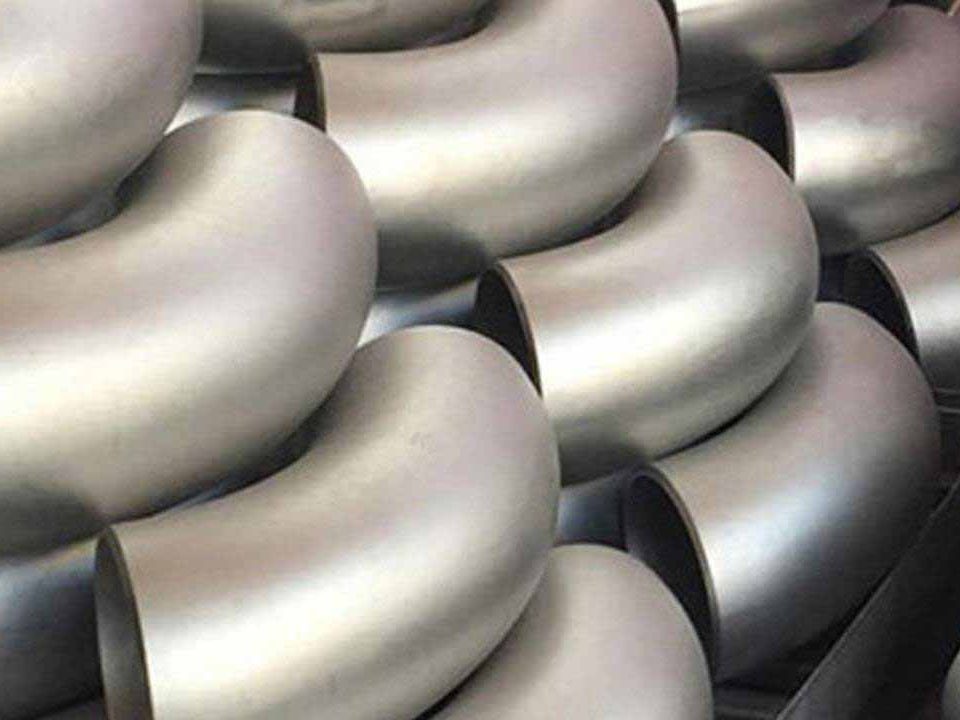
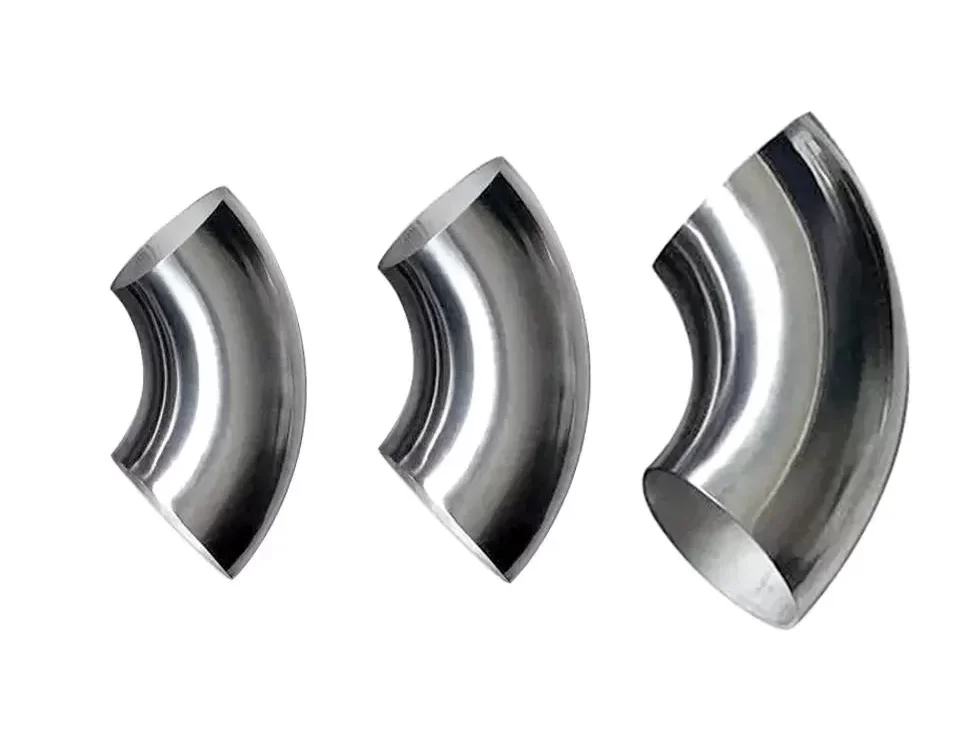
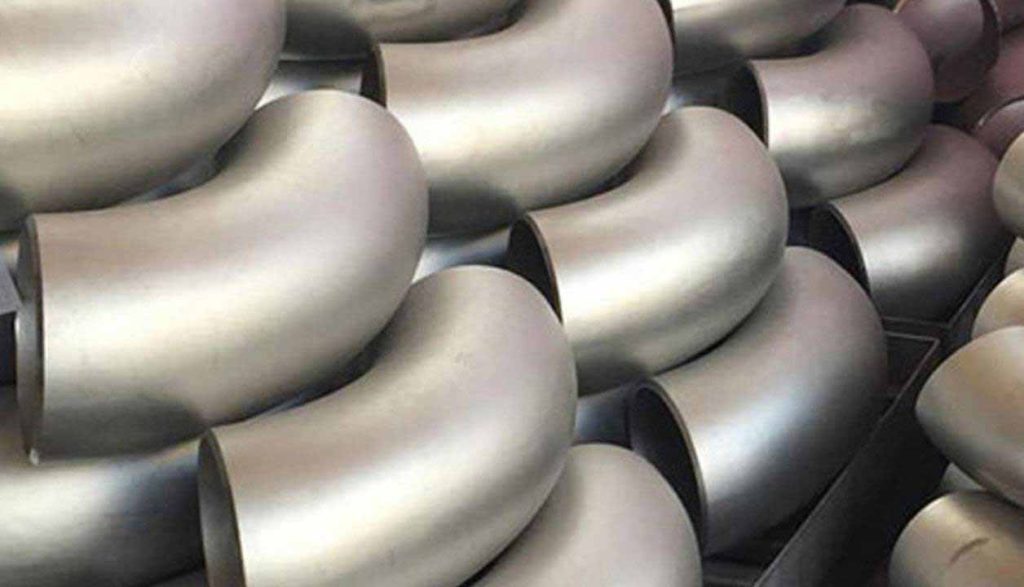
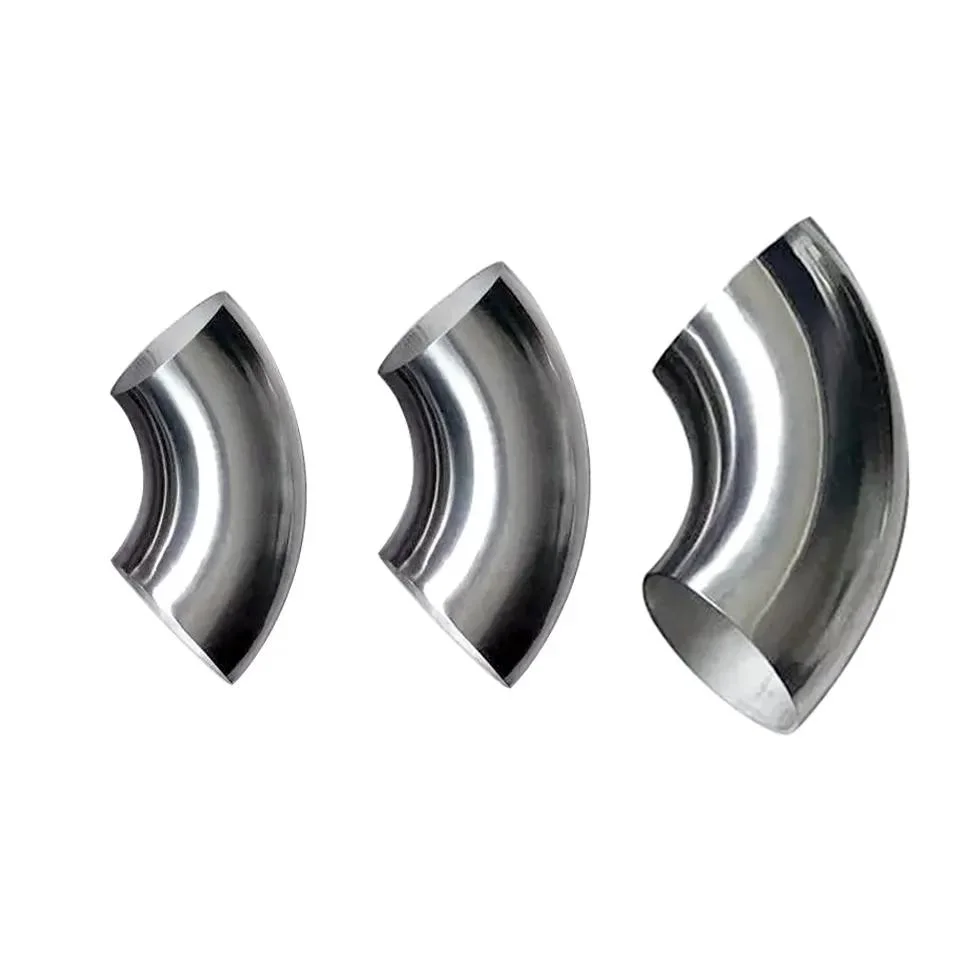
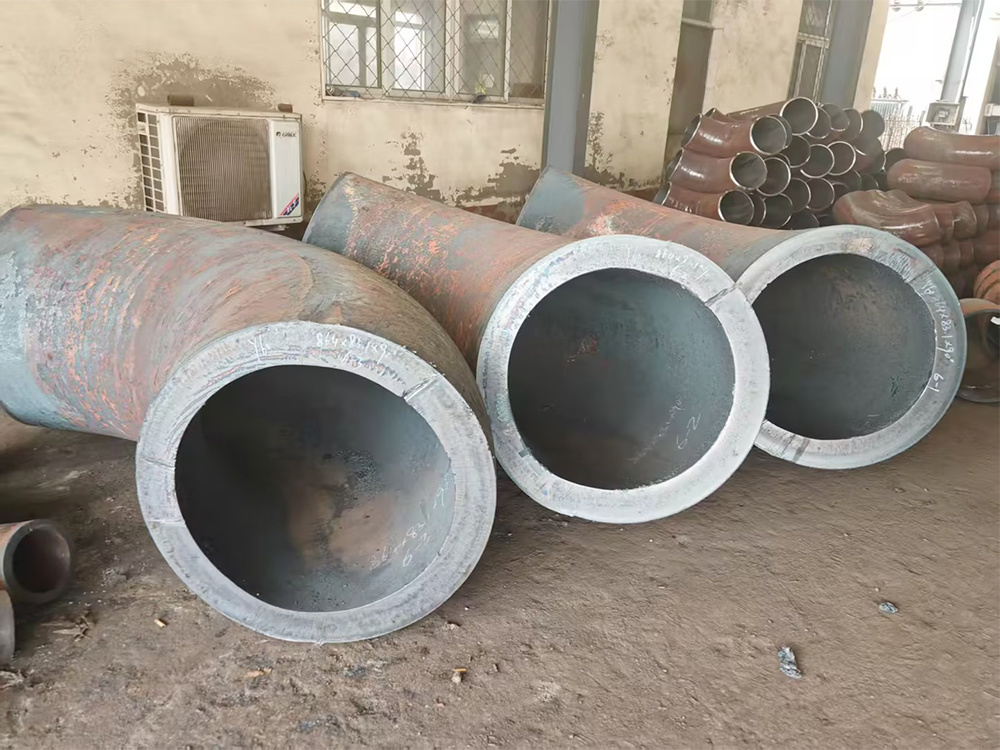
โลหะผสมเหล็ก A234 WP22 ท่อข้อศอก
ANSI B16.9 | เอ็มเอสเอส เอสพี 75 | ASME SA234 | ไม่มีรอยต่อ & โซลูชั่นท่อเชื่อมโครเมียม-โมลิบดีนัมอุณหภูมิสูง
วัสดุ: ASTM A234 WP22 (2.25Cr-1Mo)
อันดับ: กำหนด 10 ถึง xxs
การกำหนดของสหรัฐอเมริกา
K31535 (WP22 Cl.1)
นาที. ความแข็งแรง
415 MPa (60 ms /)
นาที. ความแข็งแรงให้ผลผลิต
205 MPa (30 ms /)
เนื้อหาโมลิบดีนัม
0.87% – 1.13%
เนื้อหาโครเมียม
2.00% – 2.50%
1. เมทริกซ์ข้อกำหนดทางเทคนิคทั่วไป
| พารามิเตอร์ | รายละเอียดข้อมูลจำเพาะ |
|---|---|
| ชื่อสินค้า | ท่อเหล็กอัลลอยด์ ข้อศอก (ไม่มีรอยต่อ & อุปกรณ์เชื่อม Buttweld) |
| มาตรฐานเบื้องต้น | ANSI B16.9, เอ็มเอสเอส เอสพี 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| วัสดุเกรด | ASTM A234 WP22 (โฟกัสหลัก), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| ขนาดช่วง (ไม่มีรอยต่อ) | 1/2″ เป็น 36″ NB (DN15 ถึง DN900) |
| ขนาดช่วง (รอย) | 26″ ถึง 110″ (OD สูงสุด 4000 มม, 100% เชื่อมเอ็กซ์เรย์ & ประดิษฐ์) |
| ความหนาของผนัง (กำหนดการ) | กำหนด 5ส, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| มุมดัด | 30°, 45°, 60°, 90°, 180° และองศาที่ปรับแต่งเองได้ |
| รัศมีการดัด | รัศมีที่สั้น (เอสอาร์ / R=1D) & รัศมียาว (LR / R=1.5D, 2D, 3D, 5D, 8D, 10D) |
| การเชื่อมต่อ End | ปลายยกนูน (พ.ศ.), ปลายธรรมดา, ก้นเชื่อม (BW) |
| การรักษาพื้นผิว | พ่นทราย, ภาพวาดสีดำ, เคลือบเงา, เคลือบน้ำมันป้องกันสนิม |
2. ASTM A234 WP22 องค์ประกอบทางเคมี (%)
| เกรด | คาร์บอน (C) | แมงกานีส (Mn) | ซิลิคอน (ศรี) | ฟอสฟอรัส (P) สูงสุด | กำมะถัน (S) สูงสุด | โครเมี่ยม (Cr) | โมลิบดีนัม (Mo) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 เครื่องกล & คุณสมบัติแรงดึง
| เกรด / คลาส | แรงนาที (MPa / ms /) | ความแข็งแรงของผลผลิตขั้นต่ำ (MPa / ms /) | การยืดตัวใน 2 ใน. หรือขั้นต่ำ 50 มม (%) | ความแข็งสูงสุด (บริเนล) |
|---|---|---|---|---|
| คลาส WP22 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| คลาส WP22 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. ANSI B16.9 เมทริกซ์สายผลิตภัณฑ์ฟิตติ้ง Buttweld
| หมวดหมู่ฟิตติ้ง | รุ่นที่มีจำหน่าย & การกำหนดค่า | การปฏิบัติตามมาตรฐาน |
|---|---|---|
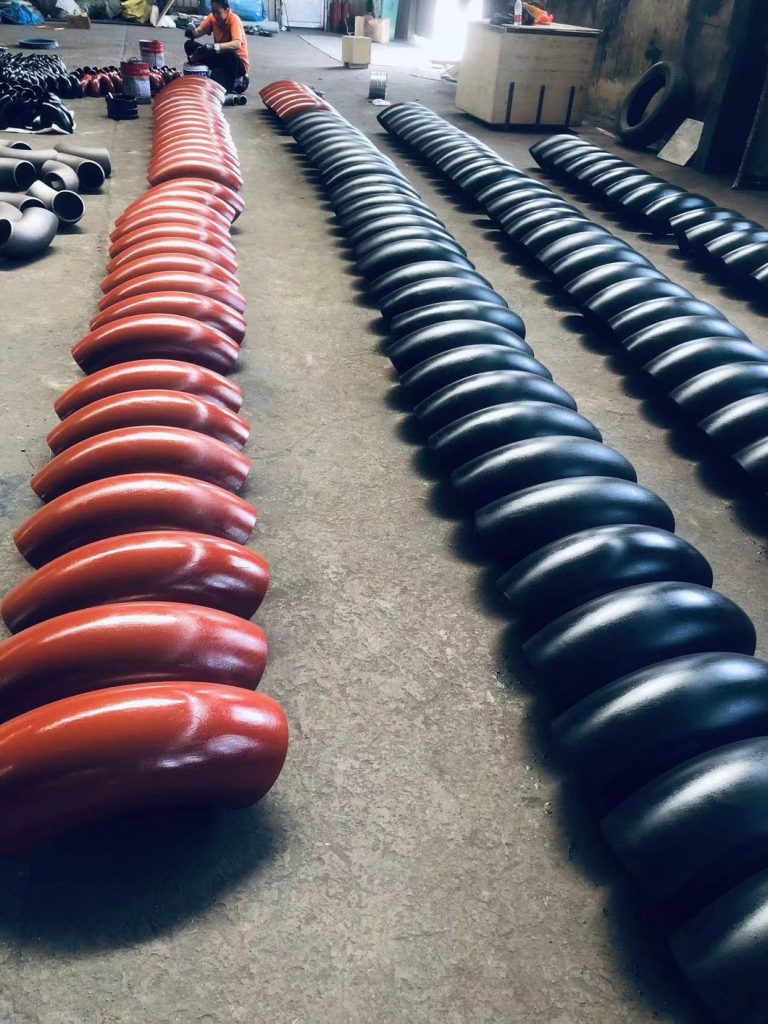
| ข้อศอกท่อ | 90° LR/อาร์, 45° แอลอาร์, 180° กลับโค้ง, รัศมีโค้งที่กำหนดเอง | ASME B16.9 / เอ็มเอสเอส เอสพี 75 |
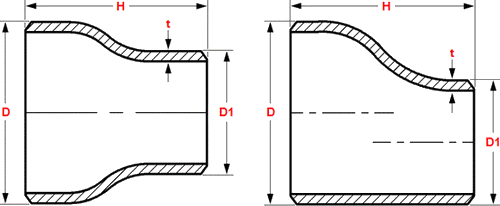
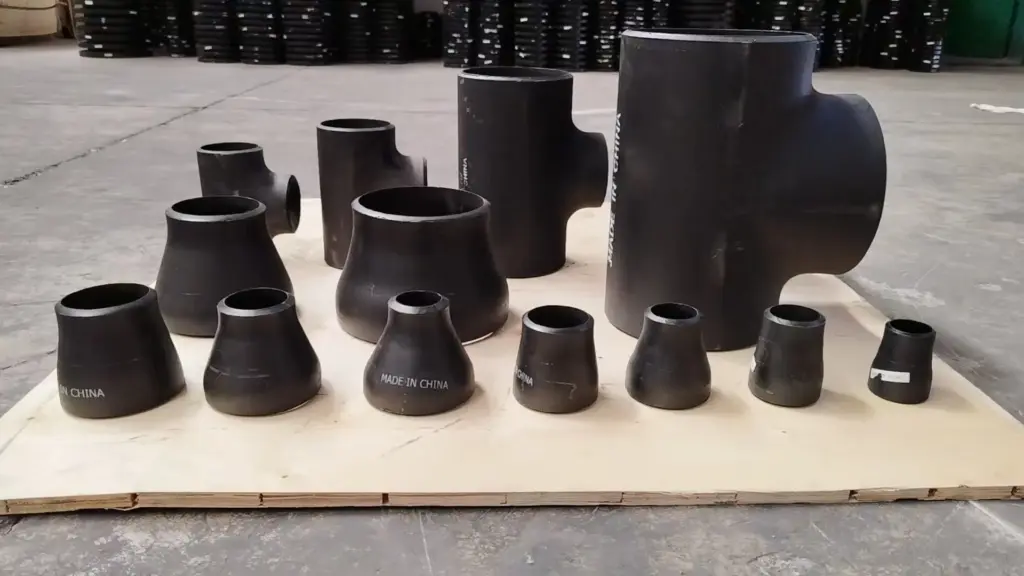
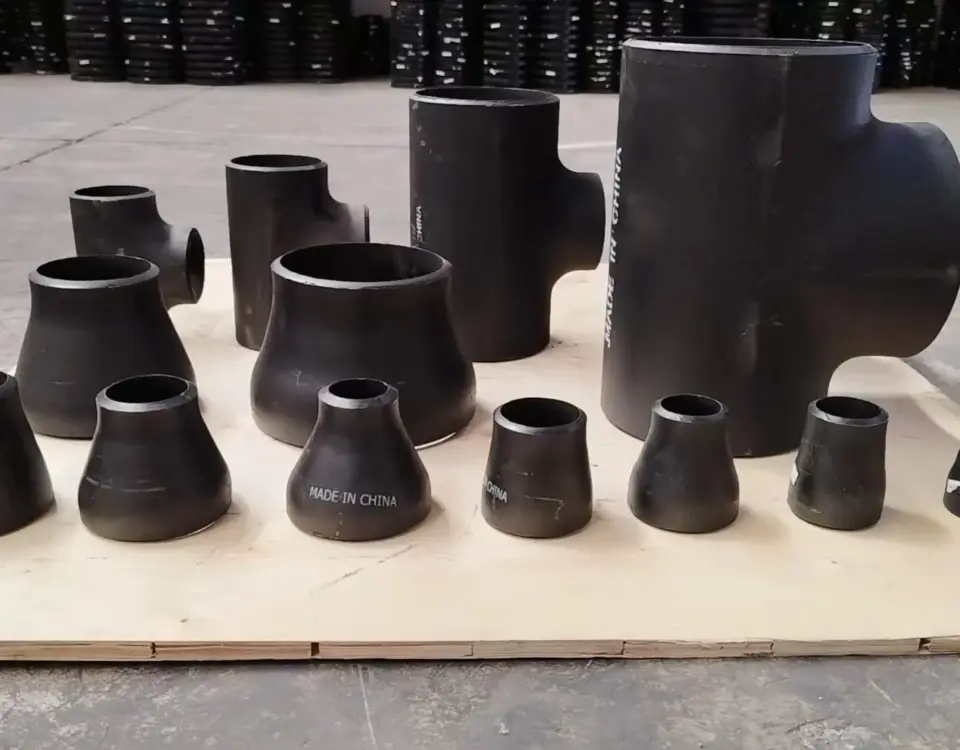
| reducers | ตัวลดศูนย์กลาง, ลดประหลาด | ASME B16.9 |
| ประเดิม & ไม้กางเขน | เท่ากับตี๋, ลดที, ครอสฟิตติ้ง | ASME B16.9 |
| ฝาท่อ & ปลาย | ฝาท่อ, ต้นขั้วสิ้นสุด (ข้อต่อตัก) | ASME B16.9 / บ16.49 |
5. การเปรียบเทียบเกรดเหล็กโลหะผสม ASTM A234 Cr-Mo
| เกรด | การกำหนดของสหรัฐอเมริกา | ประเภทโลหะผสม | ฟิลด์แอปพลิเคชันทั่วไป |
|---|---|---|---|
| WP1 | K12822 | 0.5Cr – 0.5Mo | ท่อส่งไฟฟ้าอุณหภูมิปานกลาง |
| WP11 | K11597 | 1.25Cr – 0.5Mo | หม้อไอน้ำและโรงกลั่นสายอุณหภูมิสูง |
| WP22 | K31535 | 2.25Cr – 1.0Mo | ไฮโดรเจนแรงดันสูง & ระบบไอน้ำ |
| WP5 | K41545 | 5.0Cr – 0.5Mo | บริการกลั่นปิโตรเลียมที่มีฤทธิ์กัดกร่อน |
| WP9 | K90941 | 9.0Cr – 1.0Mo | บริการทนต่อการเกิดออกซิเดชันอย่างรุนแรง |
| WP91 | K90901 | 9.0Cr – 1.0Mo – V | หม้อไอน้ำโรงไฟฟ้าวิกฤตยิ่งยวด |
6. เมทริกซ์มาตรฐานวัสดุเทียบเท่าสากล
| ตัวเครื่องมาตรฐาน | ข้อกำหนดเกรดเทียบเท่า |
|---|---|
| มาตรฐาน ASTM / ASME (ประเทศสหรัฐอเมริกา) | ASTM A234 WP22 / ASME SA234 WP22 (การตีขึ้นรูป: A182 F22) |
| บน / ดิน (ยุโรป) | 10CrMo9-10 (หมายเลขวัสดุ. 1.7380) / บน 10253-2 |
| JIS (ญี่ปุ่น) | STPT38 / เอสเอฟวีซี FLA22 |
| GOST (รัสเซีย) | 12X2MFS / 10Kh2M |
7. กระบวนการผลิต & โปรโตคอลการรักษาพื้นผิว
ขั้นตอน 1: การขึ้นรูปร้อน & ดัด
สต็อกท่อไร้รอยต่อหรือแบบเชื่อมถูกให้ความร้อนจนถึงอุณหภูมิการตีที่แม่นยำ และขึ้นรูปผ่านแมนเดรลหรือเครื่องดัดแบบกดเพื่อให้ได้รูปทรงข้อศอก ANSI B16.9 ที่แน่นอน.
ขั้นตอน 2: การบำบัดความร้อนด้วยความร้อน
ทำให้เป็นมาตรฐานและมีอารมณ์ (หรือดับและอารมณ์) อย่างเคร่งครัดตามข้อกำหนด ASTM เพื่อให้มั่นใจถึงการปรับแต่งเกรนและความเสถียรทางกล.
ขั้นตอน 3: การระเบิดพื้นผิว & เคลือบ
การพ่นทรายอย่างละเอียดเพื่อกำจัดตะกรัน, ตามด้วยการทาน้ำมันป้องกันสนิม, ภาพวาดสีดำ, หรือการเคลือบเงาตามข้อกำหนดของโครงการ.
8. ข้อกำหนดการรักษาความร้อน ASTM A234 WP22
| ประเภทการรักษา | พารามิเตอร์อุณหภูมิ | คูลลิ่งปานกลาง / วิธี |
|---|---|---|
| การหลอมแบบเต็ม | 900องศาเซลเซียส – 950 องศาเซลเซียส (1650°F – 1740°F) | เตาเย็นช้า |
| Normalizing & แบ่งเบาบรรเทา | ทำให้เป็นปกติที่ 900°C นาที; อบที่อุณหภูมิต่ำสุด 700°C | ระบายความร้อนด้วยอากาศ / ควบคุมความเย็นของเตา |
| การรักษาความร้อนหลังการเชื่อม (สธ) | 670องศาเซลเซียส – 740 องศาเซลเซียส (1250องศาฟาเรนไฮต์ – 1365 องศาฟาเรนไฮต์) | ควบคุมความเย็นในอากาศนิ่ง |
9. ท่อฉนวน, การตรวจสอบ & มาตรฐานการทดสอบ
| รายการตรวจสอบ | วิธีการทดสอบ / มาตรฐาน | เกณฑ์การยอมรับ |
|---|---|---|
| การตรวจสอบมิติ | เวอร์เนียคาลิปเปอร์, เมตรเลเซอร์, เกจวัดรัศมี | การปฏิบัติตาม ANSI B16.9 อย่างเข้มงวด / เอ็มเอสเอส เอสพี 75 |
| ค่าเผื่อความหนาของผนัง | การทดสอบความหนาอัลตราโซนิก (UT) | ความหนาขั้นต่ำไม่น้อยกว่า 87.5% (-12.5%) |
| การระบุวัสดุที่เป็นบวก | เครื่องวิเคราะห์ PMI (XRF สเปกโทรสโกปี) | การยืนยัน Cr (2.25%) และโม (1.0%) ช่วง |
| การตรวจสอบแบบไม่ทำลาย | อนุภาคแม่เหล็ก (MT), อัลตราโซนิก (UT), การถ่ายภาพรังสีเอกซ์ | ไม่มีรอยแตกร้าว, ขาดฟิวชั่น, หรือข้อบกพร่องที่ได้รับบาดเจ็บ |
| รับรอง | ใบรับรองการทดสอบวัสดุ (MTC) | บน 10204 3.1 / 3.2 ได้รับการรับรองโดยบุคคลที่สาม (ทียูวี, เอสจีเอ, BV) |
10. ภาคการประยุกต์ใช้ในอุตสาหกรรม & สภาพแวดล้อมการทำงาน
| ภาคอุตสาหกรรม | ระบบท่อเฉพาะ / หน่วย | เงื่อนไขการดำเนินงาน |
|---|---|---|
| ปิโตรเคมี & การกลั่น | หน่วยเติมไฮโดรเจน, ไฮโดรแครกเกอร์, สายป้อนตัวเร่งปฏิกิริยารีฟอร์มเมอร์ | อุณหภูมิสูง, แรงดันสูง, ความดันย่อยไฮโดรเจนสูง |
| การผลิตไฟฟ้า | ซับวิกฤต & ท่อไอน้ำหลักของหม้อไอน้ำวิกฤตยิ่งยวด, อุ่นเส้น | อุณหภูมิสูงถึง 600°C (1110° F) |
| น้ำมัน & ท่อส่งก๊าซ | สายส่งแรงดันสูง, สถานีรวบรวมก๊าซเปรี้ยว/น้ำมัน | เอ็มเอสเอส เอสพี 75 เครือข่ายไปป์ไลน์, ข้อกำหนดผนังหนัก |
| การแปรรูปเคมีถ่านหิน | ท่อน้ำทิ้งของเครื่องปฏิกรณ์แก๊สซิฟิเคชั่น, ท่อก๊าซสังเคราะห์ | กระแสก๊าซที่มีฤทธิ์กัดกร่อนและการบริการที่มีฤทธิ์กัดกร่อน |
11. บริการไฮโดรเจนที่อุณหภูมิสูง (RP API 941 ปฏิบัติตามกฎระเบียบ)
ข้องอเหล็กโลหะผสม ASTM A234 WP22 ได้รับความนิยมเป็นพิเศษในสภาพแวดล้อมโรงกลั่นน้ำมันที่อุดมด้วยไฮโดรเจนเนื่องจากการเติมโมลิบดีนัมและโครเมียม, ซึ่งป้องกันการโจมตีของไฮโดรเจนและการแยกสลายคาร์บอน.
| พารามิเตอร์การออกแบบ | ข้อกำหนดทางวิศวกรรม & ขีดจำกัด |
|---|---|
| อุณหภูมิในการทำงานสูงสุด | สูงถึง 550°C ถึง 600°C ต่อ Nelson Curves สำหรับเหล็กกล้า 2.25Cr-1Mo |
| ความสามารถในการเชื่อม & เปิดเครื่อง | จำเป็นต้องอุ่นเครื่อง (150°C–200°C) และ PWHT บังคับเพื่อป้องกันการแตกร้าว |
12. ANSI B16.9 การอ้างอิงขนาดศอกจากกึ่งกลางหน้า
| ท่อขนาดที่กำหนด (NPS) | เส้นผ่านศูนย์กลางภายนอก (มม.) | 90° LR จากกึ่งกลางสู่ใบหน้า (NS) | 90° SR จากศูนย์กลางสู่ใบหน้า (B) | 45° LR จากกึ่งกลางสู่ใบหน้า (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 มม. | 25 มม. | 16 มม. |
| 1″ | 33.4 | 38 มม. | 25 มม. | 22 มม. |
| 2″ | 60.3 | 76 มม. | 51 มม. | 35 มม. |
| 4″ | 114.3 | 152 มม. | 102 มม. | 64 มม. |
| 8″ | 219.1 | 305 มม. | 203 มม. | 124 มม. |
| 12″ | 323.8 | 457 มม. | 305 มม. | 178 มม. |
13. บรรจุภัณฑ์, ทำเครื่องหมาย & การปฏิบัติตามข้อกำหนดการส่งออก
| พารามิเตอร์โลจิสติกส์ | ข้อกำหนดการส่งออกมาตรฐาน |
|---|---|
| การป้องกันพื้นผิว | เคลือบน้ำมันป้องกันสนิม, ฝาพลาสติกติดตั้งอยู่ที่ปลายเอียงทั้งสองข้างเพื่อป้องกันขอบ |
| ประเภทบรรจุภัณฑ์ | กล่องไม้รมยาที่แข็งแรง, พาเลทไม้, หรือถุงผ้ากันน้ำ |
| การทำเครื่องหมายผลิตภัณฑ์ | ประทับตราเกรด (WP22), หมายเลขความร้อน, ขนาด, กำหนดการ, มาตรฐาน (ANSI B16.9) |
14. ข้อดีของการจัดหาที่สำคัญ & พร้อมสิทธิประโยชน์สต็อก
สต็อกพร้อม
สินค้าคงคลังที่กว้างขวางในขนาดมาตรฐาน (1/2″ ถึง 24″) พร้อมส่งทันที.
จัดส่งที่รวดเร็ว
สายการผลิตที่ได้รับการปรับปรุงช่วยให้มั่นใจได้ถึงระยะเวลารอคอยสินค้าที่รวดเร็วสำหรับคำสั่งซื้อแบบกำหนดเอง.
การผลิตแบบกำหนดเอง
ความหนาของผนังเฉพาะ, รัศมี, และมุมที่ไม่ได้มาตรฐานที่สร้างขึ้นเพื่อการพิมพ์.
15. คำถามทางเทคนิคที่พบบ่อย (คำถามที่พบบ่อย)
| แบบสอบถามทางเทคนิค | คำตอบของผู้เชี่ยวชาญ / แนวทางข้อมูลจำเพาะ |
|---|---|
| ข้อได้เปรียบหลักของ WP22 เหนือเหล็กกล้าคาร์บอนคืออะไร? | WP22 ประกอบด้วย 2.25% โครเมียมและ 1% โมลิบดีนัม, ให้ความต้านทานการคืบคลานและความแข็งแรงที่เหนือกว่าที่อุณหภูมิสูงถึง 600°C. |
| ข้อศอก ASTM A234 WP22 สามารถเชื่อมได้ที่ไซต์งานหรือไม่? | ใช่, แต่พวกเขาต้องการการอุ่นก่อนและการรักษาความร้อนหลังการเชื่อมอย่างเข้มงวด (สธ) เพื่อป้องกันการแตกร้าวและความเปราะบาง. |
| มาตรฐานใดที่ควบคุมข้อศอกเหล่านี้? | ผลิตอย่างเคร่งครัดตาม ASME/ANSI B16.9 สำหรับขนาดและ ASTM A234 สำหรับคุณสมบัติของวัสดุ. |
16. ตารางอ้างอิงน้ำหนักที่กำหนด (ANSI B16.9 ข้อศอกรัศมียาว 90°)
ค่าน้ำหนักตามทฤษฎีเป็นกิโลกรัม (กก.) สำหรับโลหะผสมเหล็ก A234 WP22 ข้อศอก 90° LR ข้ามตารางผนังมาตรฐาน.
| NPS (นิ้ว) | DN | กำหนด 40 / STD (กก.) | กำหนด 80 / XS (กก.) | กำหนด 120 (กก.) | กำหนด 160 (กก.) | SCH XXS (กก.) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. เอ็มเอสเอส เอสพี 75 ข้อมูลจำเพาะเกรดวัสดุ WPHY
อุปกรณ์เชื่อมชนดัดที่ผ่านการทดสอบระดับสูง ออกแบบมาสำหรับระบบส่งน้ำมันและก๊าซแรงดันสูง.
| เอ็มเอสเอส เอสพี 75 เกรด | ความแข็งแรงของผลผลิตขั้นต่ำ (MPa / ms /) | ความต้านแรงดึงขั้นต่ำ (MPa / ms /) | เทียบเท่าคาร์บอน (CE) สูงสุด |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 ความคลาดเคลื่อนมิติสำหรับข้อศอกแบบ Buttweld
| ขนาด (NPS) | เส้นผ่านศูนย์กลางภายนอก (ที่เบเวล) | เส้นผ่านศูนย์กลางภายใน (ในตอนท้าย) | มิติจากศูนย์กลางถึงปลายทาง (NS, B, C) | ปิดการจัดตำแหน่ง / ความเหลี่ยม |
|---|---|---|---|---|
| 1/2″ ถึง 2-1/2″ | +1.6 มม. / -0.8 มม. | ± 0.8 มม. | ±2.0 มม | 1.0 มม. |
| 3″ ถึง 3-1/2″ | ±1.6 มม | ±1.6 มม | ±2.0 มม | 2.0 มม. |
| 4″ | ±1.6 มม | ±1.6 มม | ±2.0 มม | 2.0 มม. |
| 5″ ถึง 8″ | +2.4 มม. / -1.6 มม. | ±1.6 มม | ±2.0 มม | 4.0 มม. |
| 10″ ถึง 18″ | +4.0 มม. / -3.2 มม. | ±3.2 มม | ±2.0 มม | 5.0 มม. |
| 20″ ถึง 24″ | +6.4 มม. / -4.8 มม. | ±4.8 มม | ±2.0 มม | 6.0 มม. |
19. ข้อมูลจำเพาะปลายเชื่อมเอียง (การปฏิบัติตาม ANSI B16.25)
ข้อศอกเชื่อมชน A234 WP22 ทั้งหมดมีปลายเอียงกลึงอย่างแม่นยำ สอดคล้องกับ ASME B16.25 สำหรับการเชื่อมผ่านรูทสนามเสียง.
ความหนาของผนัง t ≤ 22 มม (0.88″)
เอียงธรรมดา: มุม 37.5° ± 2.5°, หน้าราก 1.6 มม. ± 0.8 มม (1/16″ ± 1/32″). รูปร่างเอียงตรงมาตรฐาน.
ความหนาของผนัง > 22มม. (0.88″)
สารประกอบเอียง: มุมด้านนอก 37.5° ± 2.5°, 10มุมเอียงการเปลี่ยนด้านใน° ± 1.0°. ลดความต้องการปริมาณโลหะเชื่อม.
20. ข้อกำหนดเพิ่มเติม ASTM A234 (เอส1 – เอส8)
| ความไม่ต่อเนื่องที่ต้องการคำอธิบายเพื่อกำหนดความหมาย | ข้อกำหนดการทดสอบเพิ่มเติม | วัตถุประสงค์ทางวิศวกรรม |
|---|---|---|
| S1 | การวิเคราะห์ผลิตภัณฑ์ (ตรวจสอบการวิเคราะห์) | ตรวจสอบองค์ประกอบความร้อนทางเคมีแต่ละส่วนของข้อต่อสำเร็จรูป. |
| เอส2 | การทดสอบแรงดึง | ยืนยันผลผลิต/แรงดึงที่อุณหภูมิห้องต่อล็อตการบำบัดความร้อน. |
| S3 | การตรวจแทรกซึมของเหลว (ปตท) | ตรวจจับข้อบกพร่องของพื้นผิว, รอบ, หรือรอยแตกบนพื้นผิวด้านนอก/ด้านใน. |
| S4 | การตรวจสอบอนุภาคแม่เหล็ก (MT) | ระบุข้อบกพร่องใต้พื้นผิวในโครงสร้างโลหะผสมเฟอร์โรแมกเนติก. |
| S5 | ทดสอบ hydrostatic | การตรวจสอบแรงดันที่ตรงกับพิกัดท่อตรง 1.5 เท่า. |
| S7 | การทดสอบแรงกระแทกแบบชาร์ปี V-Notch | ประเมินคุณสมบัติความเหนียวที่อุณหภูมิต่ำหรือรอยบาก. |
ความช่วยเหลือด้านเทคนิค & โซลูชันการวางท่อแบบกำหนดเอง
ต้องการรัศมีที่กำหนดเอง (3D, 5D, 8D), ข้องอผนังหนา SCH XXS WP22, หรือการตรวจสอบโดยบุคคลที่สาม (เอสจีเอ/TUV) สำหรับโครงการของคุณ?
ปรึกษาทีมวิศวกร

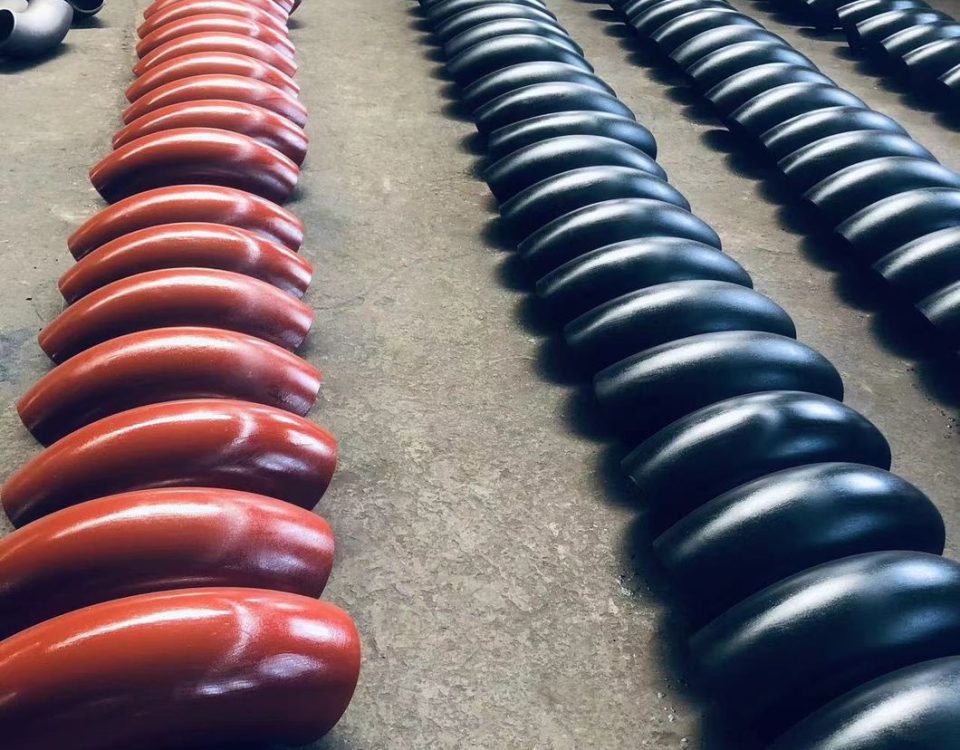
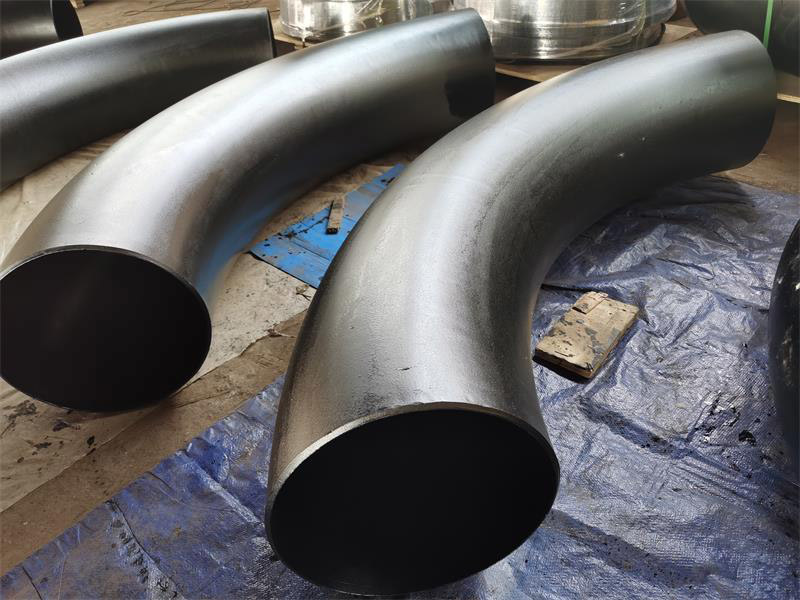
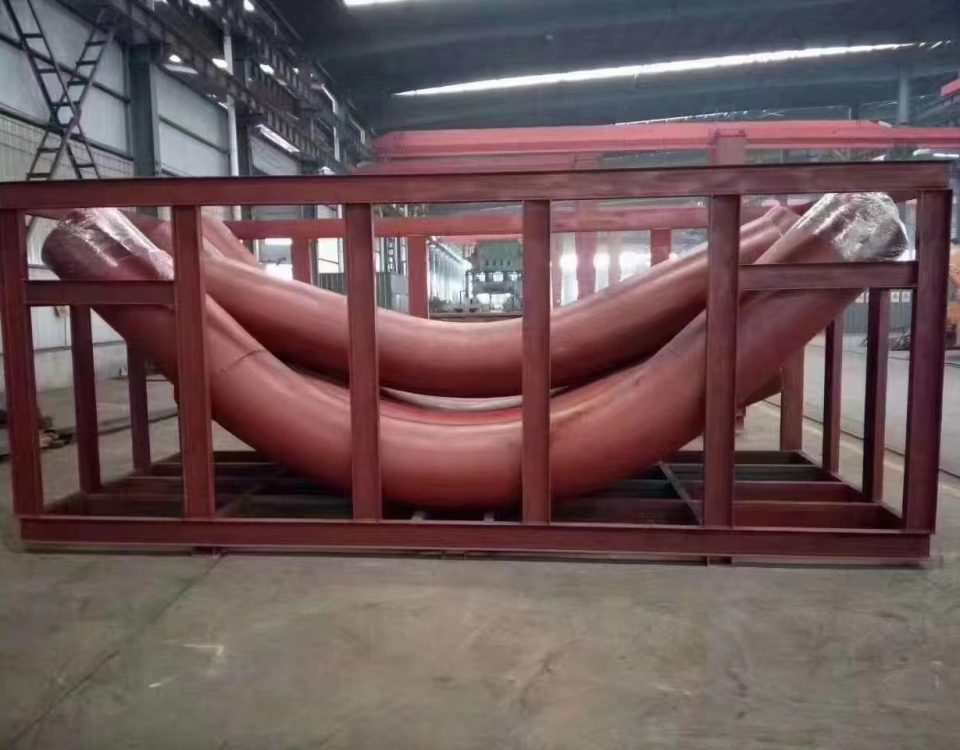
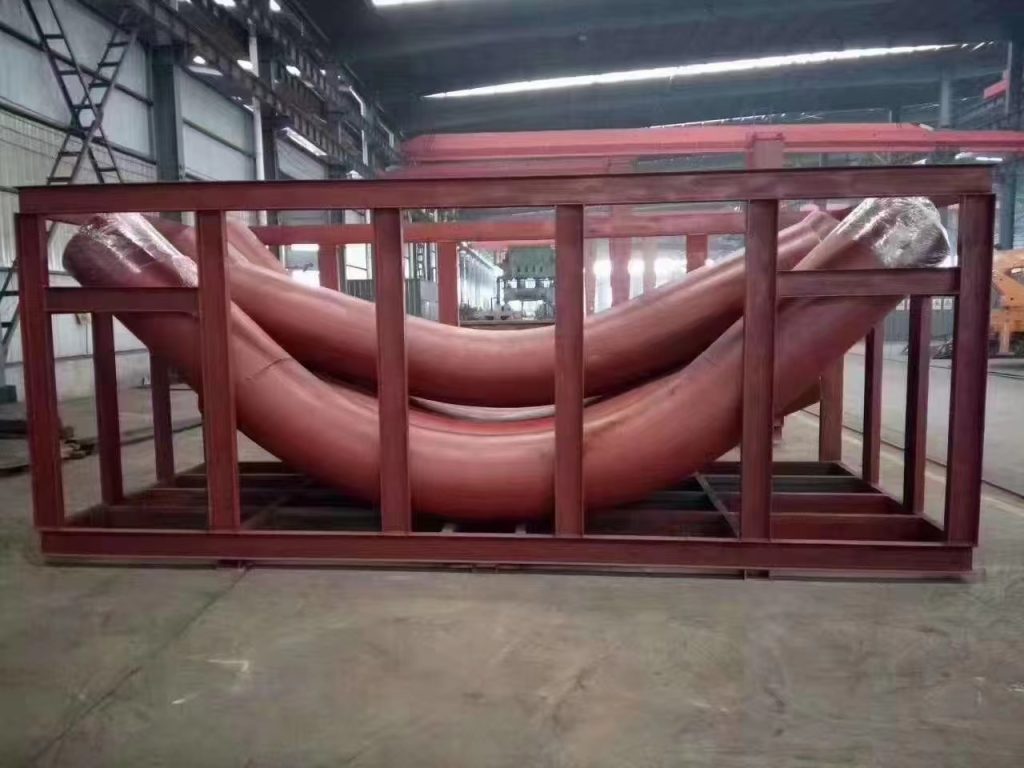
การเหนี่ยวนำโค้งงอมาในมุมโค้งมาตรฐาน (e.g. 45°, 90°, ฯลฯ) หรือสามารถกำหนดเองให้กับมุมโค้งที่เฉพาะเจาะจง. ก้มผสม (นอกระนาบ) สามารถสร้างโค้งในข้อต่อเดียวของท่อได้. รัศมีโค้งถูกระบุเป็นฟังก์ชันของเส้นผ่านศูนย์กลาง. ตัวอย่างเช่น, รัศมีโค้งงอทั่วไปสำหรับการเหนี่ยวนำโค้ง 3D, 5D และ 7D, โดยที่ d คือเส้นผ่านศูนย์กลางท่อเล็กน้อย.