Giá MẶT BÍCH
Tháng mười 22, 2026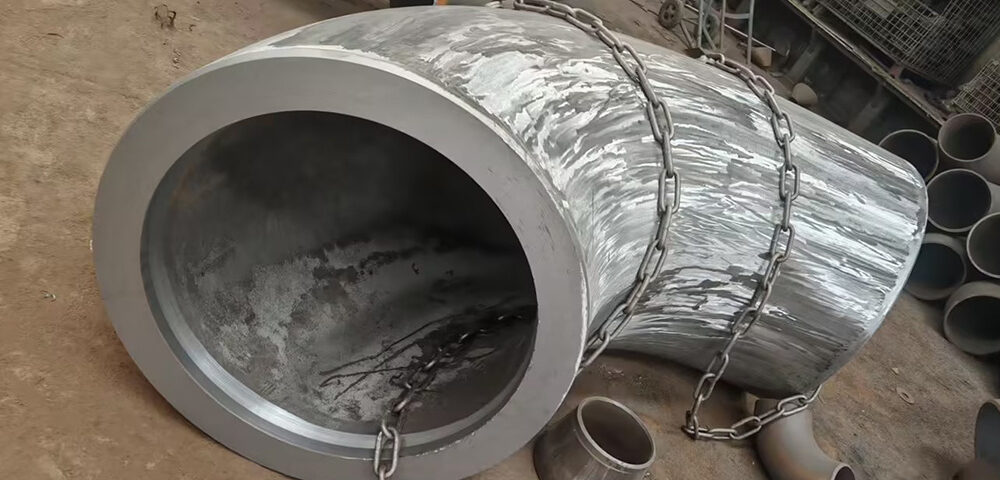
Đặc điểm kỹ thuật B2B cấp công nghiệp
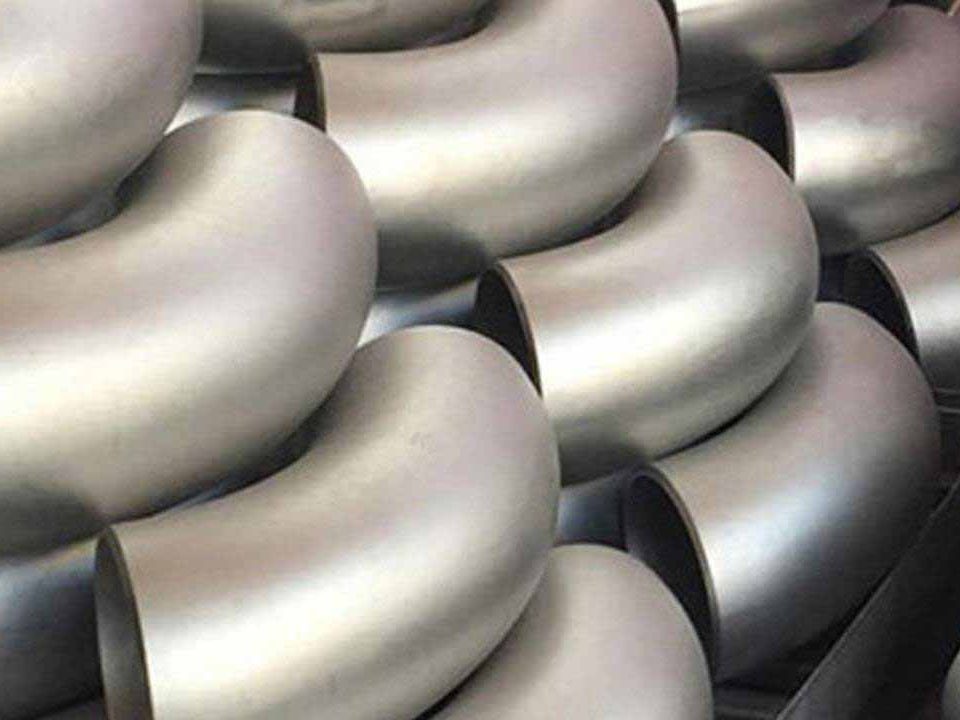
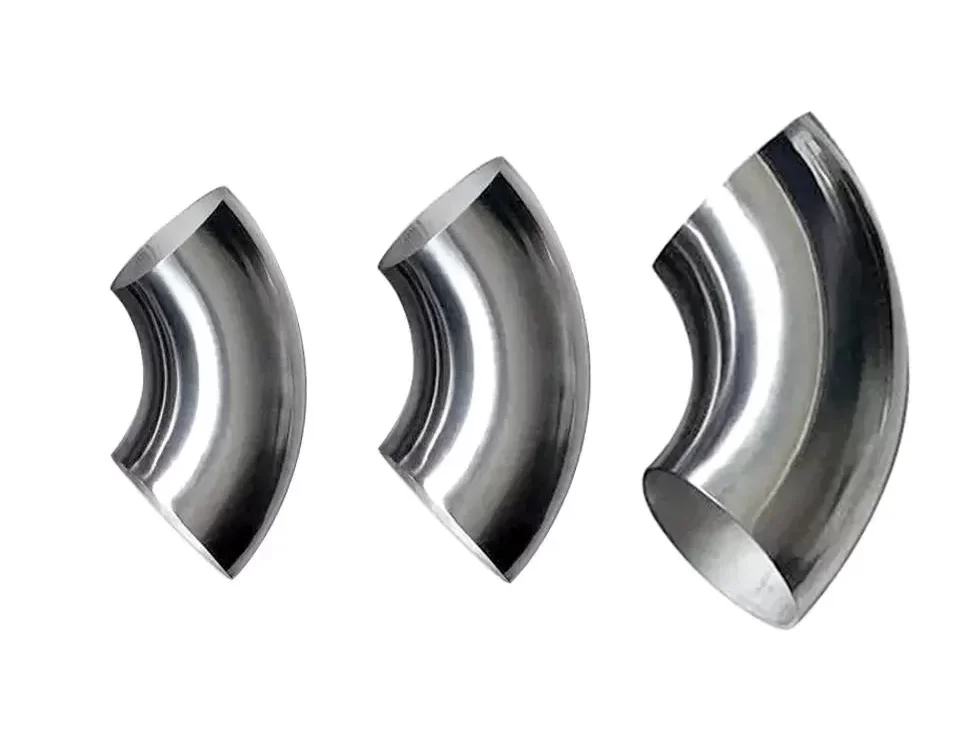
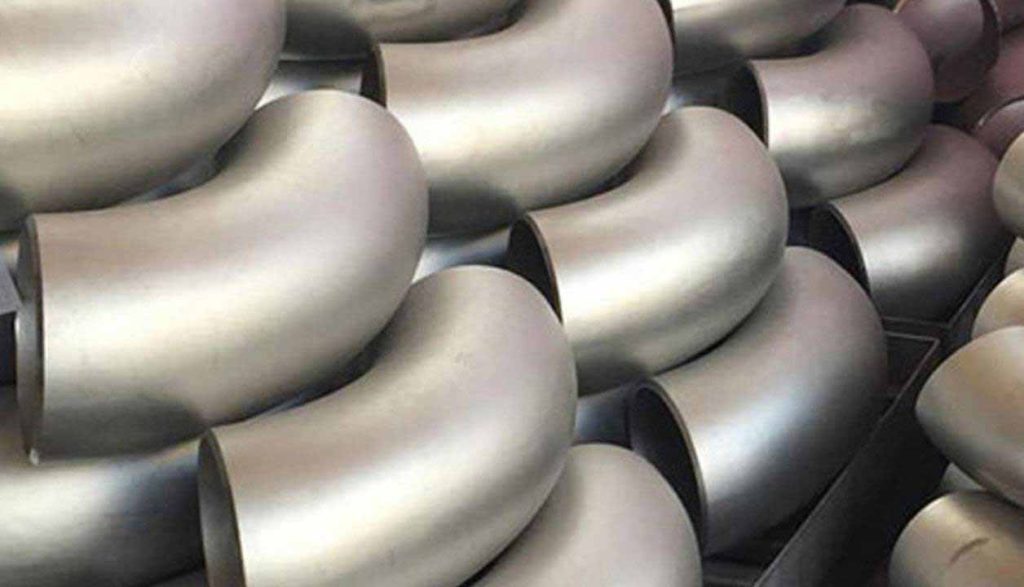
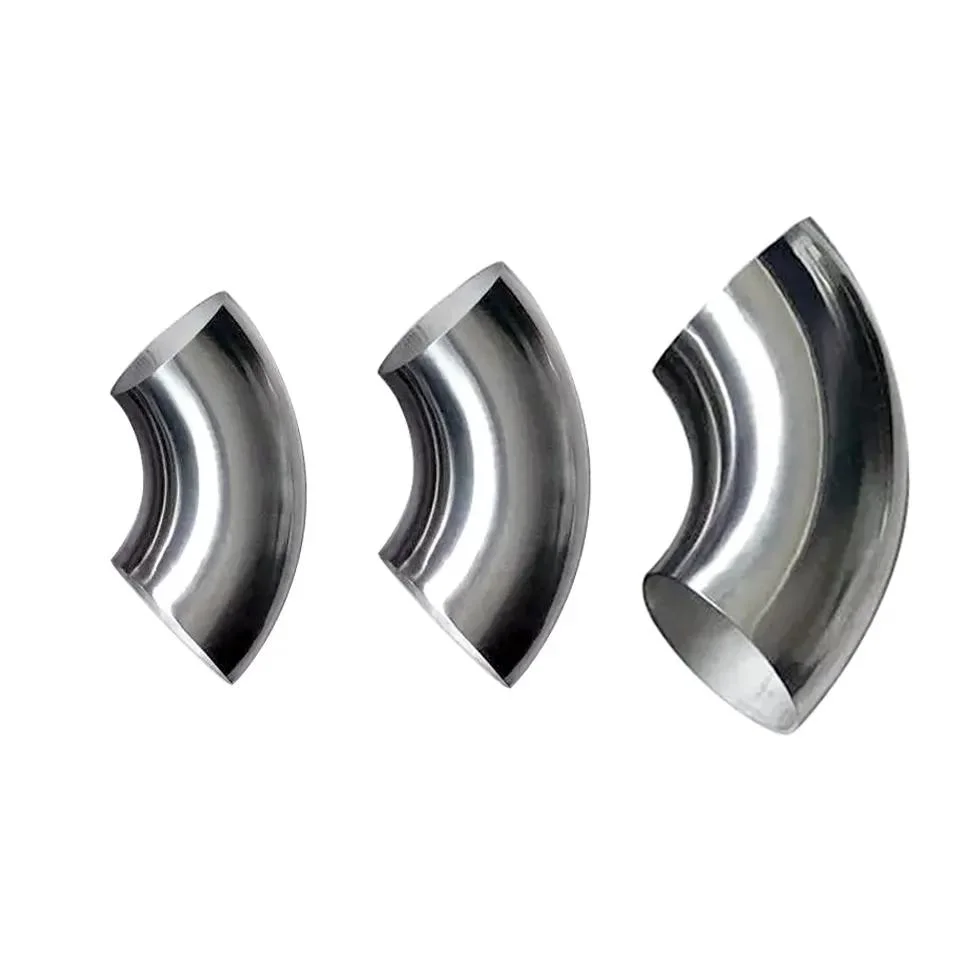
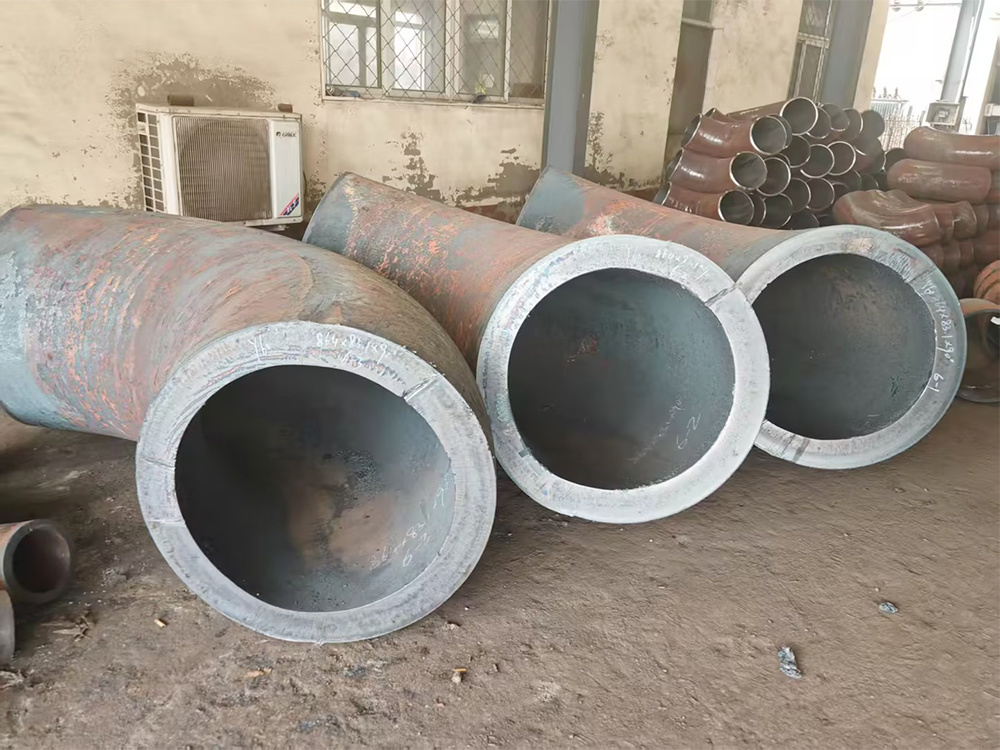
Khuỷu tay ống thép hợp kim A234 WP22
ANSI B16.9 | MSS SP 75 | ASME SA234 | Dàn & Giải pháp đường ống hàn crom-molypden nhiệt độ cao
Tài liệu: ASTM A234 WP22 (2.25Cr-1Mo)
Xêp hạng: SCH 10 đến xxs
chỉ định của Hoa Kỳ
K31535 (WP22 Cl.1)
Min. Độ bền kéo
415 MPa (60 KSI)
Min. Mang lại sức mạnh
205 MPa (30 KSI)
Nội dung molypden
0.87% – 1.13%
Nội dung crom
2.00% – 2.50%
1. Thông số kỹ thuật chung Ma trận
| Tham số | Thông số kỹ thuật chi tiết |
|---|---|
| Tên sản phẩm | Ống thép hợp kim Khuỷu tay (Dàn & Phụ kiện mông hàn) |
| Tiêu chuẩn chính | ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Tài liệu lớp | ASTM A234 WP22 (Trọng tâm chính), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Kích thước tầm (Dàn) | 1/2″ đến 36″ NB (DN15 đến DN900) |
| Kích thước tầm (Hàn) | 26″ đến 110″ (OD tối đa lên tới 4000mm, 100% hàn tia X & bịa đặt) |
| Bức tường dày (Lịch trình) | SCH 5s, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Góc uốn | 30°, 45°, 60°, 90°, 180° và độ tùy chỉnh tùy chỉnh |
| Bán kính uốn | Bán kính ngắn (SR / R=1D) & Bán kính dài (lắp đường ống / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Connections End | Thủy kết thúc (BE), Kết thúc là đồng bằng, mông (BW) |
| Xử lý bề mặt | Phun cát, Sơn màu đen, Đã đánh dấu, Sơn dầu chống gỉ |
2. Thành phần hóa học ASTM A234 WP22 (%)
| Lớp | Carbon (C) | Mangan (Mn) | Silicon (Si) | Phốt pho (P) tối đa | lưu huỳnh (S) tối đa | cơ rôm (CR) | Cr-Mo (Mo) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. Cơ khí ASME SA234 WP22 & Tính chất bền kéo
| Lớp / Lớp học | Độ bền kéo min (MPa / KSI) | Sức mạnh năng suất tối thiểu (MPa / KSI) | Kéo dài trong 2 ở. hoặc 50mm phút (%) | Độ cứng tối đa (Brinell) |
|---|---|---|---|---|
| Lớp WP22 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| Lớp WP22 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. Ma trận dòng sản phẩm phụ kiện mông ANSI B16.9
| Hạng mục lắp đặt | Các biến thể có sẵn & Cấu hình | Tuân thủ tiêu chuẩn |
|---|---|---|
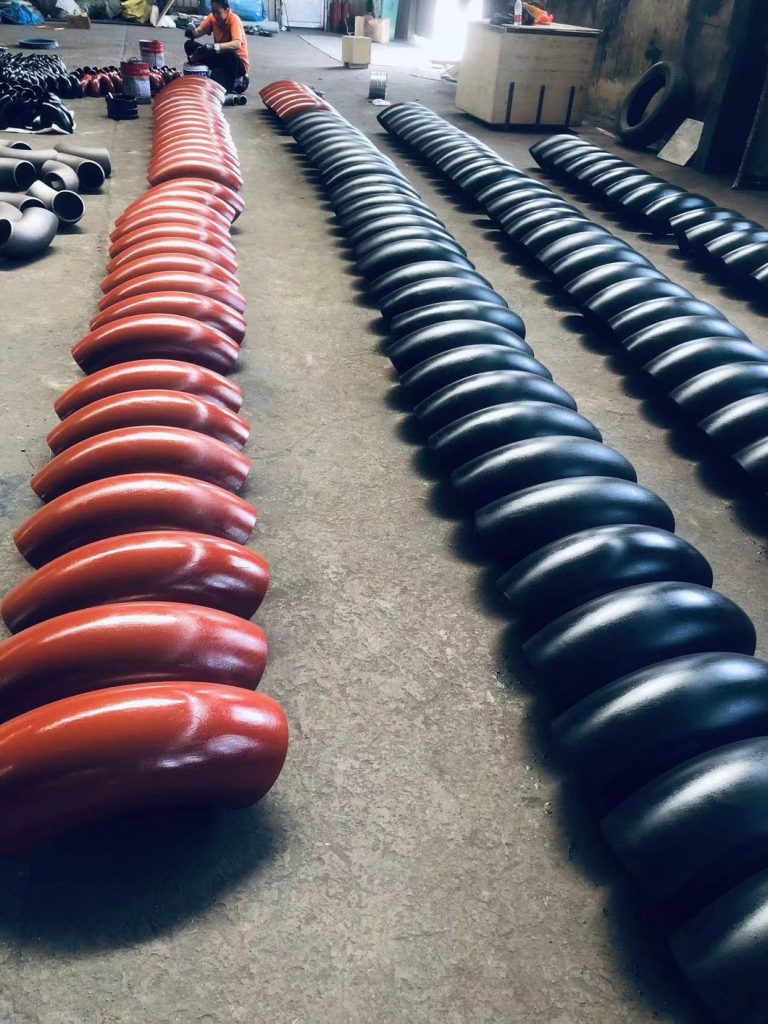
| Khuỷu ống | 90° LR/SR, 45° LR, 180° Quay trở lại uốn cong, Uốn cong bán kính tùy chỉnh | ASME B16.9 / MSS SP 75 |
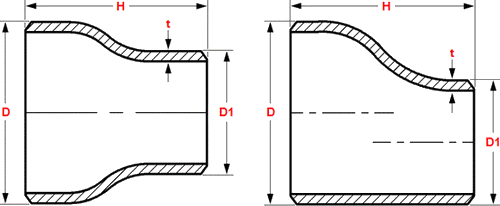
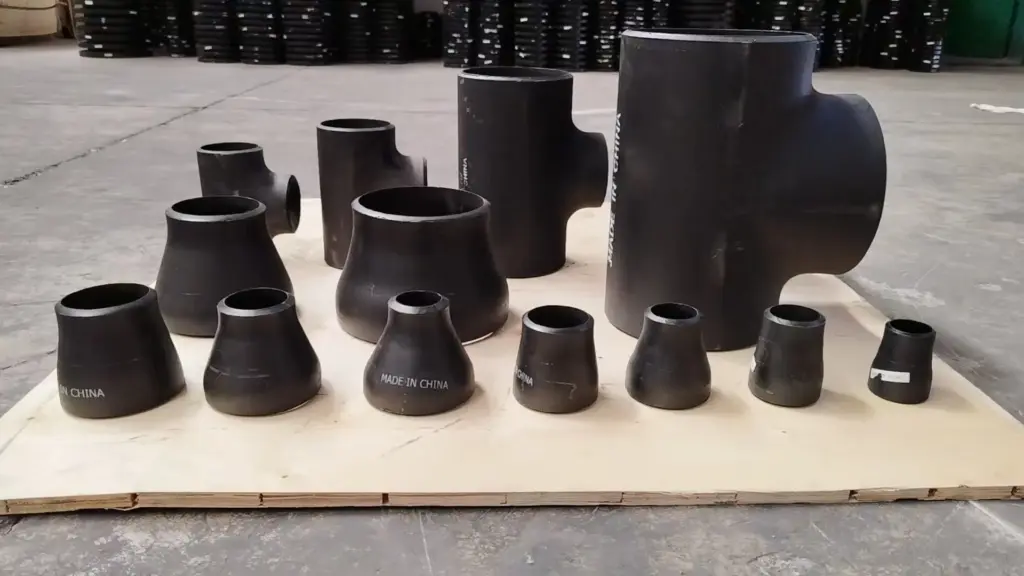
| Hộp số | Giảm đồng tâm, Bộ giảm lệch tâm | ASME B16.9 |
| Tees & Thánh giá | Tee bình đẳng, Giảm Tee, Lắp chéo | ASME B16.9 |
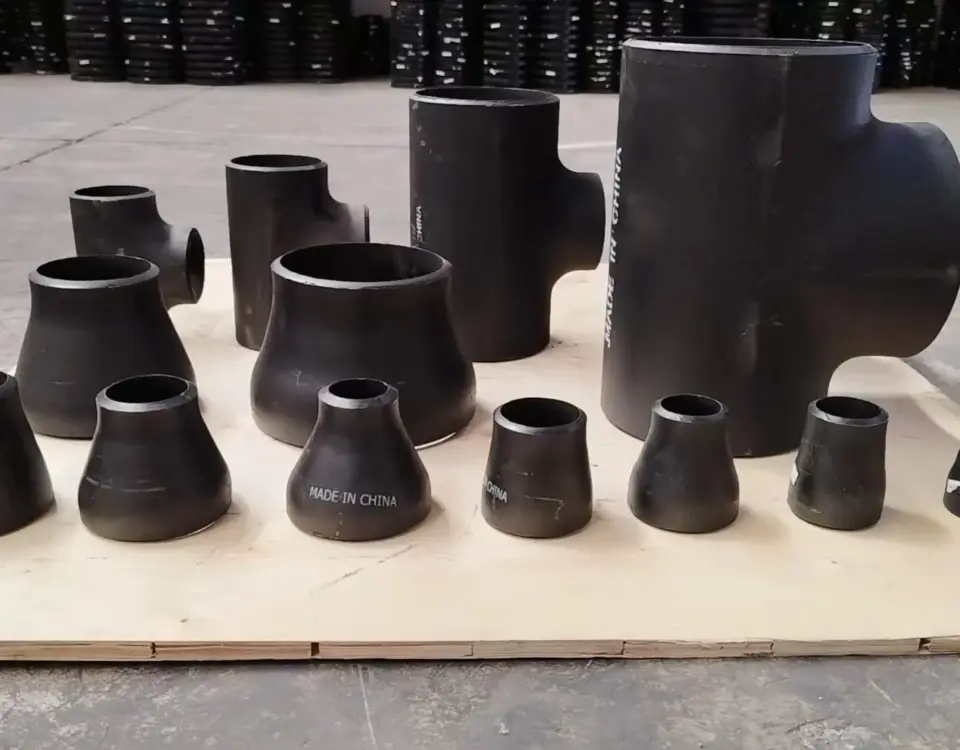
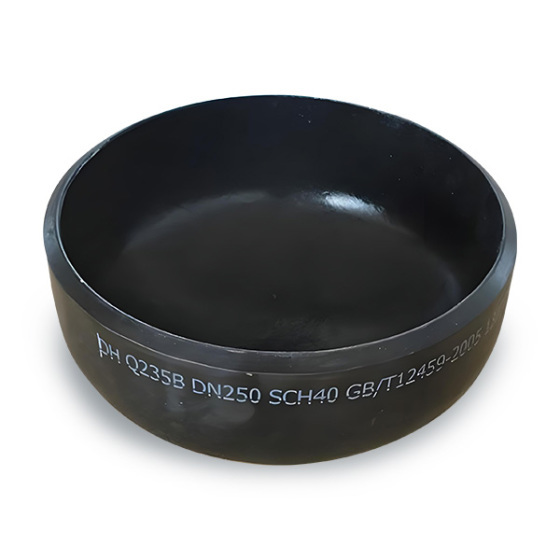
| Mũ ống & Kết thúc | Nắp ống, Kết thúc sơ khai (Lập doanh) | ASME B16.9 / B16.49 |
5. So sánh các loại thép hợp kim Cr-Mo của ASTM A234
| Lớp | chỉ định của Hoa Kỳ | Loại hợp kim | Trường ứng dụng điển hình |
|---|---|---|---|
| WP1 | K12822 | 0.5CR – 0.5Mo | Đường ống dẫn điện nhiệt độ vừa phải |
| WP11 | K11597 | 1.25CR – 0.5Mo | Dây chuyền nhiệt độ cao cho nồi hơi và nhà máy lọc dầu |
| WP22 | K31535 | 2.25CR – 1.0Mo | Hydro áp suất cao & hệ thống hơi nước |
| WP5 | K41545 | 5.0CR – 0.5Mo | Dịch vụ lọc dầu ăn mòn |
| WP9 | K90941 | 9.0CR – 1.0Mo | Dịch vụ chống oxy hóa nghiêm trọng |
| WP91 | K90901 | 9.0CR – 1.0Mo – V | Nồi hơi nhà máy điện siêu tới hạn |
6. Ma trận tiêu chuẩn vật liệu tương đương quốc tế
| Thân hình tiêu chuẩn | Đặc điểm kỹ thuật lớp tương đương |
|---|---|
| ASTM / ASME (HOA KỲ) | ASTM A234 WP22 / ASME SA234 WP22 (rèn: A182 F22) |
| EN / TỪ (Europe) | 10CrMo9-10 (Chất liệu Không. 1.7380) / EN 10253-2 |
| JIS (Nhật Bản) | STPA24 / SFVC FLA22 |
| GOST (Liên bang Nga) | 12X2MFS / 10Kh2M |
7. Quy trình sản xuất & Giao thức xử lý bề mặt
Bươc 1: Hình thành nóng & Uốn
Ống liền mạch hoặc hàn được nung nóng đến nhiệt độ rèn chính xác và được hình thành thông qua các trục gá hoặc máy uốn đẩy để đạt được hình dạng khuỷu tay ANSI B16.9 chính xác.
Bươc 2: Xử lý nhiệt
Bình thường hóa và tôi luyện (hoặc dập tắt và tôi luyện) tuân thủ nghiêm ngặt các thông số kỹ thuật của ASTM để đảm bảo sàng lọc hạt và độ ổn định cơ học.
Bươc 3: nổ bề mặt & Lớp phủ
Phun cát kỹ lưỡng để loại bỏ cặn, tiếp theo là bôi dầu chống gỉ, bức tranh màu đen, hoặc đánh bóng dựa trên thông số kỹ thuật của dự án.
8. Yêu cầu xử lý nhiệt theo tiêu chuẩn ASTM A234 WP22
| Loại điều trị | Thông số nhiệt độ | Môi trường làm mát / Phương pháp |
|---|---|---|
| Ủ đầy đủ | 900°C – 950°C (1650°F – 1740°F) | Lò làm nguội chậm |
| Bình thường hóa & Tempering | Bình thường hóa ở 900°C phút; Nhiệt độ ở 700°C phút | Làm mát không khí / làm mát lò có kiểm soát |
| Xử lý nhiệt sau hàn (PWHT) | 670°C – 740°C (1250°F – 1365°F) | Làm mát có kiểm soát trong không khí tĩnh |
9. Quản lý chất lượng, Kiểm tra & Tiêu chuẩn kiểm tra
| Mục kiểm tra | Phương pháp kiểm tra / Tiêu chuẩn | Tiêu chí chấp nhận |
|---|---|---|
| Xác minh kích thước | Thước cặp Vernier, máy đo laser, máy đo bán kính | Tuân thủ nghiêm ngặt ANSI B16.9 / MSS SP 75 |
| Bức tường dày khoan dung | Kiểm tra độ dày siêu âm (OUT) | Độ dày tối thiểu không nhỏ hơn 87.5% (-12.5%) |
| Xác định Vật liệu Tích cực | Máy phân tích PMI (Quang phổ XRF) | Xác minh Cr (2.25%) và Mo (1.0%) dãy |
| Kiểm tra không phá hủy | Hạt từ tính (MT), siêu âm (OUT), Chụp X-quang | Không có vết nứt, Thiếu hợp nhất, hoặc những khiếm khuyết gây thương tích |
| Cấp giấy chứng nhận | Giấy chứng nhận kiểm tra vật liệu (MTC) | EN 10204 3.1 / 3.2 Được chứng nhận bởi bên thứ ba (TUV, NAM SÀI GÒN, BV) |
10. Lĩnh vực ứng dụng công nghiệp & Môi trường hoạt động
| Ngành công nghiệp | Hệ thống đường ống cụ thể / Đơn vị | Điều kiện hoạt động |
|---|---|---|
| hóa dầu & tinh chế | Đơn vị hydro hóa, máy bẻ khóa thủy lực, dây chuyền cấp liệu cải cách xúc tác | Nhiệt độ cao, áp lực cao, áp suất riêng phần hydro cao |
| Máy phát điện | Dưới mức tới hạn & đường ống hơi chính của nồi hơi siêu tới hạn, đường hâm nóng | Nhiệt độ nâng cao lên tới 600°C (1110° F) |
| Dầu & Đường ống dẫn khí | Đường dây truyền tải cao áp, trạm thu gom khí chua/dầu | MSS SP 75 mạng lưới đường ống, yêu cầu tường nặng |
| Chế biến hóa chất than | Dòng nước thải lò phản ứng khí hóa, đường ống khí tổng hợp | Dòng khí ăn mòn và dịch vụ hạt mài mòn |
11. Dịch vụ hydro nhiệt độ cao (API RP 941 Sự tuân thủ)
Khuỷu tay bằng thép hợp kim ASTM A234 WP22 đặc biệt được ưa chuộng trong môi trường nhà máy lọc dầu giàu hydro do có thêm Molypden và Crom, ngăn chặn sự tấn công và khử cacbon của hydro.
| Thông số thiết kế | Yêu cầu kỹ thuật & Giới hạn |
|---|---|
| Nhiệt độ hoạt động tối đa | Lên đến 550°C đến 600°C trên mỗi đường cong Nelson đối với thép 2,25Cr-1Mo |
| Tính hàn & Làm nóng trước | Yêu cầu làm nóng trước (150°C–200°C) và PWHT bắt buộc để ngăn ngừa nứt |
12. Tham khảo kích thước trung tâm mặt khuỷu ANSI B16.9
| Kích thước danh nghĩa ống (NPS) | Đường kính ngoài (mm) | 90° Trung tâm LR (A) | 90° Trung tâm SR (B) | 45° Trung tâm LR (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. Bao bì, Đánh dấu & Tuân thủ xuất khẩu
| Thông số hậu cần | Đặc điểm kỹ thuật xuất khẩu tiêu chuẩn |
|---|---|
| Bảo vệ bề mặt | Sơn dầu chống gỉ, nắp nhựa được lắp ở hai đầu vát để bảo vệ các cạnh |
| Loại bao bì | Hộp gỗ khử trùng chắc chắn, pallet gỗ, hoặc túi dệt không thấm nước |
| Đánh dấu sản phẩm | Đóng dấu với lớp (WP22), Số nhiệt, Kích thước, Lịch trình, Tiêu chuẩn (ANSI B16.9) |
14. Ưu điểm cung cấp chính & Lợi ích hàng sẵn có
Hàng sẵn có
Hàng tồn kho rộng rãi với kích thước tiêu chuẩn (1/2″ -24″) sẵn sàng gửi ngay.
Giao hàng nhanh
Dây chuyền sản xuất được sắp xếp hợp lý đảm bảo thời gian thực hiện nhanh chóng cho các đơn đặt hàng tùy chỉnh.
Chế tạo tùy chỉnh
Độ dày tường chuyên dụng, bán kính, và các góc không chuẩn được xây dựng để in.
15. Câu hỏi kỹ thuật thường gặp (Câu hỏi thường gặp)
| Truy vấn kỹ thuật | Câu trả lời của chuyên gia / Hướng dẫn đặc điểm kỹ thuật |
|---|---|
| Ưu điểm chính của WP22 so với thép carbon là gì? | WP22 chứa 2.25% crom và 1% Cr-Mo, cung cấp khả năng chống leo và độ bền cao ở nhiệt độ lên tới 600°C. |
| Các khuỷu tay ASTM A234 WP22 có thể hàn được tại chỗ không? | Có, nhưng chúng yêu cầu gia nhiệt trước và xử lý nhiệt sau hàn nghiêm ngặt (PWHT) để ngăn ngừa nứt vi mô và giòn. |
| Những tiêu chuẩn nào chi phối những khuỷu tay này? | Được sản xuất nghiêm ngặt theo ASME/ANSI B16.9 về kích thước và tiêu chuẩn ASTM A234 về đặc tính vật liệu. |
16. Bảng tham khảo trọng lượng danh nghĩa (Khuỷu tay bán kính dài 90° ANSI B16.9)
Giá trị trọng lượng lý thuyết tính bằng kilogam (kg) dành cho khuỷu tay 90° LR bằng thép hợp kim A234 WP22 trên các bảng tường tiêu chuẩn.
| NPS (Inch) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Thông số kỹ thuật cấp vật liệu WPHY
Các phụ kiện hàn giáp mép rèn thử nghiệm cao được thiết kế cho hệ thống truyền dẫn dầu và khí áp suất cao.
| MSS SP 75 Lớp | Sức mạnh năng suất tối thiểu (MPa / KSI) | Độ bền kéo tối thiểu (MPa / KSI) | tương đương carbon (CE) tối đa |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. Dung sai kích thước ASME B16.9 cho khuỷu tay mông
| Kích thước danh nghĩa (NPS) | Đường kính ngoài (Tại góc xiên) | Đường kính bên trong (ở cuối) | Kích thước từ trung tâm đến cuối (A, B, C) | Tắt căn chỉnh / Độ vuông góc |
|---|---|---|---|---|
| 1/2″ đến 2-1/2″ | +1.6 mm / -0.8 mm | ± 0,8 mm | ±2,0mm | 1.0 mm |
| 3″ đến 3-1/2″ | ±1,6mm | ±1,6mm | ±2,0mm | 2.0 mm |
| 4″ | ±1,6mm | ±1,6mm | ±2,0mm | 2.0 mm |
| 5″ đến 8″ | +2.4 mm / -1.6 mm | ±1,6mm | ±2,0mm | 4.0 mm |
| 10″ đến 18″ | +4.0 mm / -3.2 mm | ±3,2 mm | ±2,0mm | 5.0 mm |
| 20″ -24″ | +6.4 mm / -4.8 mm | ±4,8 mm | ±2,0mm | 6.0 mm |
19. Thông số kỹ thuật đầu vát hàn (Tuân thủ ANSI B16.25)
Tất cả các khuỷu tay hàn đối đầu A234 WP22 đều có các đầu vát được gia công chính xác tuân thủ ASME B16.25 để hàn xuyên gốc trường âm thanh.
Độ dày của tường t 22mm (0.88″)
Góc xiên trơn: Góc 37,5° ± 2,5°, Mặt gốc 1,6mm ± 0,8mm (1/16″ ± 1/32″). Đường viền vát thẳng tiêu chuẩn.
Độ dày của tường t > 22mm (0.88″)
Góc xiên hợp chất: Góc ngoài 37,5° ± 2,5°, 10Góc xiên chuyển tiếp bên trong ° ± 1,0°. Giảm yêu cầu khối lượng kim loại hàn.
20. Yêu cầu bổ sung của ASTM A234 (S1 – S8)
| Một sự gián đoạn yêu cầu giải thích để xác định ý nghĩa của nó | Yêu cầu kiểm tra bổ sung | Mục tiêu kỹ thuật |
|---|---|---|
| S1 | Phân tích sản phẩm (Kiểm tra phân tích) | Xác minh thành phần nhiệt hóa học riêng lẻ của phụ kiện đã hoàn thiện. |
| S2 | Kiểm tra căng thẳng | Xác nhận hiệu suất/độ bền kéo ở nhiệt độ phòng trên mỗi lô xử lý nhiệt. |
| S3 | Kiểm tra thâm nhập chất lỏng (PT) | Phát hiện khuyết tật bề mặt, vòng, hoặc các vết nứt trên bề mặt bên ngoài/bên trong. |
| S4 | Kiểm tra hạt từ tính (MT) | Xác định các khuyết tật dưới bề mặt trong cấu trúc hợp kim sắt từ. |
| S5 | Kiểm tra thủy tĩnh | Xác minh áp suất phù hợp với định mức ống thẳng 1,5x. |
| S7 | Thử nghiệm tác động Charpy V-Notch | Đánh giá đặc tính độ bền ở nhiệt độ thấp hoặc độ bền cao. |
Hỗ trợ kỹ thuật & Giải pháp đường ống tùy chỉnh
Cần bán kính tùy chỉnh (3D, 5D, 8D), khuỷu tay tường nặng SCH XXS WP22, hoặc kiểm tra của bên thứ ba (SGS/TUV) cho dự án của bạn?
Tham khảo ý kiến đội ngũ kỹ thuật

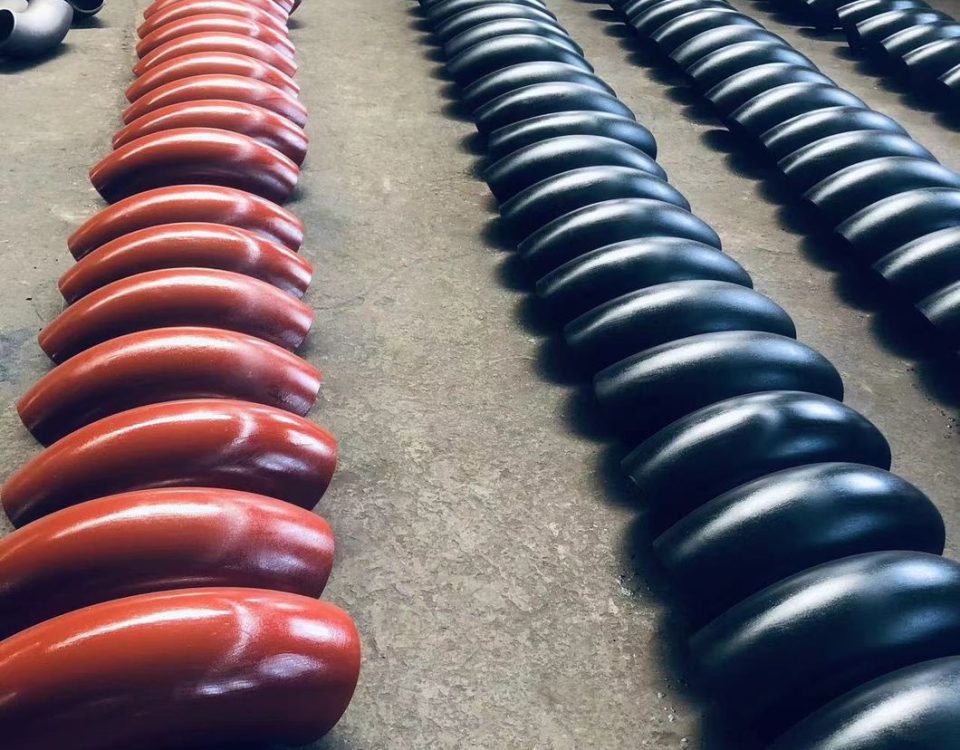
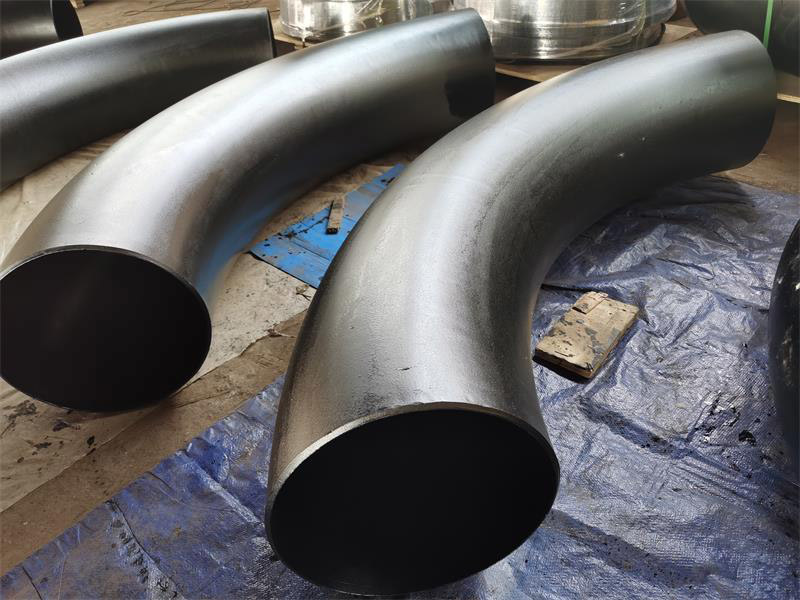
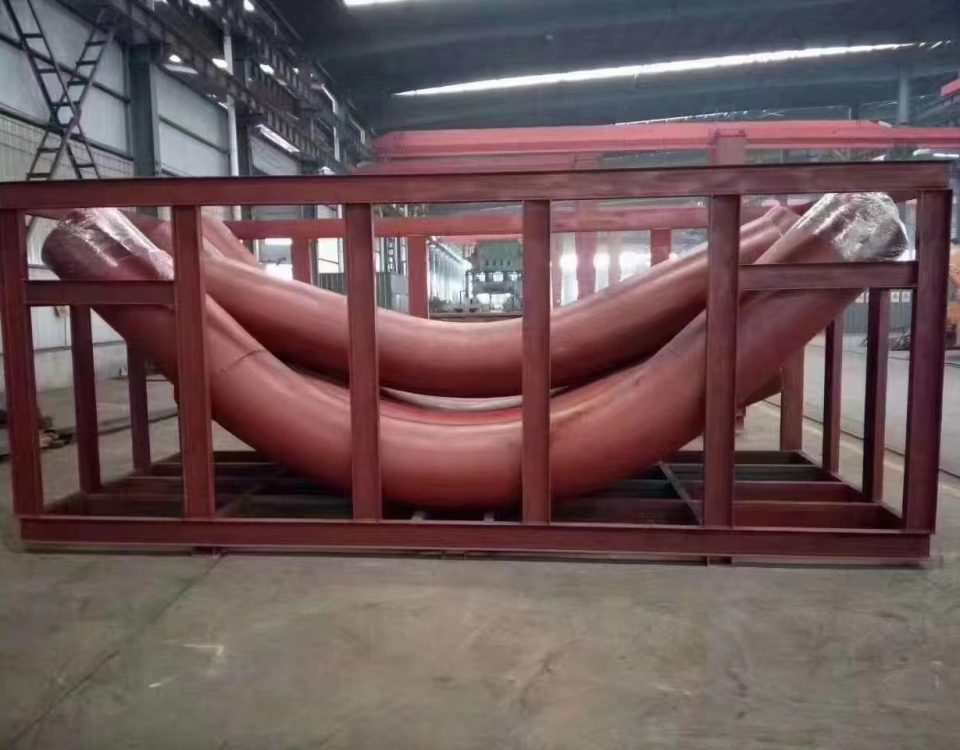
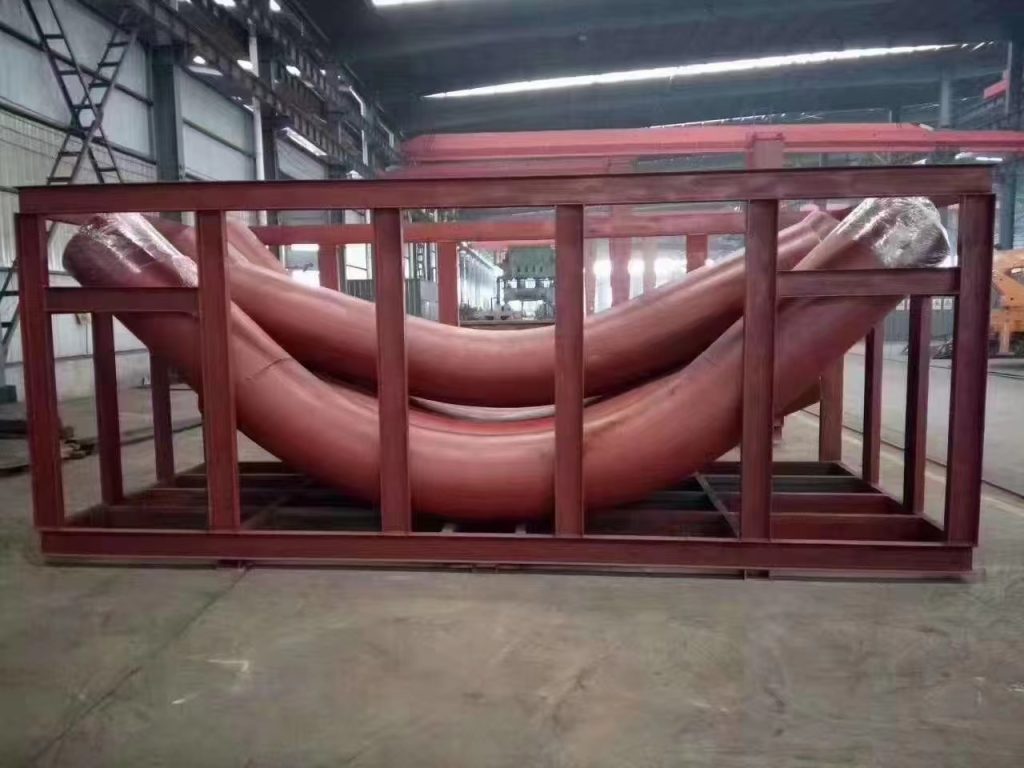
Uốn cong cảm ứng có các góc uốn tiêu chuẩn (ví dụ. 45°, 90°, Vân vân.) hoặc có thể được tùy chỉnh cho các góc uốn cụ thể. Hợp chất uốn cong (ngoài mặt phẳng) uốn cong trong một khớp duy nhất của đường ống cũng có thể được sản xuất. Bán kính uốn được chỉ định là một hàm của đường kính. Ví dụ, Bán kính uốn cong thông thường cho uốn cong cảm ứng là 3D, 5D và 7d, trong đó D là đường kính ống danh nghĩa.