FLANŞ KÖR fiyatları
Ekim 22, 2026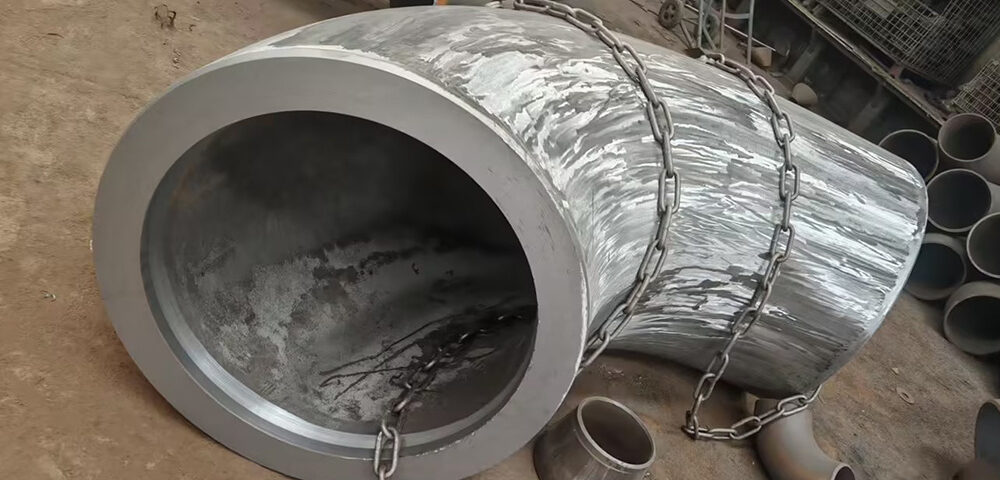
Endüstriyel Sınıf B2B Şartnamesi
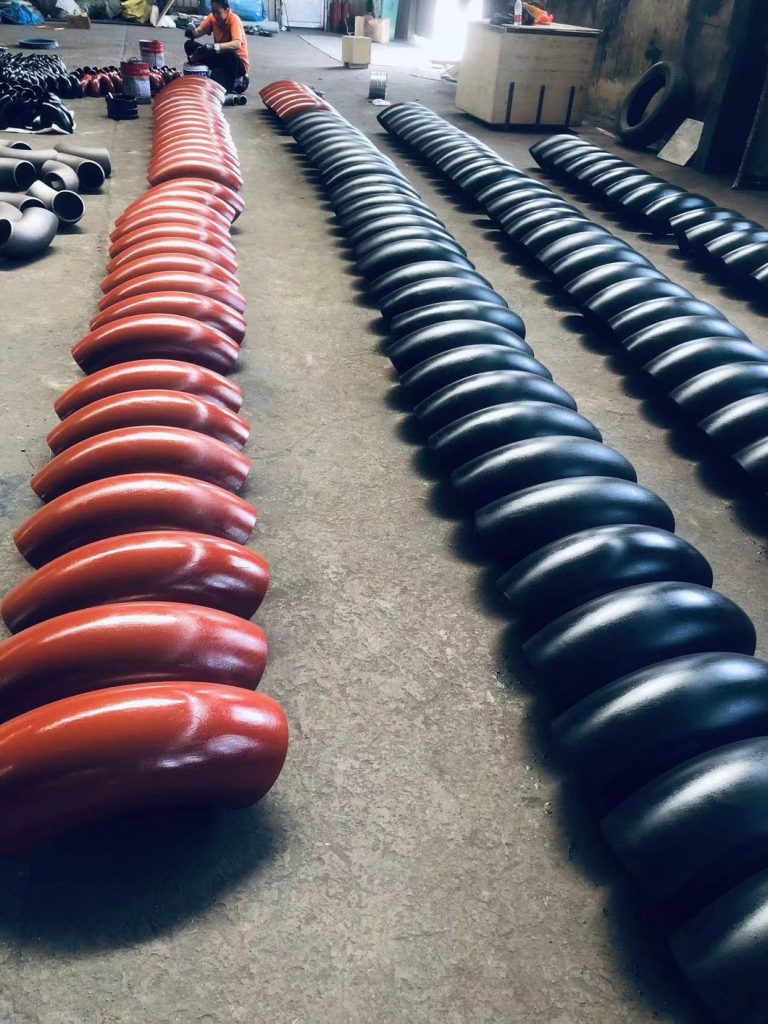
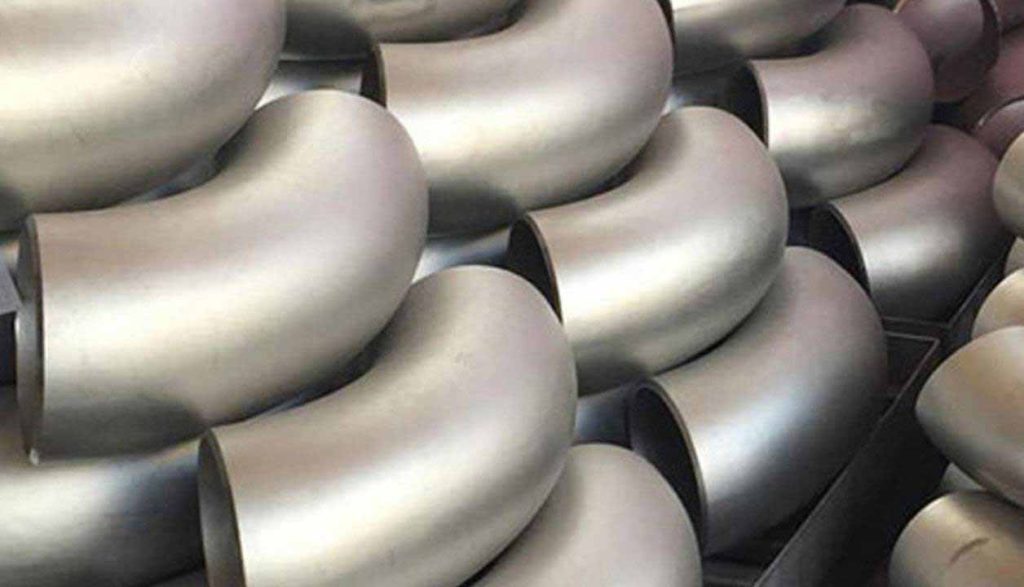
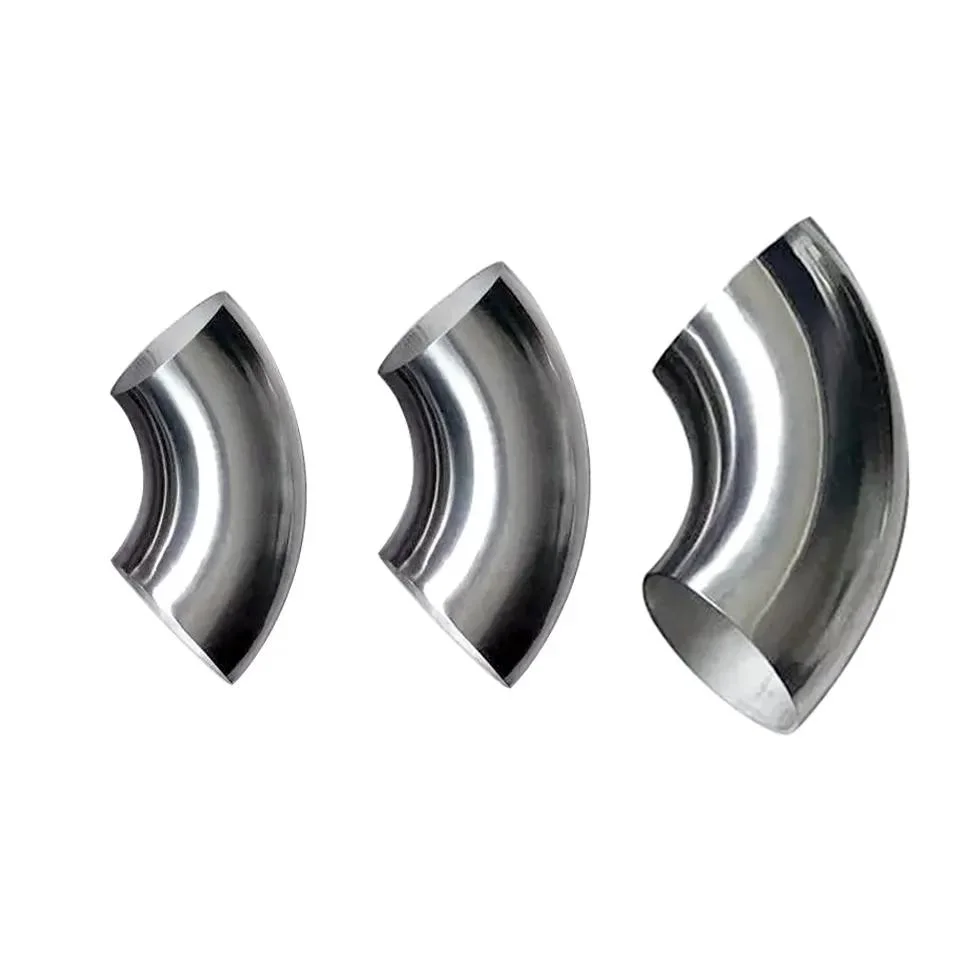
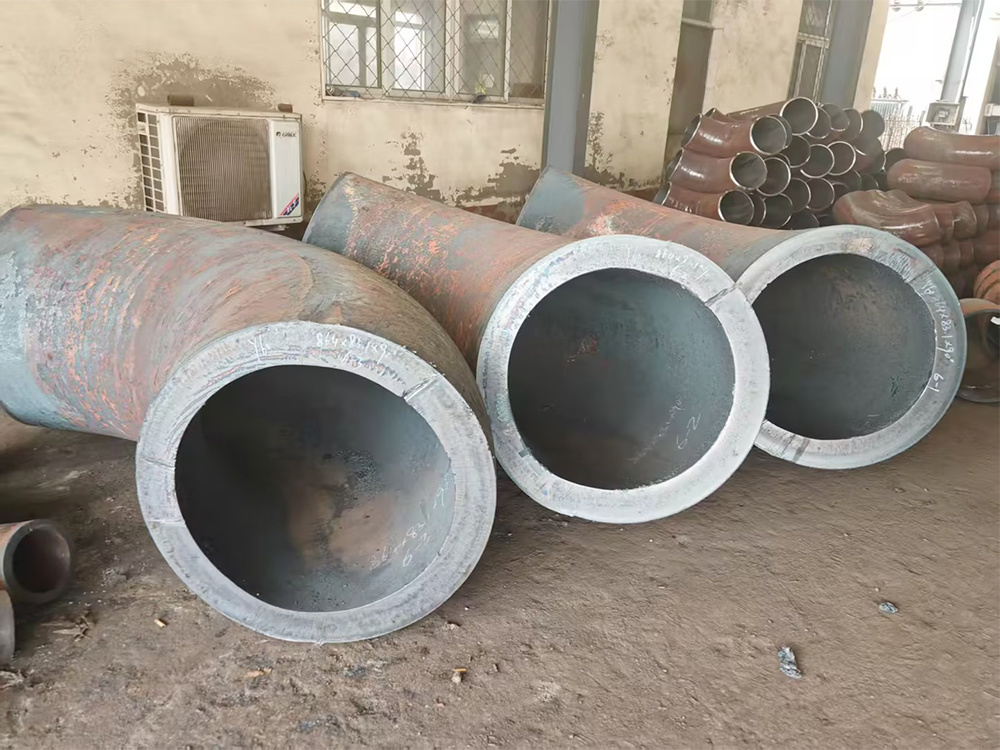
Alaşımlı Çelik A234 WP22 Boru Dirseği
ANSI B16.9 | MSS SP 75 | ASME SA234 | Sorunsuz & Kaynaklı Yüksek Sıcaklık Krom-Molibden Boru Çözümleri
Malzeme: ASTM A234 WP22 (2.25Cr-1Mo)
Değerlendirme: SCH 10 xxs'e
ABD tanımı
K31535 (WP22 Cl.1)
Min. Çekme dayanımı
415 MPa (60 ve kitap)
Min. Verim gücü
205 MPa (30 ve kitap)
Molibden İçeriği
0.87% - 1.13%
Krom İçeriği
2.00% - 2.50%
1. Genel Teknik Özellikler Matrisi
| Parametre | Şartname Detayları |
|---|---|
| Ürün adı | Alaşımlı Çelik Boru Dirsek (Sorunsuz & Kaynaklı Alın Kaynaklı Bağlantı Parçaları) |
| Birincil Standartlar | ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Malzeme notları | ASTM A234 WP22 (Birincil odak), WP11 Serisi, İP5, İP9 Serisi, WP91 Serisi, 16Mo3, 10CrMo9-10 |
| Boyutu aralığı (Sorunsuz) | 1/2″ 36″ NB (DN15 - DN900) |
| Boyutu aralığı (Kaynaklı) | 26″ 110'a kadar″ (Maksimum dış çap 4000 mm'ye kadar, 100% X-Ray Kaynaklı & fabrikasyon) |
| Duvar kalınlığı (Zamanlama) | SCH 5'ler, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Bükme Açıları | 30°, 45°, 60°, 90°, 180° ve özel özelleştirilmiş dereceler |
| Bükülme yarıçapı | Kısa RADIUS (Dirsek Tipi LR / R=1D) & Uzun RADIUS (LR / R=1.5D, 2D, 3D, 5D, 8D, 10D) |
| uç Bağlantıları | Eğimli sonunda (BE), Düz uç, alın kaynağı (SB) |
| Yüzey İşlem | Kumlanmış, Siyah resim, vernikli, Pas Önleyici Yağ Kaplama |
2. ASTM A234 WP22 Kimyasal Bileşimi (%)
| Sınıf | Karbon (C) | Manganez (MN) | Silikon (Si) | Fosfor (P) maksimum | Kükürt (S) maksimum | Krom (CR) | Molibden (sen) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 - 0.15 | 0.30 - 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 - 2.50 | 0.87 - 1.13 |
3. ASME SA234 WP22 Mekanik & Çekme Özellikleri
| Sınıf / Sınıf | Çekme dayanımı en az (MPa / ve kitap) | Akma Dayanımı min (MPa / ve kitap) | Uzama içinde 2 içinde. veya 50mm dk. (%) | Maksimum Sertlik (Brinell) |
|---|---|---|---|---|
| WP22 Sınıfı 1 | 415 - 585 (60 - 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| WP22 Sınıfı 3 | 585 - 760 (85 - 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. ANSI B16.9 Alın Kaynaklı Bağlantı Parçaları Ürün Serisi Matrisi
| Fitting Kategorisi | Mevcut Varyantlar & Yapılandırmalar | Standart Uyumluluk |
|---|---|---|
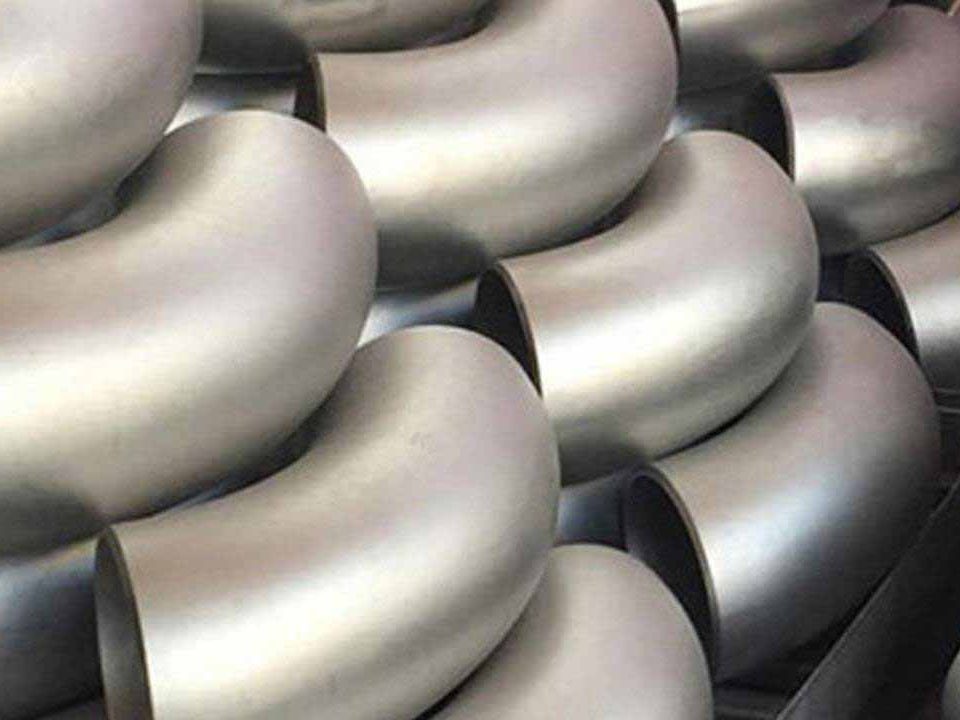
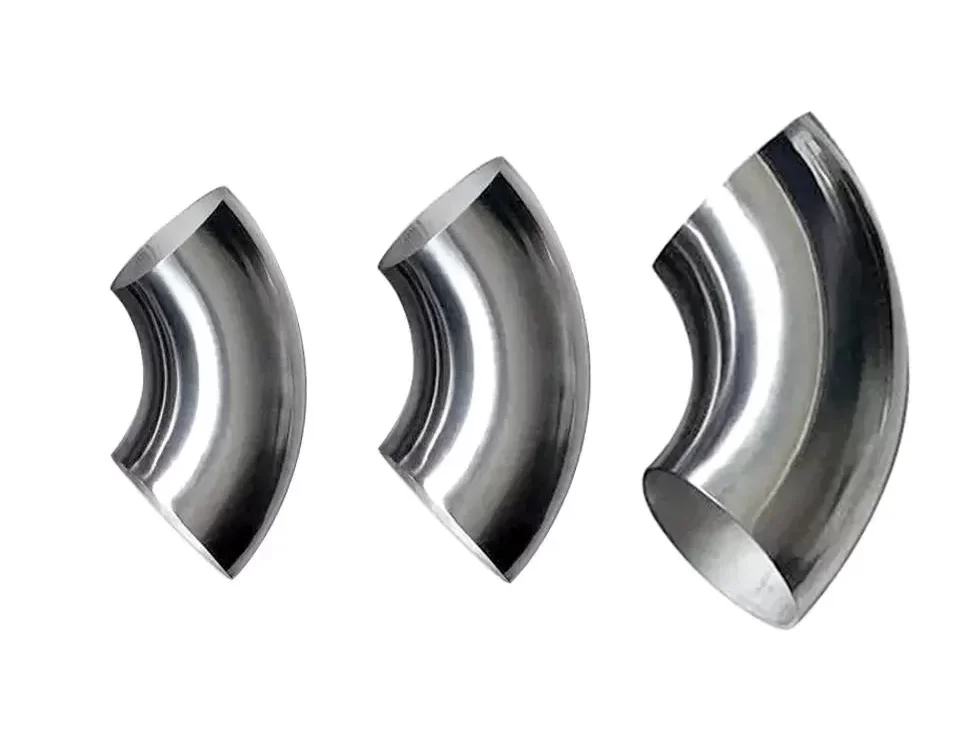
| Boru Dirsekleri | 90° LR/SR, 45° LR, 180° Dönüş Bükümleri, Özel Yarıçaplı Bükümler | ASME B16.9 / MSS SP 75 |
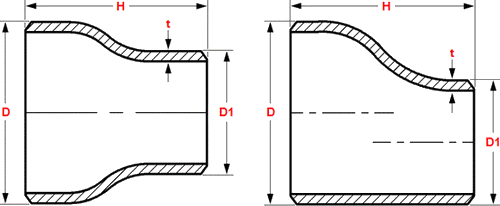
| Redüktörler | Konsantrik giderici, Eksantrik Redüktör | ASME B16.9 |
| Tees & Haçlar | eşit te, Tee'nin Azaltılması, Çapraz Montaj | ASME B16.9 |
| Boru Kapakları & Uçlar | Boru Kapağı, Saplama Ucu (Kucak Bağlantısı) | ASME B16.9 / B16.49 |
5. ASTM A234 Cr-Mo Alaşımlı Çelik Kaliteleri Karşılaştırması
| Sınıf | ABD tanımı | Alaşım Tipi | Tipik Uygulama Alanı |
|---|---|---|---|
| ÇP1 | K12822 | 0.5CR – 0.5sen | Orta sıcaklıktaki güç boruları |
| WP11 Serisi | K11597 | 1.25CR – 0.5sen | Kazan ve rafineri yüksek sıcaklık hatları |
| WP22 Serisi | K31535 | 2.25CR – 1.0sen | Yüksek basınçlı hidrojen & buhar sistemleri |
| İP5 | K41545 | 5.0CR – 0.5sen | Aşındırıcı petrol arıtma hizmeti |
| İP9 Serisi | K90941 | 9.0CR – 1.0sen | Şiddetli oksidasyona dayanıklı servis |
| WP91 Serisi | K90901 | 9.0CR – 1.0sen – V | Ultra süper kritik enerji santrali kazanları |
6. Uluslararası Eşdeğer Malzeme Standartları Matrisi
| Standart Gövde | Eşdeğer Sınıf Şartnamesi |
|---|---|
| ASTM / ASME (ABD) | ASTM A234 WP22 / ASME SA234 WP22 (Dövmeler: A182 F22) |
| TR / DAN (Europe) | 10CrMo9-10 (Malzeme No. 1.7380) / TR 10253-2 |
| JIS (Japonya) | STPA24 / SFVC FLA22 |
| GOST (Rusya) | 12X2MFS / 10Kh2M |
7. Üretim süreci & Yüzey İşlem Protokolü
Adım 1: Sıcak Şekillendirme & Bükme
Kesintisiz veya kaynaklı boru stoğu hassas dövme sıcaklıklarına kadar ısıtılır ve tam ANSI B16.9 dirsek geometrisine ulaşmak için mandreller veya itmeli bükücüler aracılığıyla şekillendirilir.
Adım 2: Termal Isıl İşlem
Normalleştirilmiş ve temperlenmiş (veya söndürülmüş ve temperlenmiş) Tane incelmesini ve mekanik stabiliteyi sağlamak için kesinlikle ASTM spesifikasyonlarına uygundur.
Adım 3: Yüzey Patlatma & Kaplama
Kireç giderme için kapsamlı kumlama, ardından pas önleyici yağ uygulaması yapılır, siyah boyama, veya proje özelliklerine göre vernikleme.
8. ASTM A234 WP22 Isıl İşlem Gereksinimleri
| Tedavi Türü | Sıcaklık Parametresi | Soğutma Ortamı / Yöntem |
|---|---|---|
| Tam Tavlama | 900°C – 950°C (1650°F – 1740°F) | Fırın yavaş soğutma |
| Normalleştirme & Meneviş Fırınları | 900°C dk'da normalize edin; 700°C dk'da temperleme | Hava soğutma / kontrollü fırın soğutma |
| Kaynak Sonrası Isıl İşlem (PWHT) | 670°C – 740°C (1250°F – 1365°F) | Durgun havada kontrollü soğutma |
9. yalıtım borusu, Muayene & Test Standartları
| Muayene Öğesi | Test Yöntemi / Standart | Kabul kriterleri |
|---|---|---|
| Boyutsal Doğrulama | Sürmeli kompas, lazer metre, yarıçap göstergeleri | ANSI B16.9 ile sıkı uyumluluk / MSS SP 75 |
| Duvar kalınlık toleransı | Ultrasonik kalınlık testi (UT) | Minimum kalınlık en az 87.5% (-12.5%) |
| Olumlu Malzeme Tanımlaması | PMI Analizörü (XRF Spektroskopisi) | Cr Doğrulaması (2.25%) ve Mo (1.0%) Aralıklar |
| Tahribatsız Muayene | Manyetik parçacık (MT), Ultrasonik (UT), Röntgen Radyografisi | Sıfır çatlak, Füzyon eksikliği, veya yaralayıcı kusurlar |
| Sertifika | Malzeme Test Sertifikası (MTC) | TR 10204 3.1 / 3.2 Üçüncü Taraf Tarafından Onaylanmıştır (TUV, SGS, BV) |
10. Endüstriyel Uygulama Sektörleri & Çalışma Ortamları
| Sanayi Sektörü | Özel Boru Sistemi / birim | Çalışma koşulları |
|---|---|---|
| Petrokimya & Rafine etme | Hidrojenasyon üniteleri, hidrokrakerler, katalitik reformer besleme hatları | Yüksek sıcaklık, yüksek basınç, yüksek hidrojen kısmi basıncı |
| Enerji üretimi | Kritik altı & süperkritik kazan ana buhar boruları, yeniden ısıtma hatları | 600°C'ye kadar yüksek sıcaklıklar (1110° F) |
| Petrol & Gaz Boru Hatları | Yüksek basınçlı iletim hatları, ekşi gaz/yağ toplama istasyonları | MSS SP 75 boru hattı ağları, ağır duvar gereksinimleri |
| Kömür Kimyasal İşleme | Gazlaştırma reaktörü atık hatları, sentez gazı boruları | Aşındırıcı gaz akışları ve aşındırıcı parçacık servisi |
11. Yüksek Sıcaklık Hidrojen Servisi (RP API'si 941 Uyumluluk)
ASTM A234 WP22 alaşımlı çelik dirsekler, Molibden ve Krom ilavesi nedeniyle özellikle hidrojen açısından zengin rafineri ortamlarında tercih edilir., Hidrojen saldırısını ve dekarbürizasyonu önleyen.
| Tasarım Parametresi | Mühendislik Gereksinimi & Sınır |
|---|---|
| Maksimum Çalışma Sıcaklığı | 2.25Cr-1Mo çelikler için Nelson Eğrilerine göre 550°C ila 600°C'ye kadar |
| Kaynaklanabilirlik & Ön ısıtma | Ön ısıtma gerektirir (150°C–200°C) ve çatlamayı önlemek için zorunlu PWHT |
12. ANSI B16.9 Dirsek Merkezden Yüze Boyutlar Referansı
| Nominal boru boyutu (NPS) | Dış çap (mm) | 90° LR Merkezden Yüze (A) | 90° SR Merkezden Yüze (B) | 45° LR Merkezden Yüze (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. paketleme, İşaretleme & İhracat Uyumluluğu
| Lojistik Parametresi | Standart İhracat Şartnamesi |
|---|---|
| Yüzey Koruma | Pas önleyici yağ kaplı, Kenarları korumak için her iki eğimli uca takılan plastik kapaklar |
| Ambalaj Tipi | Sağlam fümigasyonlu ahşap kutular, ahşap paletler, veya su geçirmez dokuma çantalar |
| Ürün İşaretleme | Sınıfla Damgalanmış (WP22 Serisi), Isı No., Boyutu, Zamanlama, Standart (ANSI B16.9) |
14. Temel Tedarik Avantajları & Hazır Stok Avantajları
Hazır Stok
Standart boyutlarda kapsamlı envanter (1/2″ 24-″) hemen gönderilmeye hazır.
Hızlı Teslimat
Kolaylaştırılmış üretim hatları, özel siparişler için hızlı teslimat süreleri sağlar.
Özel İmalat
Özel duvar kalınlıkları, yarıçap, ve yazdırmak için oluşturulmuş standart dışı açılar.
15. Sıkça Sorulan Teknik Sorular (SSS)
| Teknik Sorgu | Uzman Yanıtı / Şartname Kılavuzu |
|---|---|
| WP22'nin karbon çeliğine göre temel avantajı nedir?? | WP22 şunları içerir: 2.25% Krom ve 1% Molibden, 600°C'ye kadar sıcaklıklarda üstün sürünme direnci ve mukavemet sağlar. |
| ASTM A234 WP22 dirsekleri sahada kaynaklanabilir mi?? | Evet, ancak ön ısıtma ve sıkı Kaynak Sonrası Isıl İşlem gerektirirler (PWHT) Mikro çatlakları ve kırılganlıkları önlemek için. |
| Bu dirsekleri hangi standartlar yönetiyor?? | Boyutlar açısından ASME/ANSI B16.9'a ve malzeme özellikleri açısından ASTM A234'e uygun olarak üretilmiştir. |
16. Nominal Ağırlık Referans Tablosu (ANSI B16.9 90° Uzun Yarıçaplı Dirsekler)
Kilogram cinsinden teorik ağırlık değerleri (kg) Alaşımlı Çelik için A234 WP22 90° LR dirsekler, standart duvar planlarına göre.
| NPS (İnç) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 WPHY Malzeme Sınıfları Teknik Özellikleri
Yüksek basınçlı petrol ve gaz iletim sistemleri için tasarlanmış, yüksek testlere tabi tutulmuş alın kaynak bağlantı parçaları.
| MSS SP 75 Sınıf | Minimum Akma Dayanımı (MPa / ve kitap) | Minimum Çekme Dayanımı (MPa / ve kitap) | Karbon Eşdeğeri (CE) maksimum |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Alın Kaynaklı Dirsekler için Boyutsal Toleranslar
| Nominal Boyut (NPS) | Dış çap (Eğimli) | İç çapı (Sonunda) | Merkezden Uca Boyut (A, B, C) | Hizalama Kapalı / Karelik |
|---|---|---|---|---|
| 1/2″ 2-1/2'ye″ | +1.6 mm / -0.8 mm | ± 0.8 mm | ±2,0 mm | 1.0 mm |
| 3″ 3-1/2'ye″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 4″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 5″ 8'e kadar″ | +2.4 mm / -1.6 mm | ±1,6 mm | ±2,0 mm | 4.0 mm |
| 10″ 18'e kadar″ | +4.0 mm / -3.2 mm | ±3,2 mm | ±2,0 mm | 5.0 mm |
| 20″ 24-″ | +6.4 mm / -4.8 mm | ±4,8 mm | ±2,0 mm | 6.0 mm |
19. Kaynak Eğimli Uç Özellikleri (ANSI B16.25 Uyumluluğu)
Tüm A234 WP22 alın kaynaklı dirsekler, ses alanı kök geçiş kaynağı için ASME B16.25'e uygun hassas işlenmiş eğimli uçlara sahiptir.
Duvar Kalınlığı t ≤ 22mm (0.88″)
Düz Eğim: Açı 37,5° ± 2,5°, Kök Yüzü 1,6 mm ± 0,8 mm (1/16″ ± 1/32″). Standart düz eğimli kontur.
Duvar Kalınlığı > 22mm (0.88″)
Bileşik Eğim: Açı 37,5° ± 2,5° dış, 10° ± 1,0° iç geçiş eğimi. Kaynak metali hacim gereksinimini azaltır.
20. ASTM A234 Ek Gereksinimler (S1 – S8)
| Anlamını belirlemek için açıklama gerektiren bir süreksizlik | Ek Test Gereksinimi | Mühendislik Hedefi |
|---|---|---|
| S1 | Ürün analizi (Kontrol Analizi) | Bitmiş bağlantı parçasının bireysel kimyasal ısı bileşimini doğrular. |
| S2 | Gerilme testi | Isıl işlem lotu başına oda sıcaklığındaki verimi/gerilmeyi doğrular. |
| S3 | Sıvı Penetrant Muayenesi (PT) | Yüzey kusurlarını tespit eder, tur, veya dış/iç yüzeylerde çatlaklar. |
| S4 | Manyetik Parçacık Muayenesi (MT) | Ferromanyetik alaşım yapılarındaki alt yüzey kusurlarını tanımlar. |
| S5 | Hidrostatik test | 1,5x düz boru derecesiyle eşleşen basınç doğrulaması. |
| S7 | Charpy V-Çentik Darbe Testi | Düşük sıcaklık veya çentik tokluğu özelliğini değerlendirir. |
Teknik Yardım & Özel Borulama Çözümleri
Özel yarıçaplara ihtiyacınız var (3D, 5D, 8D), ağır duvar SCH XXS WP22 dirsekler, veya üçüncü taraf denetimi (SGS/TÜV) projeniz için?
Mühendislik Ekibine Danışın

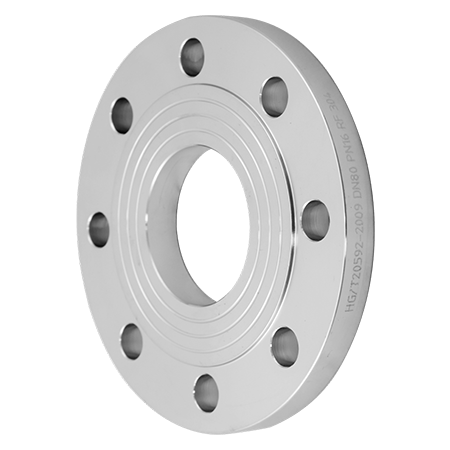
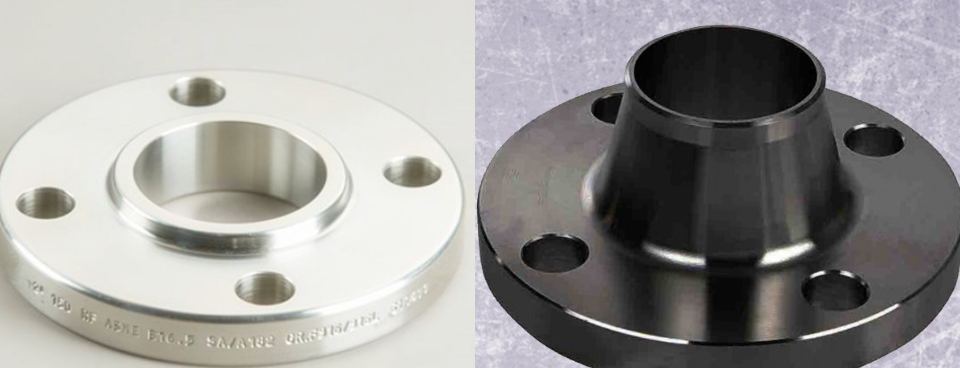
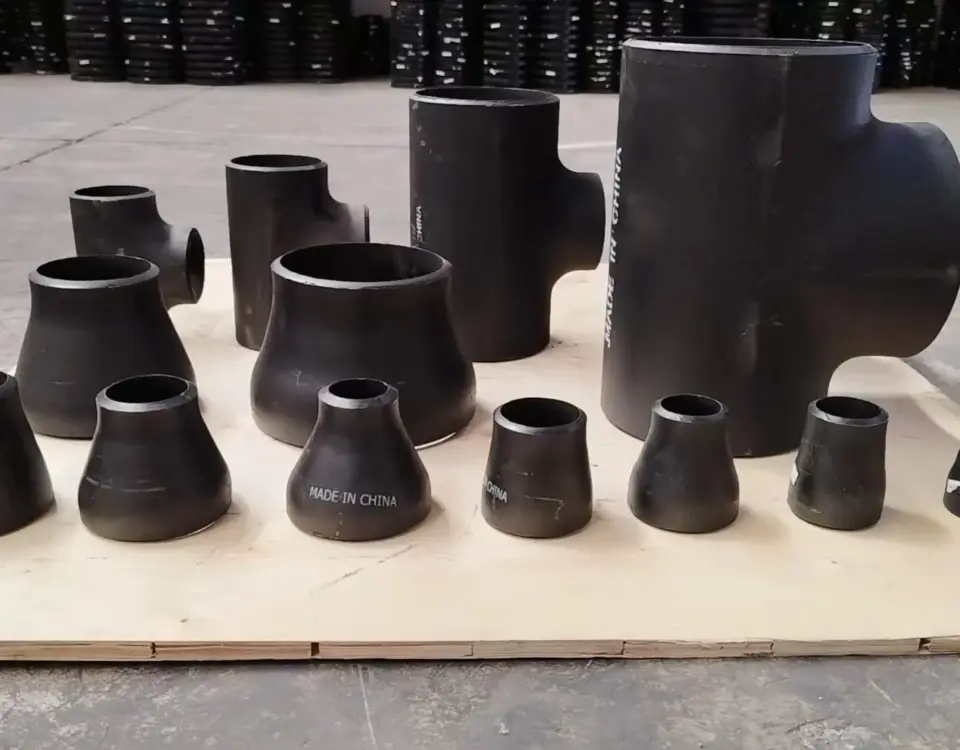
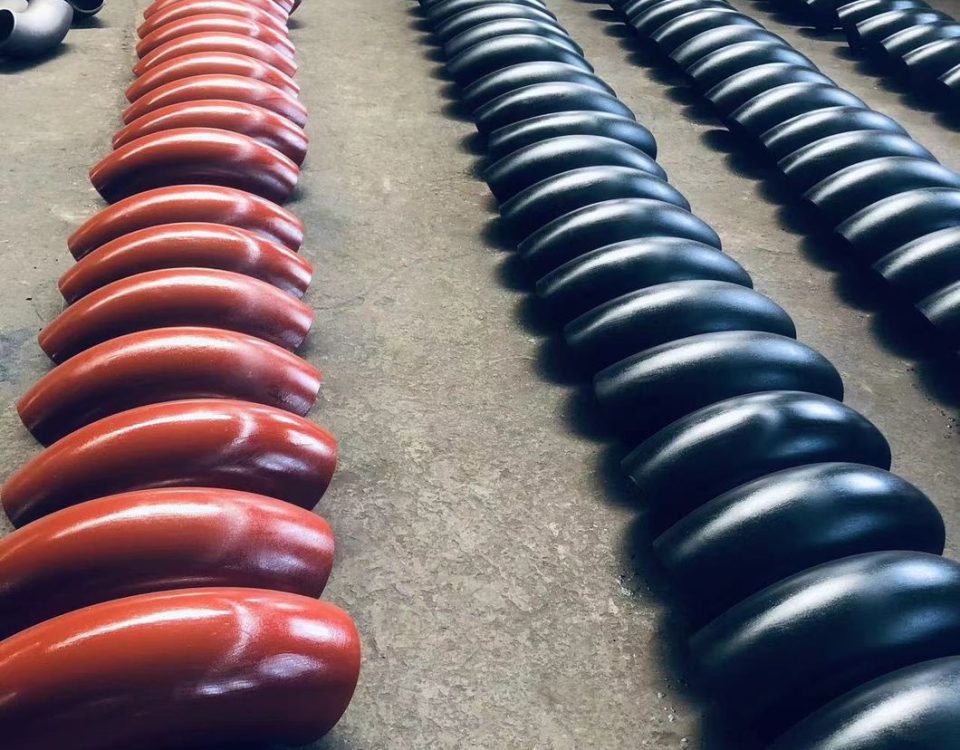
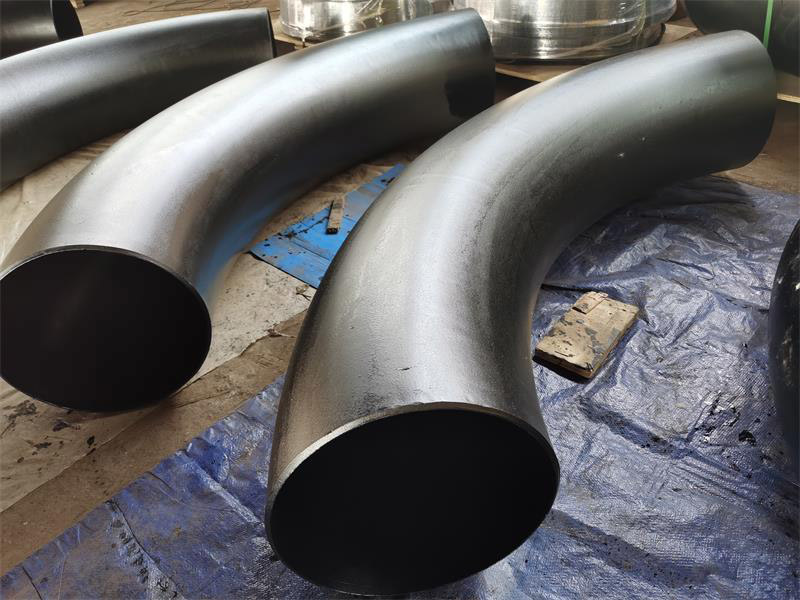
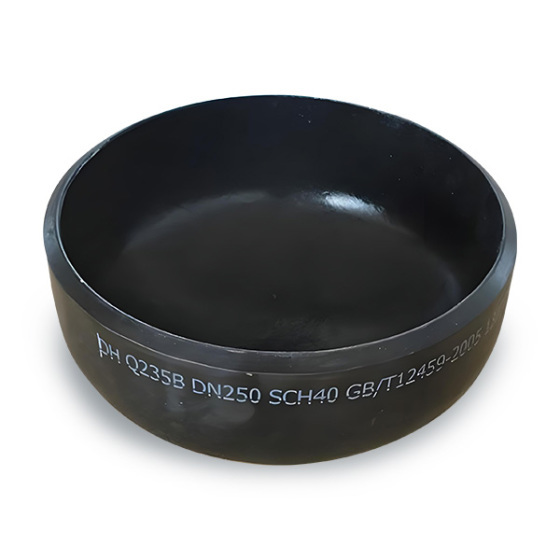
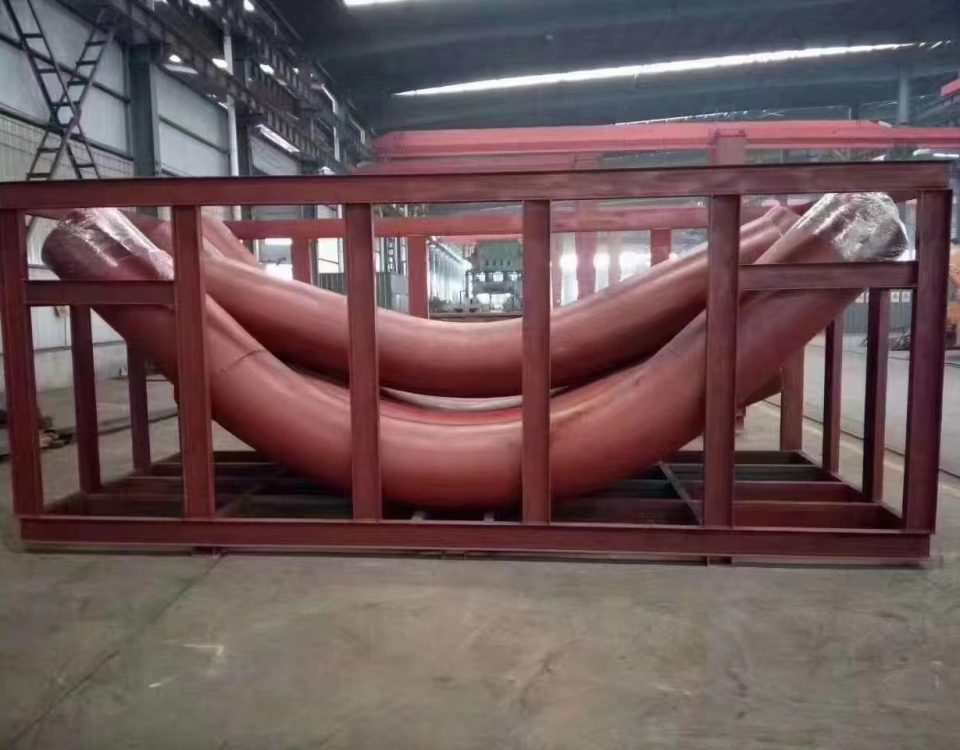
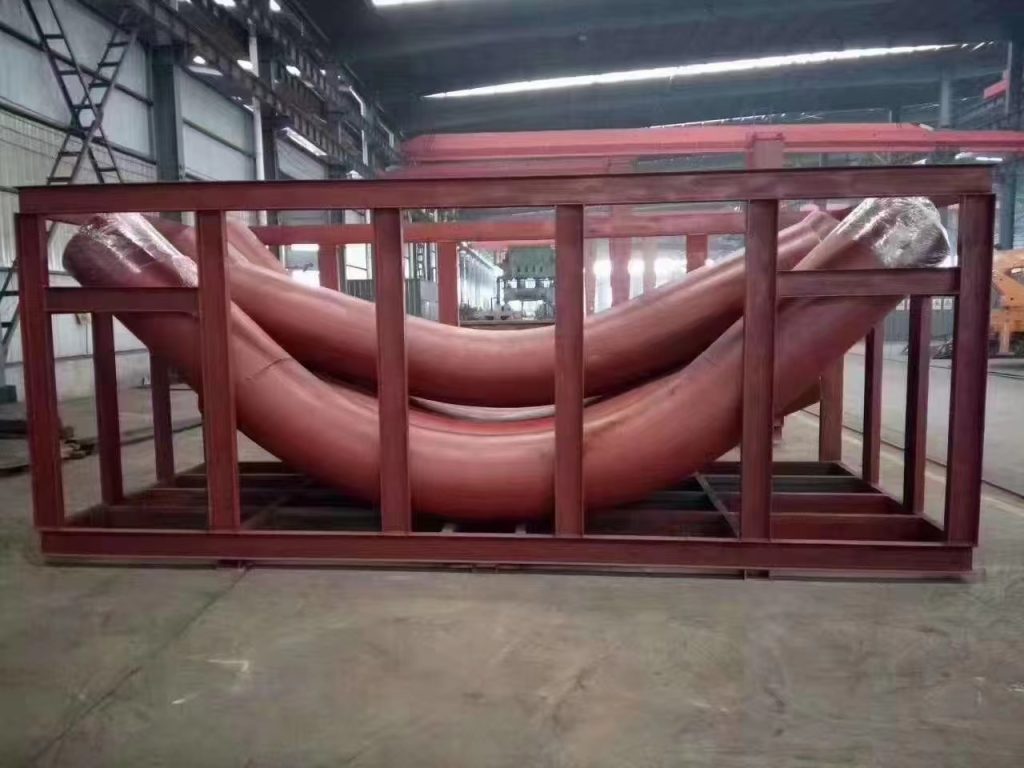
İndüksiyon virajları standart viraj açılarında gelir (Örneğin. 45°, 90°, vb.) veya belirli viraj açılarında özel yapılabilir. Bileşik viraj (düzlemsiz) Tek bir boru eklemindeki virajlar da üretilebilir. Viraj yarıçapı, çapın bir fonksiyonu olarak belirtilir. Örneğin, İndüksiyon virajları için ortak viraj yarıçapı 3D'dir, 5D ve 7D, burada d nominal boru çapıdır.