Preise für Flanschblenden
Oktober 22, 2026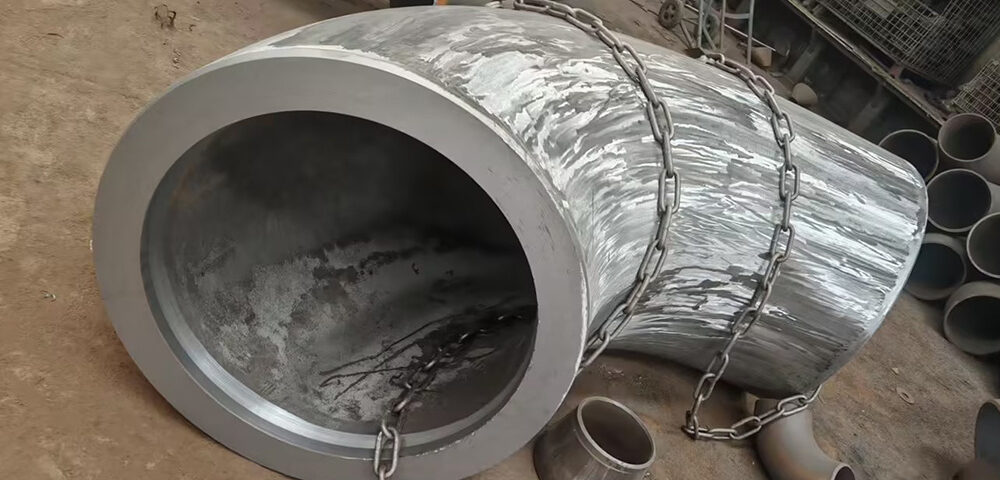
B2B-Spezifikation in Industriequalität
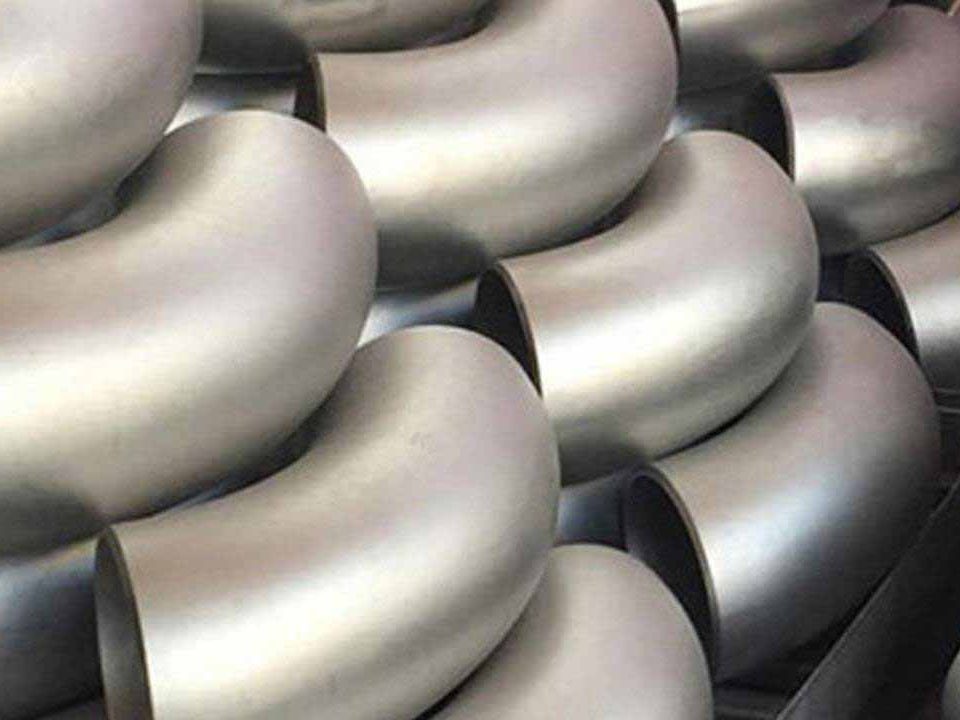
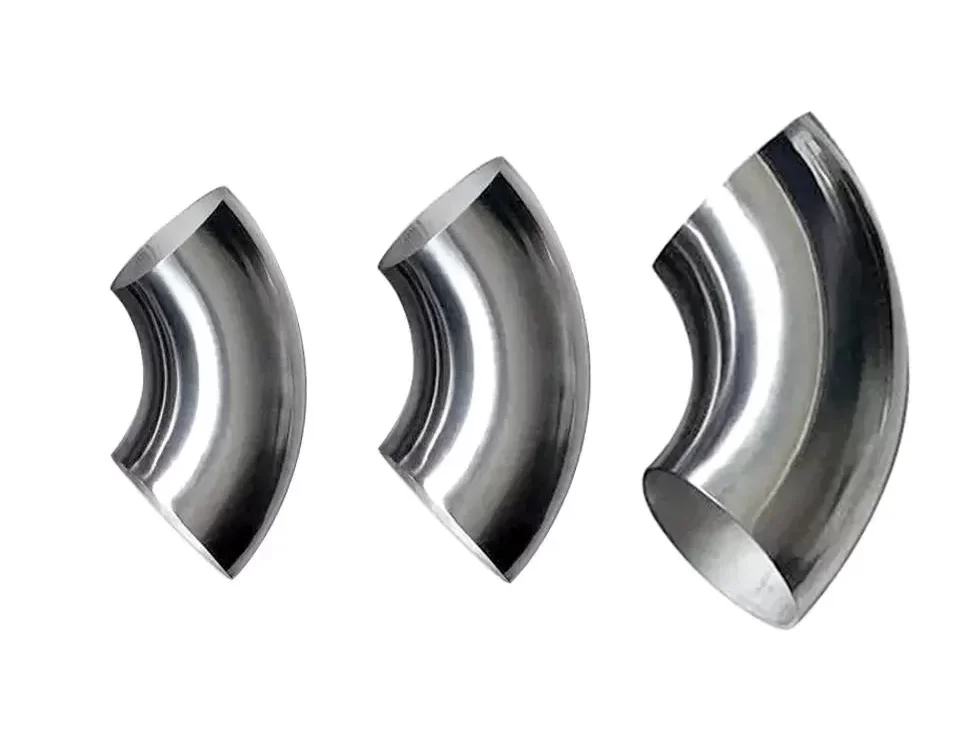
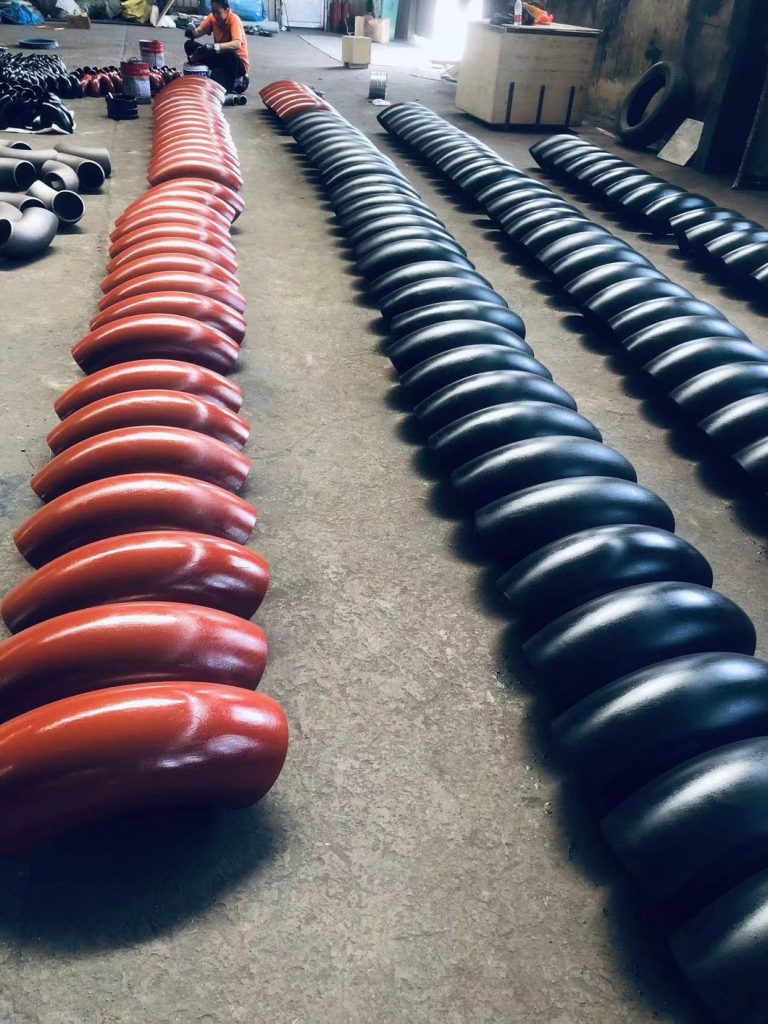
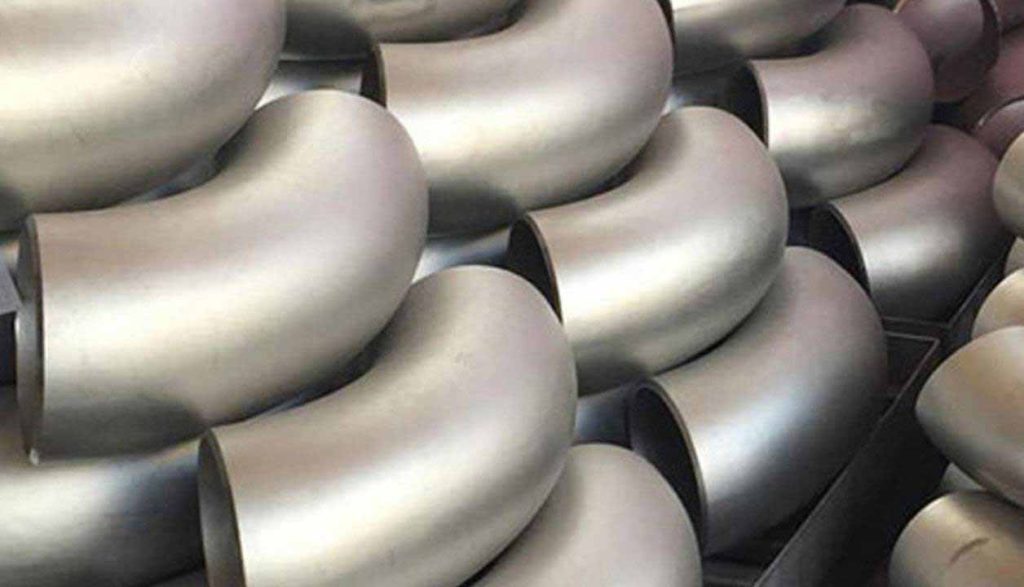
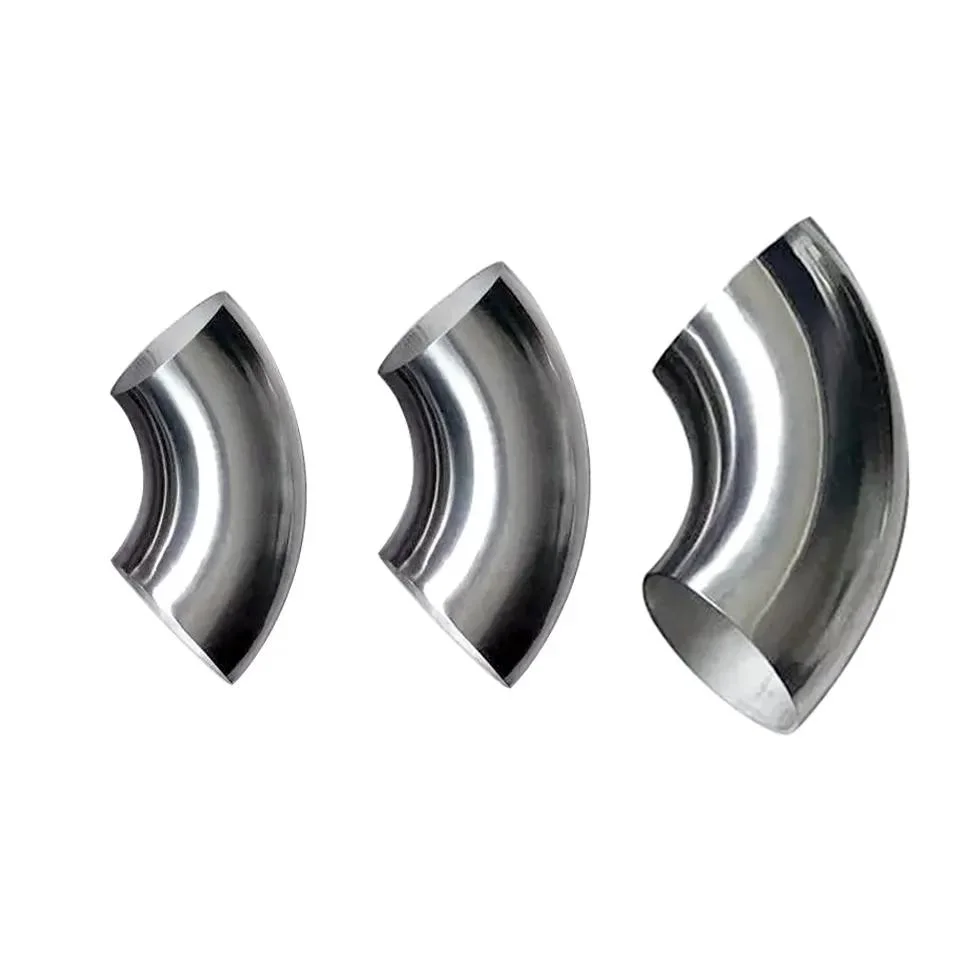
Rohrbogen aus legiertem Stahl A234 WP22
ANSI B16.9 | MSS SP 75 | ASME SA234 | Nahtlose & Geschweißte Hochtemperatur-Chrom-Molybdän-Rohrleitungslösungen
Material: ASTM A234 WP22 (2.25Cr-1Mo)
Wertung: SCH 10 zu xxs
UNS Designation
K31535 (WP22 Kl.1)
Min. Zerreißfestigkeit
415 MPa (60 KSI)
Min. Streckgrenze
205 MPa (30 KSI)
Molybdängehalt
0.87% – 1.13%
Chromgehalt
2.00% – 2.50%
1. Allgemeine technische Spezifikationsmatrix
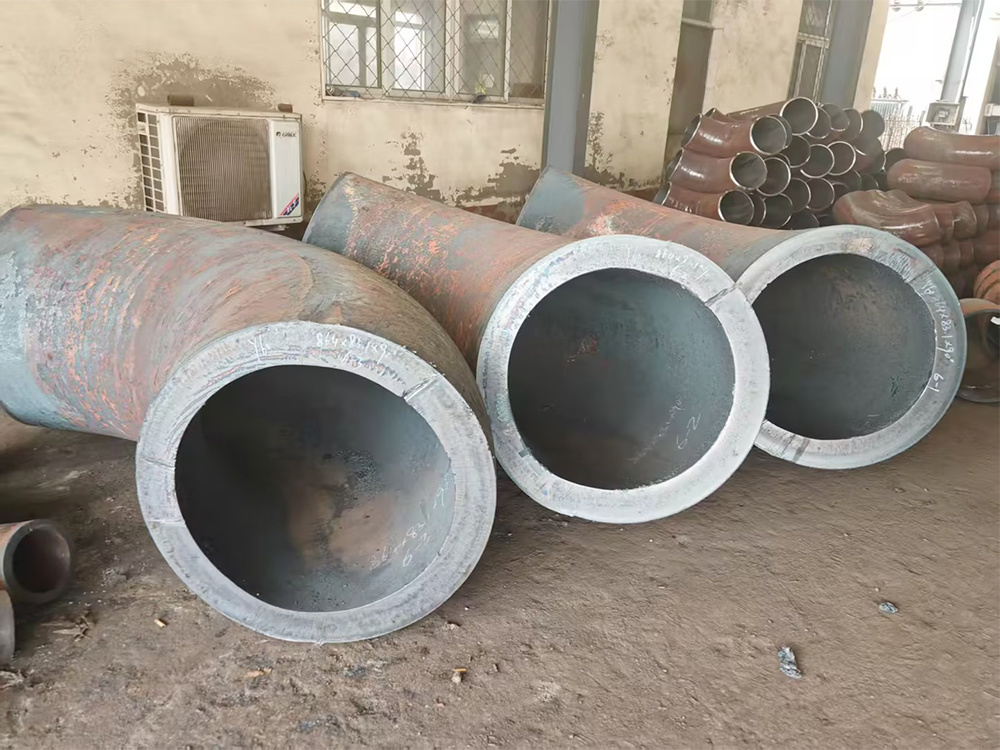
| Parameter | Spezifikationsdetails |
|---|---|
| Name des Produkts | Rohr aus legiertem Stahl Ellbogen (Nahtlose & Geschweißte Stumpfschweißbeschläge) |
| Primärstandards | ANSI B16.9, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Materialqualitäten | ASTM A234 WP22 (Hauptfokus), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Größenbereich (Nahtlose) | 1/2″ bis 36″ NB (DN15 bis DN900) |
| Größenbereich (geschweißt) | 26″ bis 110″ (Maximaler Außendurchmesser bis zu 4000 mm, 100% Röntgengeschweißt & Vorgefertigte) |
| Wandstärke (Zeitplan) | SCH 5s, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Biegewinkel | 30°, 45°, 60°, 90°, 180° und individuell angepasste Grade |
| Biegungsradius | Kurzen Radius (SR / R=1D) & Langer Radius (LR / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Endanschlüsse | Abgeschrägtes Ende (SEIN), Normales Ende, Stumpfschweißung (SW) |
| Oberflächenbehandlung | Sandgestrahlt, Schwarz malen, Lackiert, Anti-Rost-Ölbeschichtung |
2. ASTM A234 WP22 Chemische Zusammensetzung (%)
| Klasse | Kohlenstoff (C) | Mangan (MN) | Silizium (Si) | Phosphor (P) max | Schwefel (S) max | Chrom (CR) | Molybdän (Mo) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Mechanisch & Zugeigenschaften
| Klasse / Klasse | Zugfestigkeit min (MPa / KSI) | Streckgrenze min (MPa / KSI) | Dehnung in 2 in. oder 50mm min (%) | Maximale Härte (Brinell) |
|---|---|---|---|---|
| WP22-Klasse 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| WP22-Klasse 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. ANSI B16.9 Buttweld Fittings Produktlinienmatrix
| Passende Kategorie | Verfügbare Varianten & Konfigurationen | Standardkonformität |
|---|---|---|
| Rohrbögen | 90° LR/SR, 45° LR, 180° Rückbiegungen, Benutzerdefinierte Radiusbiegungen | ASME B16.9 / MSS SP 75 |
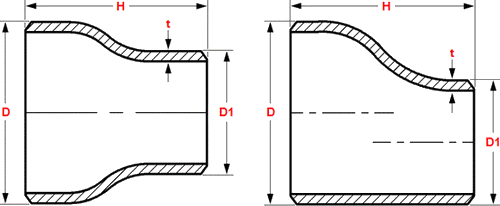
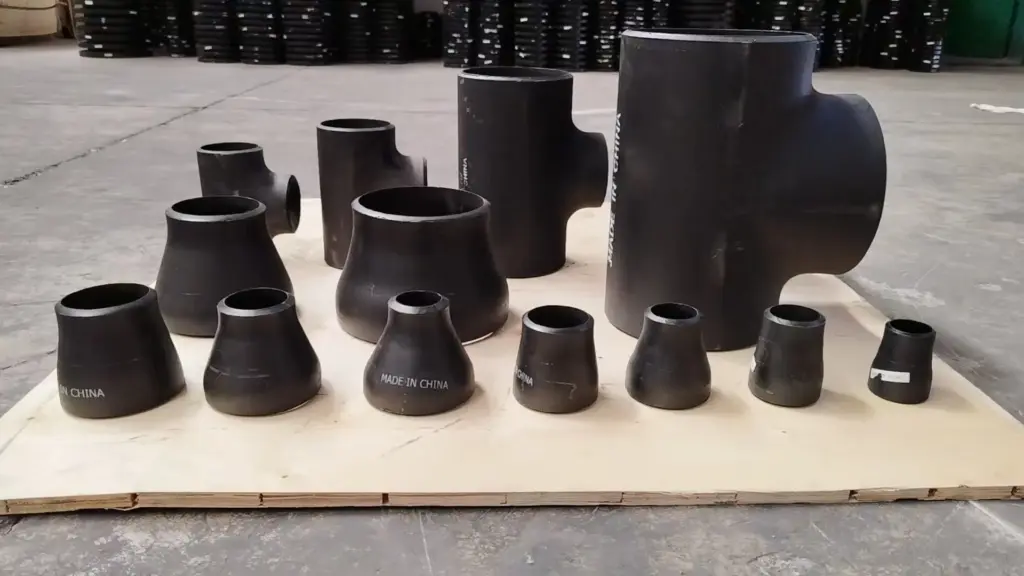
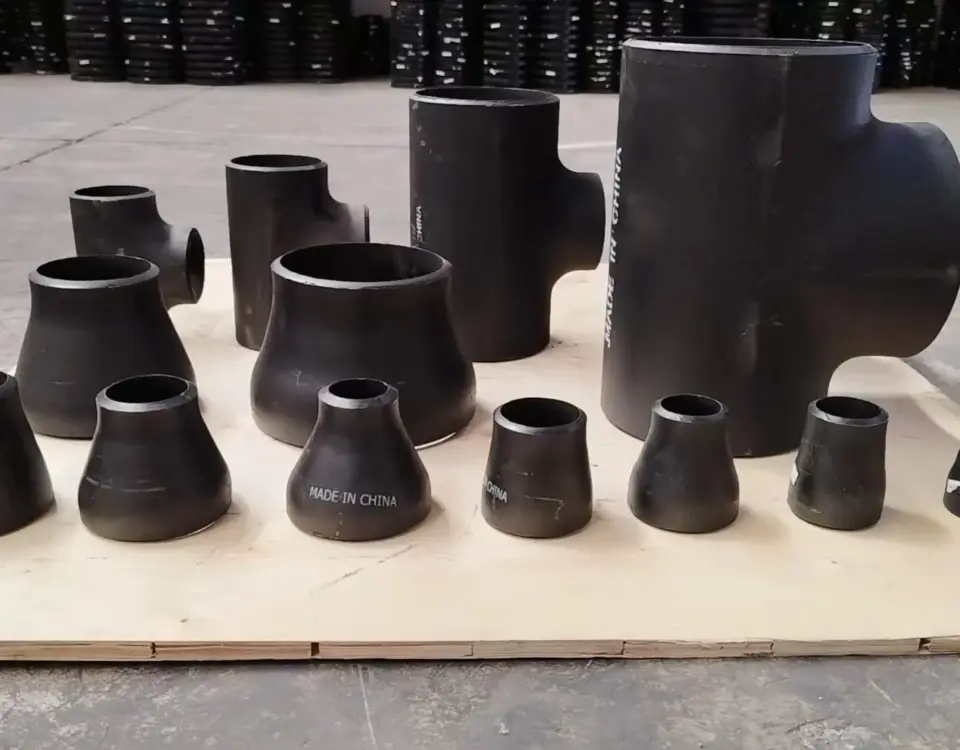
| Reduzierungen | Konzentrisches Reduzierstück, Exzentrischer Reduzierer | ASME B16.9 |
| Tees & Kreuze | Gleiches T-Stück, Reduzier-T-Stück, Kreuzmontage | ASME B16.9 |
| Rohrkappen & Endet | Rohrkappe, Stub-Ende (Überlappungsgelenk) | ASME B16.9 / B16.49 |
5. ASTM A234 Cr-Mo-Legierungsstahlsorten im Vergleich
| Klasse | UNS Designation | Legierungstyp | Typisches Anwendungsgebiet |
|---|---|---|---|
| WP1 | K12822 | 0.5CR – 0.5Mo | Stromleitungen mit mittlerer Temperatur |
| WP11 | K11597 | 1.25CR – 0.5Mo | Hochtemperaturleitungen für Kessel und Raffinerien |
| WP22 | K31535 | 2.25CR – 1.0Mo | Hochdruck-Wasserstoff & Dampfsysteme |
| WP5 | K41545 | 5.0CR – 0.5Mo | Raffinierungsdienst für korrosives Erdöl |
| WP9 | K90941 | 9.0CR – 1.0Mo | Starker Oxidationsschutz |
| WP91 | K90901 | 9.0CR – 1.0Mo – V | Ultraüberkritische Kraftwerkskessel |
6. Matrix international gleichwertiger Materialstandards
| Standardkörper | Äquivalente Sortenspezifikation |
|---|---|
| ASTM / ASME (Vereinigte Staaten von Amerika) | ASTM A234 WP22 / ASME SA234 WP22 (Schmiedestücke: A182 F22) |
| EN / AUS (Europa) | 10CrMo9-10 (Material-Nr. 1.7380) / EN 10253-2 |
| JIS (Japan) | STPA24 / SFVC FLA22 |
| GOST (Russland) | 12X2MFS / 10Kh2M |
7. Herstellungsprozess & Oberflächenbehandlungsprotokoll
Schritt 1: Warmumformung & Biegen
Nahtloses oder geschweißtes Rohrmaterial wird auf präzise Schmiedetemperaturen erhitzt und über Dorne oder Stoßbieger geformt, um eine exakte Bogengeometrie nach ANSI B16.9 zu erreichen.
Schritt 2: Thermische Wärmebehandlung
Normalisiert und temperiert (oder vergütet) streng nach ASTM-Spezifikationen, um Kornverfeinerung und mechanische Stabilität zu gewährleisten.
Schritt 3: Oberflächenstrahlen & Beschichtung
Gründliches Sandstrahlen zur Entfernung von Zunder, Anschließend Auftragen von Rostschutzöl, schwarze Malerei, oder Lackieren nach Projektvorgabe.
8. ASTM A234 WP22 Wärmebehandlungsanforderungen
| Behandlungstyp | Temperaturparameter | Kühlmedium / Methode |
|---|---|---|
| Vollständiges Glühen | 900°C – 950°C (1650°F – 1740°F) | Langsame Abkühlung des Ofens |
| Normalisieren & Temperierung | Normalisieren bei mindestens 900°C; Temperieren bei mindestens 700°C | Luftkühlung / kontrollierte Ofenkühlung |
| Wärmebehandlung nach dem Schweißen (PWHT) | 670°C – 740°C (1250°F – 1365°F) | Kontrollierte Kühlung in ruhender Luft |
9. Isolierrohr, Inspektion & Prüfnormen
| Inspektionsgegenstand | Testmethode / Standard | Akzeptanzkriterium |
|---|---|---|
| Dimensionsüberprüfung | Messschieber, Lasermessgeräte, Radiusmessgeräte | Strikte Einhaltung von ANSI B16.9 / MSS SP 75 |
| Dickentoleranz Wand | Ultraschall-Dickenprüfung (OUT) | Mindestdicke nicht weniger als 87.5% (-12.5%) |
| Positive Materialidentifizierung | PMI-Analysator (RFA-Spektroskopie) | Überprüfung von Cr (2.25%) and Mo (1.0%) Bereiche |
| Zerstörungsfreie Prüfung | Magnetpartikel (MT), Ultraschall (OUT), Röntgenradiographie | Keine Risse, Mangel an Fusion, oder schädliche Mängel |
| Zertifizierung | Materialprüfzertifikat (MTC) | EN 10204 3.1 / 3.2 Von Dritten zertifiziert (TÜV, SGS, BV) |
10. Industrielle Anwendungsbereiche & Betriebsumgebungen
| Industriesektor | Spezifisches Rohrleitungssystem / Einheit | Betriebsbedingungen |
|---|---|---|
| Petrochemie & Verfeinerung | Hydrierungseinheiten, Hydrocracker, Zuleitungen für den katalytischen Reformer | Hohe Temperatur, hohem Druck, hoher Wasserstoffpartialdruck |
| Power Generation | Unterkritisch & Hauptdampfleitung für überkritische Kessel, Leitungen aufwärmen | Erhöhte Temperaturen bis 600°C (1110° F) |
| Öl & Gasleitungen | Hochdruckübertragungsleitungen, Sauergas-/Öl-Sammelstationen | MSS SP 75 Rohrleitungsnetze, Anforderungen an schwere Wände |
| Chemische Kohleverarbeitung | Abflussleitungen des Vergasungsreaktors, Rohrleitungen für Synthesegas | Einsatz korrosiver Gasströme und abrasiver Partikel |
11. Hochtemperatur-Wasserstoffservice (RP-API 941 Einhaltung)
Bögen aus legiertem Stahl ASTM A234 WP22 werden aufgrund der Zugabe von Molybdän und Chrom besonders in wasserstoffreichen Raffinerieumgebungen bevorzugt, die den Wasserstoffangriff und die Entkohlung verhindern.
| Designparameter | Technische Anforderung & Limit |
|---|---|
| Maximale Betriebstemperatur | Bis zu 550 °C bis 600 °C gemäß Nelson-Kurven für 2,25Cr-1Mo-Stähle |
| Schweißbarkeit & Vorheizen | Erfordert Vorheizen (150°C–200°C) und obligatorisches PWHT, um Rissbildung zu verhindern |
12. ANSI B16.9 Referenz der Mitte-zu-Fläche-Abmessungen des Winkelstücks
| Nominale Rohrgröße (NPS) | Außendurchmesser (mm) | 90° LR Mitte-zu-Fläche (A) | 90° SR Mitte-zu-Fläche (B) | 45° LR Mitte-zu-Fläche (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. Verpackung, Kennzeichnung & Exportkonformität
| Logistikparameter | Standard-Exportspezifikation |
|---|---|
| Oberflächenschutz | Mit Rostschutzöl beschichtet, Zum Schutz der Kanten sind an beiden Fasenenden Kunststoffkappen angebracht |
| Verpackungstyp | Stabile, begaste Holzkisten, Holzpaletten, oder wasserdichte gewebte Taschen |
| Produktkennzeichnung | Mit Note gestempelt (WP22), Hitze Nr., Größe, Zeitplan, Standard (ANSI B16.9) |
14. Wichtige Liefervorteile & Vorteile von Ready Stock
Bereiter Vorrat
Umfangreicher Bestand an Standardgrößen (1/2″ bis 24″) sofort versandbereit.
Schnelle Lieferung
Optimierte Fertigungslinien sorgen für kurze Lieferzeiten für kundenspezifische Bestellungen.
Maßgeschneiderte Fertigung
Spezielle Wandstärken, Radien, und nicht standardmäßige Winkel zum Drucken.
15. Häufig gestellte technische Fragen (FAQ)
| Technische Anfrage | Expertenantwort / Spezifikationsrichtlinie |
|---|---|
| Was ist der Hauptvorteil von WP22 gegenüber Kohlenstoffstahl?? | WP22 enthält 2.25% Chrom und 1% Molybdän, Bietet hervorragende Kriechfestigkeit und Festigkeit bei Temperaturen bis zu 600 °C. |
| Sind ASTM A234 WP22-Bögen vor Ort schweißbar?? | Ja, Sie erfordern jedoch ein Vorwärmen und eine strenge Wärmebehandlung nach dem Schweißen (PWHT) um Mikrorisse und Sprödigkeit zu verhindern. |
| Welche Normen gelten für diese Ellenbogen?? | Hergestellt streng nach ASME/ANSI B16.9 für Abmessungen und ASTM A234 für Materialeigenschaften. |
16. Referenztabelle zum Nenngewicht (ANSI B16.9 90°-Bögen mit langem Radius)
Theoretische Gewichtswerte in Kilogramm (kg) für 90° LR-Bögen aus legiertem Stahl A234 WP22 über Standard-Wandpläne.
| NPS (Zoll) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 WPHY-Materialqualitätsspezifikationen
Hochwertige, geschmiedete Stumpfschweißarmaturen für Hochdruck-Öl- und Gasübertragungssysteme.
| MSS SP 75 Klasse | Mindeststreckgrenze (MPa / KSI) | Min. Zugfestigkeit (MPa / KSI) | Kohlenstoffäquivalent (CE) max |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Maßtoleranzen für Stumpfschweißbögen
| Nenngröße (NPS) | Außendurchmesser (An der Abschrägung) | Innen Durchmesser (Am Ende) | Abmessung von Mitte zu Ende (A, B, C) | Aus der Ausrichtung / Rechtwinkligkeit |
|---|---|---|---|---|
| 1/2″ bis 2-1/2″ | +1.6 mm / -0.8 mm | ± 0,8 mm | ±2,0 mm | 1.0 mm |
| 3″ bis 3-1/2″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 4″ | ±1,6 mm | ±1,6 mm | ±2,0 mm | 2.0 mm |
| 5″ bis 8″ | +2.4 mm / -1.6 mm | ±1,6 mm | ±2,0 mm | 4.0 mm |
| 10″ bis 18″ | +4.0 mm / -3.2 mm | ±3,2 mm | ±2,0 mm | 5.0 mm |
| 20″ bis 24″ | +6.4 mm / -4.8 mm | ±4,8 mm | ±2,0 mm | 6.0 mm |
19. Spezifikationen für Schweißschrägenenden (ANSI B16.25-Konformität)
Alle A234 WP22-Stumpfschweißbögen verfügen über präzisionsgefertigte abgeschrägte Enden gemäß ASME B16.25 für das Schallfeld-Wurzelschweißen.
Wandstärke t ≤ 22 mm (0.88″)
Einfache Abschrägung: Winkel 37,5° ± 2,5°, Wurzelfläche 1,6 mm ± 0,8 mm (1/16″ ± 1/32″). Standardmäßige gerade Fasenkontur.
Wandstärke t > 22mm (0.88″)
Zusammengesetzte Abschrägung: Winkel 37,5° ± 2,5° außen, 10° ± 1,0° innere Übergangsschräge. Reduziert den Volumenbedarf des Schweißguts.
20. ASTM A234 Ergänzende Anforderungen (S1 – S8)
| Eine Diskontinuität, die einer Erklärung bedarf, um ihre Bedeutung zu bestimmen | Ergänzende Testanforderung | Technisches Ziel |
|---|---|---|
| S1 | Produktanalyse (Analyse prüfen) | Überprüft die individuelle chemische Wärmezusammensetzung der fertigen Armatur. |
| S2 | Spannungstest | Bestätigt die Streckgrenze/Zugfestigkeit bei Raumtemperatur pro Wärmebehandlungscharge. |
| S3 | Prüfung des Flüssigkeitseindringvermögens (PT) | Erkennt Oberflächenfehler, Runden, oder Risse an der Außen-/Innenfläche. |
| S4 | Magnetpulveruntersuchung (MT) | Identifiziert unterirdische Fehler in ferromagnetischen Legierungsstrukturen. |
| S5 | Hydrostatische Tests | Drucküberprüfung entsprechend der 1,5-fachen Nennleistung gerader Rohre. |
| S7 | Kerbschlagbiegeversuch nach Charpy | Bewertet die Tieftemperatur- oder Kerbzähigkeitseigenschaft. |
Technische Hilfe & Kundenspezifische Rohrleitungslösungen
Benötigen Sie individuelle Radien (3D, 5D, 8D), Dickwandige SCH XXS WP22-Bögen, oder Inspektion durch Dritte (SGS/TÜV) für Ihr Projekt?
Wenden Sie sich an das Engineering-Team

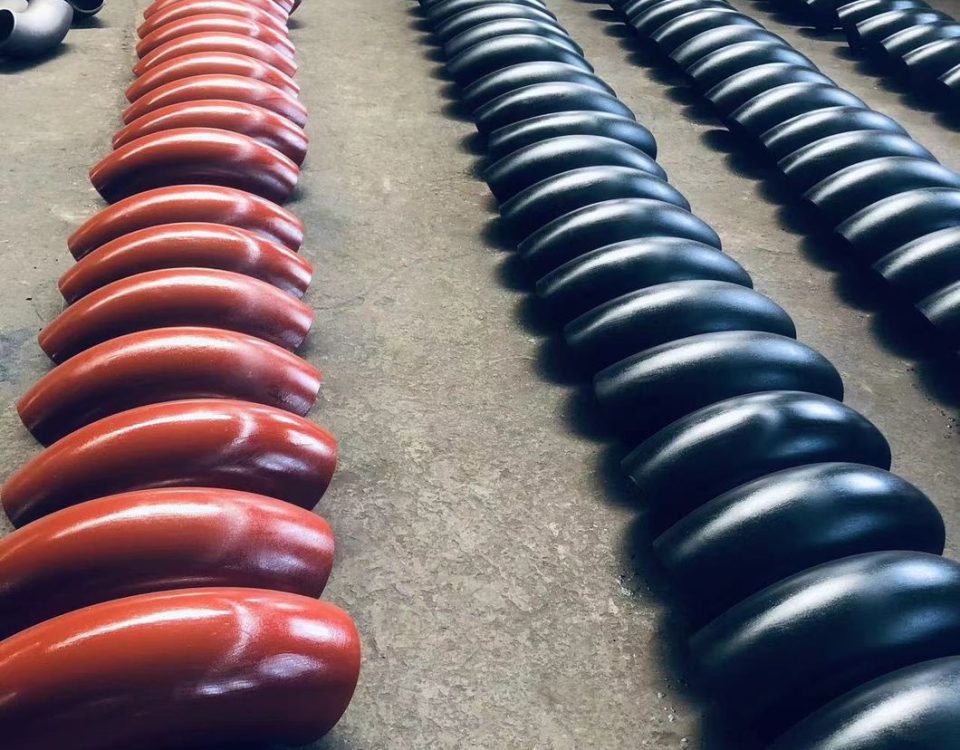
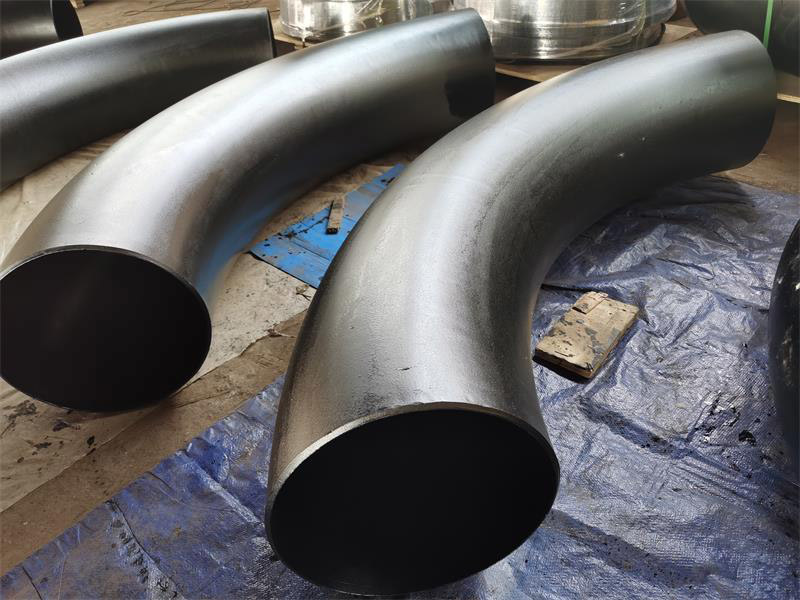
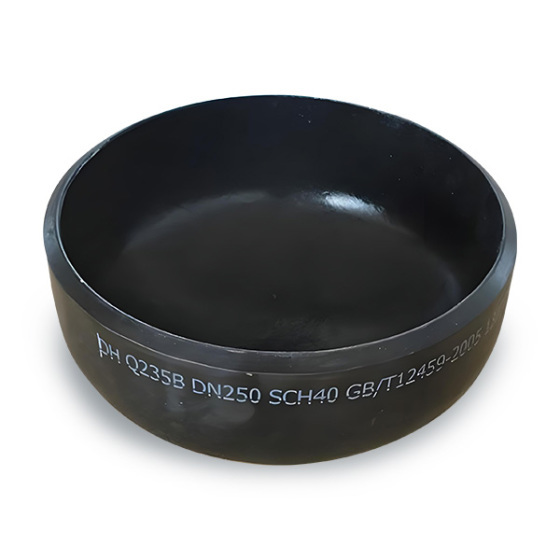
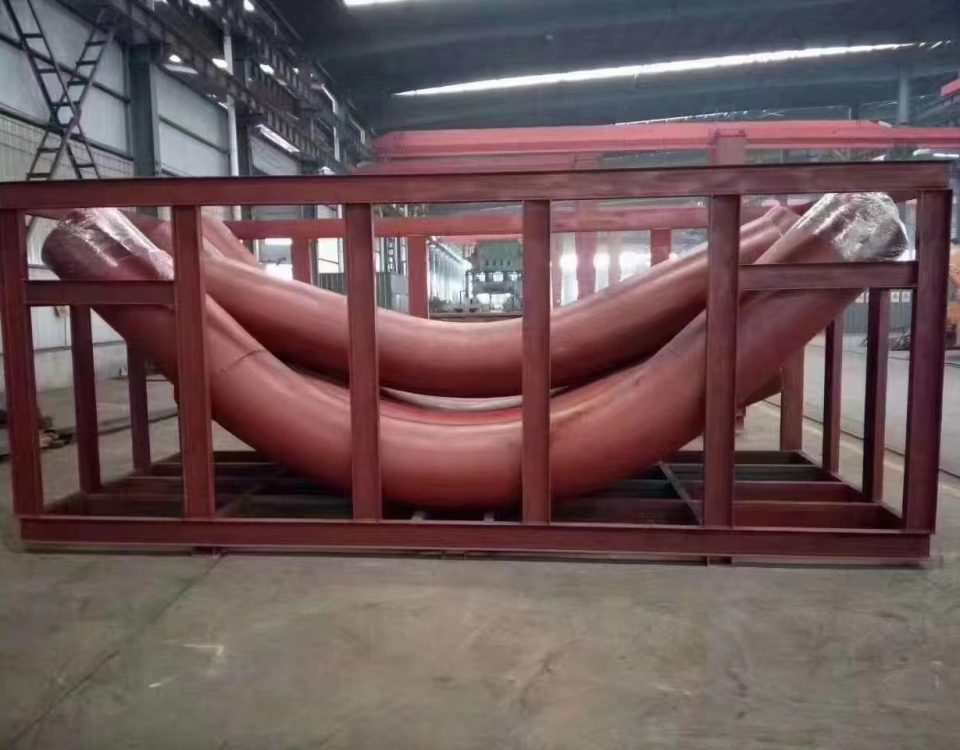
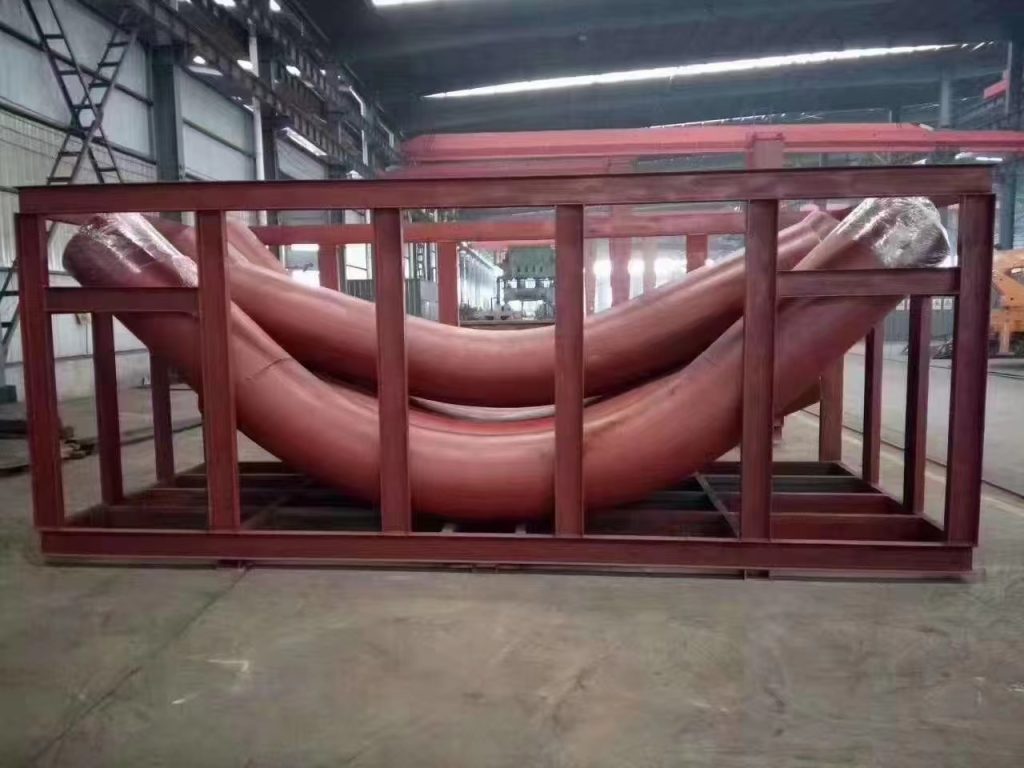
Induktionsbiegungen sind in Standard -Biegewinkeln erhältlich (z.B.. 45°, 90°, usw.) oder kann an bestimmten Biegerwinkeln maßgeschneidert werden. Zusammengesetzte Biegungen (außerhalb der Ebene) Biegungen in einer einzigen Rohrgelenk können auch erzeugt werden. Der Biegeradius wird als Funktion des Durchmessers angegeben. Beispielsweise, Gemeinsame Biegerradien für Induktionsbögen sind 3D, 5D und 7d, wobei D der Nominalrohrdurchmesser ist.