Legierung B, Rohre und Formstücke aus Edelstahl UNS N1001
September 26, 2026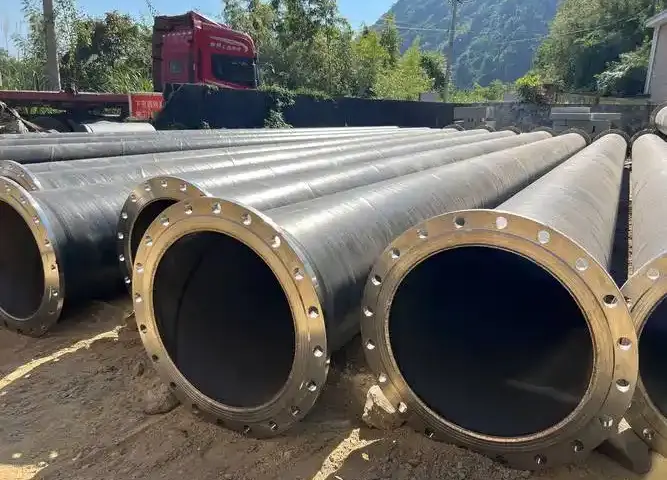
Petrochemie
Schweißen von N08825+Q245R-plattierten Rohren
1. Überblick
In einer von unserem Unternehmen errichteten Chemieanlage, 1447Es wurden m Walzstahlrohre mit N08825+Q245R-Beschichtung verwendet, mit Wandstärken von (3+6) An (3+12) mm. Nimmt man die Wandstärke von (3+12) mm als Beispiel, Der Herstellungsstandard für die Rohstoffe des plattierten Walzrohrs ist NB/T47002 “Sprengstoffgeschweißte plattierte Stahlplatten für Druckbehälter”, und seine mechanischen Eigenschaften sind in der Tabelle aufgeführt 1.
Unter ihnen, Die chemische Zusammensetzung und die mechanischen Eigenschaften der Mantelschicht sind in der Tabelle aufgeführt 2 und Tabelle 3; Der Herstellungsstandard der Basisschicht Q245R ist GB713 “Stahlplatten für Kessel und Druckbehälter”, und seine chemische Zusammensetzung und mechanischen Eigenschaften sind in der Tabelle aufgeführt 4 und Tabelle 5 bzw.. Die Mantelschicht B424 N08825 ist eine Eisen-Nickel-Legierung mit einer austenitischen metallografischen Struktur. Verunreinigungselemente wie S und P bilden während der Schweißnahterstarrung leicht Eutektika mit niedrigem Schmelzpunkt, Dadurch kann es zu heißen Rissen kommen; gleichzeitig, Die Fließfähigkeit des flüssigen Metalls ist schlecht.
| Mechanische Eigenschaften | Zerreißfestigkeit / MPa | Temperatur / ℃ | Aufpralltest Aufprall absorbierte Energie / J |
|---|---|---|---|
| Standardwert | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Element | C | Fe | CR | NI | MN | Cu | Si | S | Al | TI | Mo |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Standardwert | Schmelzschweißen | 19.5 | 38.0 | ≤ 1,0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Mechanische Eigenschaften | Zerreißfestigkeit / MPa | Streckgrenze / MPa |
|---|---|---|
| Standardwert | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| Element | C | MN | Si | S | P | Alt |
|---|---|---|---|---|---|---|
| Standardwert | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Mechanische Eigenschaften | Zerreißfestigkeit / MPa | Temperatur / ℃ | Aufpralltest Aufprall absorbierte Energie / J |
|---|---|---|---|
| Standardwert | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Testverfahren
(1) Bei der Schweißmethode handelt es sich um manuelles Wolfram-Inertgas-Lichtbogenschweißen (GTAW) für Root-Pass, und Schutzgasschweißen (SMAW) für den Kapppass.
(2) Zum Füllen werden Schweißmaterialien auf Nickelbasis verwendet, nämlich Schweißdraht ERNiCrMo-3, Φ2,4 mm; Schweißelektrode ENiCrMo-3, Φ3,2 mm, mit Elektrodendurchmesser ≤3,2 mm. Ihre Anforderungen an die chemische Zusammensetzung sind in der Tabelle aufgeführt 6 und Tabelle 7 bzw..
| Element | C | Fe | CR | NI | MN | Cu | Si | P | S | Al | TI | Nb + Ta | Mo | Andere |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤ 5.0 | 20.0~23,0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10,0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Element | C | Fe | CR | NI | MN | Cu | Si | P | S | Co | Nb + Ta | Mo | Andere |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤7,0 | 20.0~23,0 | ≥55 | ≤ 1,0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10,0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Abgeschrägter Typ: Die Geometrie der Nutvorbereitung ist im beigefügten Diagramm dargestellt (Abschrägungswinkel 60°~70°, Wurzelfläche 0,5–1,0 mm, Wurzelspalt 3~4mm).
(4) Schweißparameter: Beachten Sie beim Schweißen Folgendes: ① Die Nut muss sauber sein, um eine Ölverunreinigung zu vermeiden. ② Stellen Sie die Reinheit des Argons sicher 99.99% und für eine ausreichende Abschirmung sorgen. ③ Während des Schweißens nicht weben; gerade Perlen laufen lassen. ④ Kontrollieren Sie die Zwischenlagentemperatur streng <100℃. ⑤ Füllen Sie den Krater beim Löschen des Lichtbogens, und den Lichtbogenabschlussbereich abschleifen. Spezifische Schweißparameter sind in der Tabelle aufgeführt 8.
| Schweißschicht | Schweißmethode | Polarität | Schweißstrom / A | Lichtbogenspannung / V | Schweißgeschwindigkeit / (cm·min⁻¹) | Argon-Durchflussrate / (L min⁻¹) | |
|---|---|---|---|---|---|---|---|
| Front | Zurück | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Schweißverfahrensqualifikation: Gemäß den oben genannten Anforderungen geschweißte Testplatten wurden anhand der Qualifizierungsmethode von NB/T47014-2011 auf ihre Verbindungsqualität hin bewertet “Schweißverfahrensprüfung für Druckgeräte”. Die Ergebnisse der Röntgenprüfung erfüllten den Qualitätsstandard der Klasse I in JB4730 “Zerstörungsfreie Prüfung von Druckgeräten”. Die mechanischen Eigenschaften und Biegetestergebnisse sind in der Tabelle aufgeführt 9. Wie aus der Tabelle ersichtlich ist 9, Die nach dem oben genannten Verfahren geschweißten Verbindungen sind vollständig gemäß NB/T47014-2011 qualifiziert “Schweißverfahrensprüfung für Druckgeräte”, und es können Schweißverbindungen von zuverlässiger Qualität erhalten werden.
| Zugversuch (GB/T228) | Impact Test (GB/T229) Probenspez.: 10mm × 10 mm × 55 mm Raumtemp.: 20℃ | Biegetest (GB/T232) Probenspez.: 300mm × 15 mm × 10 mm D=4S, 180° Seitliche Biegung | ||
|---|---|---|---|---|
| Probengröße / (mm × mm) | RM / MPa-Bruchstelle | Wärme betroffene Zone | Schweißen | |
| 20.9 x 14.9 | 541 Unedles Metall | 176 | 95 | Qualifiziert |
| 20.8 x 14.8 | 546 Unedles Metall | 90 | 144 | Qualifiziert |
| – | – | 95 | 134 | Qualifiziert |
| – | – | – | – | Qualifiziert |
3. Der Vergleich zwischen den Kriechversuchsdaten und den Simulationsergebnissen bei drei verschiedenen Temperaturen ist in dargestellt / Diskussion
Die nach dem obigen Verfahren geschweißten Verbindungen wurden gemäß GB/T15260 24 Stunden lang kontinuierlich in Schwefelsäure-Kupfersulfat-Lösung gekocht “Test Methods for Intergranular Korrosion of Nickel Alloy”. Nach dem Biegen um 180° mit einem 5-mm-Stempel, Die Beobachtung unter einer 10-fachen Lupe zeigte keine Tendenz zur interkristallinen Korrosion, Die Korrosionsbeständigkeitsanforderungen der Schweißnaht werden vollständig erfüllt. Der N08825+Q245R verkleidet Pipeline nach diesem Verfahren geschweißt wurde, in Betrieb genommen 2013, und läuft bisher gut und ohne Qualitätsprobleme.
Figur 9 zeigt die Ergebnisse des Lochfraßtests an gebogenen Proben. Aus den Ergebnissen der Lochfraßtests, die von mehreren an diesem Projekt beteiligten Baueinheiten durchgeführt wurden, Rand Korrosion Phänomene existieren in unterschiedlichem Ausmaß. Wenn “no corrosion pits on specimen surface” wird als Qualifikationskriterium herangezogen, es ist in der Tat zu hart. Für dieses Projekt, ob “Die Korrosionsbeständigkeit der Schweißnaht sollte gleich oder höher als die des inneren korrosionsbeständigen Legierungsgrundmetalls sein” kann verwendet werden, da der Qualifizierungsstandard für Lochfraßtests noch einer gemeinsamen Diskussion unter den Entwicklern bedarf, Bau, Hersteller, und Inspektionseinheiten.
Durch die oben genannten Tests, Folgende Schlussfolgerungen lassen sich daraus ziehen: ① Der Lochfraßtest für mit einer Eisen-Nickel-Legierung plattierte Rohre stellt hohe Anforderungen an die Probenbearbeitung, und Fehlausrichtungsprobleme müssen bei der Probenahme berücksichtigt werden. ② Eine entsprechende Reduzierung der Probendicke trägt dazu bei, die Wahrscheinlichkeit einer verbleibenden Kohlenstoffstahlschicht zu verringern und Korrosion zu verhindern. ③ Aufgrund des Einflusses der äußeren Kohlenstoffstahlschicht des plattierten Rohrs, Kantenkorrosion ist schwer zu beseitigen; ob Korrosion auftritt, kann nicht als alleiniger Bewertungsindex verwendet werden. ④ Es wird als sinnvoll erachtet, die Beurteilung anhand der Frage zu beurteilen, ob in der Schweißverbindung selbst Lochfraß auftritt.