Сплав Б, Трубы и фитинги из нержавеющей стали UNS N1001
сентябрь 26, 2026
Нефтехимическая промышленность
Сварка плакированной трубы N08825+Q245R
1. Обзор
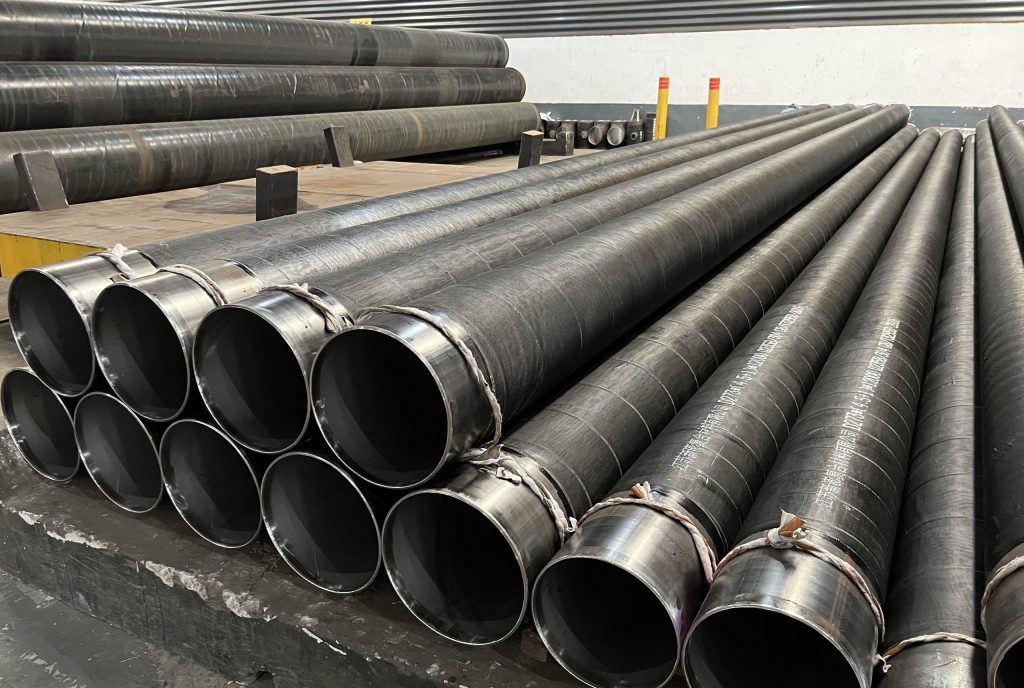
На химическом заводе, построенном нашей компанией, 1447м плакированных стальных катаных труб N08825+Q245R., с толщиной стенок от (3+6) в (3+12) мм. Приняв толщину стенки (3+12) мм, например, Производственный стандарт сырья для плакированных катаных труб — NB/T47002. “Плакированные стальные пластины, сваренные взрывчаткой, для сосудов под давлением”, и его механические свойства приведены в таблице 1.
Из их, химический состав и механические свойства плакирующего слоя приведены в табл. 2 и таблица 3; производственный стандарт базового слоя Q245R — GB713. “Стальные пластины для котлов и сосудов под давлением”, а его химический состав и механические свойства приведены в табл. 4 и таблица 5 соответственно. Плакирующий слой В424 Н08825 представляет собой железо-никелевый сплав с аустенитной металлографической структурой.. Примесные элементы, такие как S и P, легко образуют легкоплавкие эвтектики во время затвердевания сварного шва., которые могут привести к образованию горячих трещин; в то же время, текучесть жидкого металла плохая.
| Механические свойства | Прочность на растяжение / MPa | Температура / ℃ | Испытание на удар Ударная поглощаемая энергия / J |
|---|---|---|---|
| Стандартное значение | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Элемент | С | Fe | CR | Ni | MN | Cu | Si | S | Al | Ti | МО |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Стандартное значение | ≤0.05 | 19.5 | 38.0 | ≤1,0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| Б424 Н08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Механические свойства | Прочность на растяжение / MPa | Предел текучести / MPa |
|---|---|---|
| Стандартное значение | ≥586 | >241 |
| Б424 Н08825 | 631 | 298 |
| Элемент | С | MN | Si | S | P | Альтернативный вариант |
|---|---|---|---|---|---|---|
| Стандартное значение | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Механические свойства | Прочность на растяжение / MPa | Температура / ℃ | Испытание на удар Ударная поглощаемая энергия / J |
|---|---|---|---|
| Стандартное значение | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Процедура испытания
(1) Метод сварки использует ручную вольфрамовую дуговую сварку в инертном газе. (GTAW) для корневого прохода, и сварка защитным металлом (СМАВ) для закрытия прохода.
(2) Для заполнения используются сварочные материалы на основе никеля., а именно сварочная проволока ЭРНиКрМо-3, Φ2,4 мм; сварочный электрод ЭНиКрМо-3, Φ3,2 мм, с диаметром электрода ≤3,2 мм. Требования к их химическому составу приведены в таблице. 6 и таблица 7 соответственно.
| Элемент | С | Fe | CR | Ni | MN | Cu | Si | P | S | Al | Ti | Nb + Та | МО | другие |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| стандарт | ≤0.10 | ≤5,0 | 20.0~23,0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ЭРНиКрМо-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Элемент | С | Fe | CR | Ni | MN | Cu | Si | P | S | Колорадо | Nb + Та | МО | другие |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| стандарт | ≤0.10 | ≤7,0 | 20.0~23,0 | ≥55 | ≤1,0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4,15 | 8.0~10,0 | ≤0,50 |
| ЭНиКрМо-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Тип фаски: Геометрия подготовки пазов указана на прилагаемой схеме. (Угол скоса 60°~70°, корневая поверхность 0,5 ~ 1,0 мм, корневой зазор 3~4 мм).
(4) Параметры сварки: Во время сварки обратите внимание на следующее:: ① Канавка должна быть чистой во избежание загрязнения маслом.. ② Обеспечьте чистоту аргона. 99.99% и обеспечить достаточную защиту. ③ Не плетите во время сварки.; запускать прямые бусины. ④ Строго контролировать температуру между проходами <100℃. ⑤ Заполнение кратера при гашении дуги, и зачистите зону окончания дуги. Конкретные параметры сварки приведены в таблице. 8.
| Сварной слой | Метод сварки | Полярность | Сварочный ток / А | Напряжение дуги / V | Скорость сварки / (см·мин⁻¹) | Расход аргона / (л мин⁻¹) | |
|---|---|---|---|---|---|---|---|
| Передний | Назад | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | СМАВ | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Квалификация сварочных процедур: Испытательные пластины, сваренные в соответствии с вышеуказанными требованиями, оценивались на качество соединения с использованием аттестационного метода NB/T47014-2011. “Аттестация процедуры сварки оборудования, работающего под давлением”. Результаты радиографических испытаний соответствовали стандарту качества класса I в JB4730. “Неразрушающий контроль оборудования, работающего под давлением”. Механические свойства и результаты испытаний на изгиб приведены в таблице. 9. Как видно из таблицы 9, Соединения, сваренные указанным выше процессом, полностью соответствуют требованиям NB/T47014-2011. “Аттестация процедуры сварки оборудования, работающего под давлением”, и можно получить надежные качественные сварные соединения.
| Испытания на растяжение (ГБ/Т228) | Испытание на удар (ГБ/Т229) Спецификация образца.: 10мм × 10 мм × 55 мм Комнатная темп.: 20℃ | Испытание на изгиб (ГБ/Т232) Спецификация образца.: 300мм × 15 мм × 10 мм D=4S, 180° Боковой изгиб | ||
|---|---|---|---|---|
| Размер образца / (мм × мм) | RM / МПа Расположение трещины | Затронутая зона | Сварка | |
| 20.9 x 14.9 | 541 Базовый металл | 176 | 95 | Квалифицированный |
| 20.8 x 14.8 | 546 Базовый металл | 90 | 144 | Квалифицированный |
| – | – | 95 | 134 | Квалифицированный |
| – | – | – | – | Квалифицированный |
3. Заключение / Дискуссия
Соединения, сваренные указанным выше способом, непрерывно кипятили в течение 24 часов в растворе серной кислоты и сульфата меди в соответствии с GB/T15260. “Методы испытаний межкристаллитного коррозия из никелевого сплава”. После изгиба на 180° пробойником толщиной 5 мм., наблюдение под 10-кратным увеличительным стеклом не показало склонности к межкристаллитной коррозии., полностью удовлетворяет требованиям коррозионной стойкости сварного шва. N08825+Q245R в оболочке трубопровод сваренный этим методом был введен в эксплуатацию в 2013, и до сих пор работает хорошо, без каких-либо проблем с качеством.
Тем временем 9 показаны результаты испытаний на питтинговую коррозию изогнутых образцов.. По результатам питтинговых испытаний, проведенных несколькими строительными подразделениями, участвующими в этом проекте., Явления краевой коррозии существуют в различной степени. Если “отсутствие коррозионных ямок на поверхности образца” принимается в качестве квалификационного критерия, это действительно слишком жестко. Для этого проекта, ли “сварной шов должен иметь коррозионную стойкость, равную или превышающую внутреннюю коррозия-прочный сплав основного металла” может использоваться, поскольку квалификационный стандарт питтинговых испытаний по-прежнему требует совместного обсуждения проектировщиками., строительство, производитель, и инспекционные подразделения.
Благодаря вышеуказанным тестам, можно сделать следующие выводы: ① Испытание на питтинговую коррозию плакированных труб из железо-никелевых сплавов предъявляет высокие требования к механической обработке образцов., и проблемы несовпадения должны учитываться во время отбора проб. ② Соответствующее уменьшение толщины образца помогает снизить вероятность образования остаточного слоя углеродистой стали и предотвращает коррозию.. ③ Из-за влияния внешнего слоя углеродистой стали плакированной трубы., краевую коррозию трудно устранить; появление коррозии не может использоваться в качестве единственного показателя оценки.. ④ Целесообразным считается оценить наличие питтинговой коррозии в самом сварном соединении..