Alliage B, Tuyaux et raccords en acier inoxydable UNS N1001
Septembre 26, 2026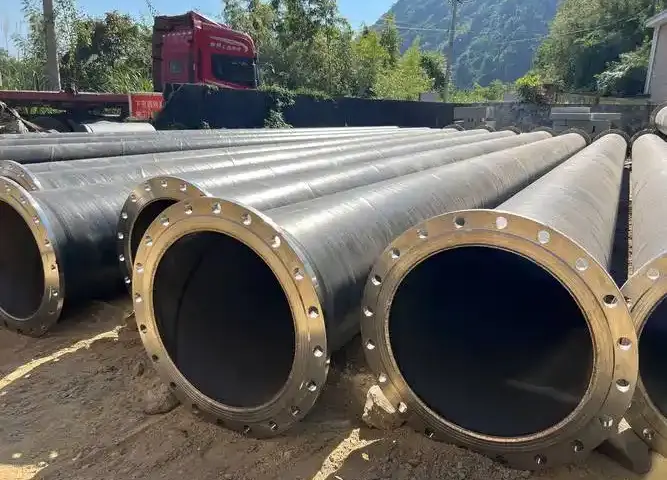
Industrie pétrochimique
Soudage de tuyaux plaqués N08825+Q245R
1. Aperçu
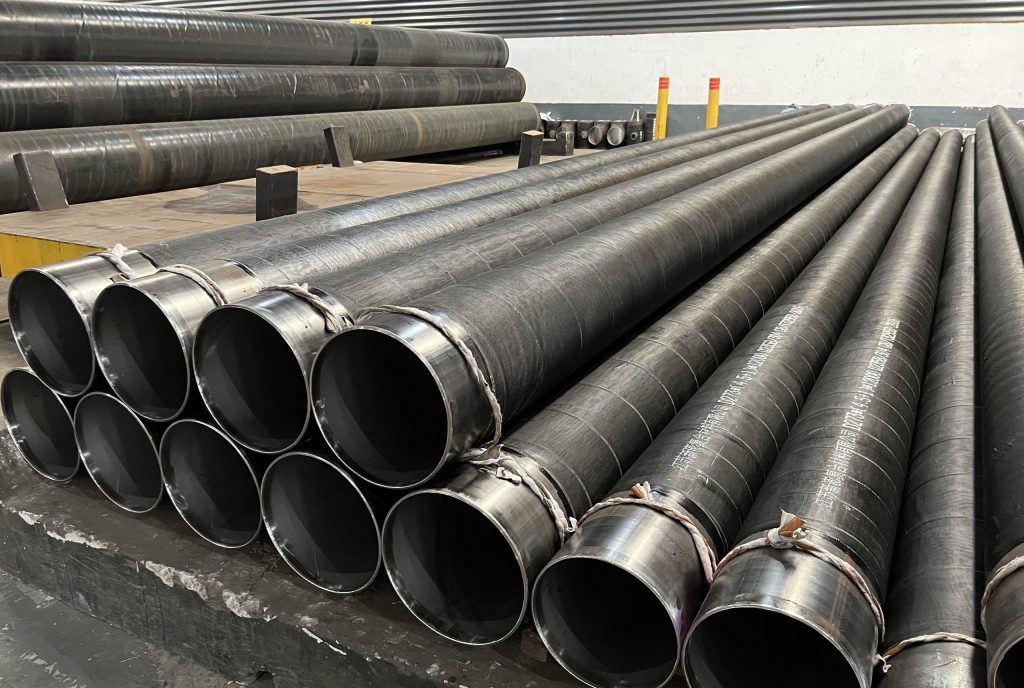
Dans une usine chimique construite par notre entreprise, 1447m de tuyaux laminés en acier plaqué N08825+Q245R ont été utilisés, avec une épaisseur de paroi allant de (3+6) à (3+12) mm. En prenant l'épaisseur de paroi de (3+12) mm à titre d'exemple, la norme de fabrication pour les matières premières du tube laminé plaqué est NB/T47002 “Plaques d'acier plaquées soudées explosives pour appareils à pression”, et ses propriétés mécaniques sont indiquées dans le tableau 1.
Parmi eux, la composition chimique et les propriétés mécaniques de la couche de revêtement sont indiquées dans le tableau 2 et le tableau 3; la norme de fabrication de la couche de base Q245R est GB713 “Plaques d'acier pour chaudières et appareils à pression”, et sa composition chimique et ses propriétés mécaniques sont présentées dans le tableau 4 et le tableau 5 respectivement. La couche de revêtement B424 N08825 est un alliage fer-nickel à structure métallographique austénitique. Les éléments d'impuretés tels que S et P forment facilement des eutectiques à bas point de fusion pendant la solidification de la soudure, ce qui peut produire des fissures chaudes; en même temps, la fluidité du métal liquide est mauvaise.
| Propriétés mécaniques | Résistance à la traction / MPa | Température / ℃ | Test d'impact Énergie absorbée par l'impact / J |
|---|---|---|---|
| Valeur standard | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| Élément | C | Fe | Cr | Ni | Mn | Cu | Si | S | Al | TI | mois |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Valeur standard | ≤ 0,05 | 19.5 | 38.0 | ≤1,0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Propriétés mécaniques | Résistance à la traction / MPa | Limite d’élasticité / MPa |
|---|---|---|
| Valeur standard | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| Élément | C | Mn | Si | S | P | Alt |
|---|---|---|---|---|---|---|
| Valeur standard | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0,02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Propriétés mécaniques | Résistance à la traction / MPa | Température / ℃ | Test d'impact Énergie absorbée par l'impact / J |
|---|---|---|---|
| Valeur standard | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Procédure d'essai
(1) La méthode de soudage adopte le soudage manuel à l'arc sous gaz inerte au tungstène (GTAW) pour le passage racine, et soudage à l'arc métallique blindé (SMAW) pour le passage de plafonnement.
(2) Des matériaux de soudage à base de nickel sont utilisés pour le remplissage, à savoir le fil de soudage ERNiCrMo-3, Φ2,4 mm; électrode de soudage ENiCrMo-3, Φ3,2 mm, avec diamètre d'électrode ≤3,2 mm. Leurs exigences en matière de composition chimique sont indiquées dans le tableau 6 et le tableau 7 respectivement.
| Élément | C | Fe | Cr | Ni | Mn | Cu | Si | P | S | Al | TI | Nb + Ta | mois | Autres |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Norme | ≤0.10 | ≤5.0 | 20.0~23,0 | ≥58 | ≤0,50 | ≤0,50 | ≤0,50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10,0 | ≤0,50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| Élément | C | Fe | Cr | Ni | Mn | Cu | Si | P | S | L'invention utilise du sulfure de polyphénylène comme matériau de base pour améliorer les performances de protection de la conduite d'huile en ajoutant certains matériaux modifiés. | Nb + Ta | mois | Autres |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Norme | ≤0.10 | ≤7,0 | 20.0~23,0 | ≥55 | ≤1,0 | ≤0,50 | ≤0,50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10,0 | ≤0,50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Type de biseau: La géométrie de préparation des rainures est telle qu'indiquée dans le schéma ci-joint (Angle de biseau 60°~70°, face racine 0,5 ~ 1,0 mm, écart de racine 3 ~ 4 mm).
(4) Paramètres de soudage: Faites attention aux points suivants pendant le soudage: ① La rainure doit être propre pour éviter la contamination par l'huile. ② Assurer la pureté de l'argon de 99.99% et fournir un blindage adéquat. ③ Ne pas tisser pendant le soudage; faire couler des perles droites. ④ Contrôler strictement la température entre les passes <100℃. ⑤ Remplissez le cratère lors de l'extinction de l'arc, et meuler la zone de terminaison de l'arc. Les paramètres de soudage spécifiques sont indiqués dans le tableau 8.
| Couche de soudure | Méthode de soudage | Polarité | Courant de soudage / A | Tension d'arc / V | Vitesse de soudage / (cm·min⁻¹) | Débit d'argon / (L·min⁻¹) | |
|---|---|---|---|---|---|---|---|
| Devant | Retour | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Qualification des procédures de soudage: Les plaques d'essai soudées selon les exigences ci-dessus ont été évaluées pour la qualité des joints en utilisant la méthode de qualification NB/T47014-2011. “Qualification des procédures de soudage pour les équipements sous pression”. Les résultats des tests radiographiques répondaient à la norme de qualité de classe I dans JB4730 “Essais non destructifs des équipements sous pression”. Les propriétés mécaniques et les résultats des tests de pliage sont présentés dans le tableau 9. Comme le montre le tableau 9, les joints soudés par le procédé ci-dessus sont pleinement qualifiés selon NB/T47014-2011 “Qualification des procédures de soudage pour les équipements sous pression”, et des joints soudés de qualité fiable peuvent être obtenus.
| Essai de traction (GB/T228) | Essai de choc (GB/T229) Spécification du spécimen.: 10mm × 10 mm × 55 mm Température ambiante.: 20℃ | Essai de pliage (GB/T232) Spécification du spécimen.: 300mm × 15 mm × 10 mm D=4S, 180° Courbure latérale | ||
|---|---|---|---|---|
| Taille du spécimen / (mm × mm) | RM / Emplacement de la fracture MPa | Zone affectée par la chaleur | Souder | |
| 20.9 x 14.9 | 541 Métal commun | 176 | 95 | Qualifié |
| 20.8 x 14.8 | 546 Métal commun | 90 | 144 | Qualifié |
| – | – | 95 | 134 | Qualifié |
| – | – | – | – | Qualifié |
3. Conclusion / Discussion
Les joints soudés par le procédé ci-dessus ont été bouillis en continu pendant 24 heures dans une solution d'acide sulfurique et de sulfate de cuivre conformément à GB/T15260. “Test Methods for Intergranular Corrosion of Nickel Alloy”. Après pliage à 180° avec un poinçon de 5mm, l'observation à la loupe 10x n'a montré aucune tendance à la corrosion intergranulaire, fully satisfying the corrosion resistance requirements of the weld. Le N08825+Q245R habillé pipeline soudé par cette méthode a été mis en service en 2013, et a bien fonctionné jusqu'à présent sans aucun problème de qualité.
Chiffre 9 montre les résultats des tests de piqûres des échantillons incurvés. D'après les résultats des tests de piqûres effectués par plusieurs unités de construction participant à ce projet, des phénomènes de corrosion des bords existent à des degrés divers. Si “pas de piqûres de corrosion sur la surface de l'échantillon” est pris comme critère de qualification, c'est effectivement trop dur. Pour ce projet, si “la soudure doit avoir une résistance à la corrosion égale ou supérieure à celle du métal de base en alliage intérieur résistant à la corrosion” peut être utilisé comme norme de qualification pour les tests de piqûres, nécessite toujours une discussion conjointe entre les concepteurs, construction, Un certain nombre de produits fabriqués dans les mêmes conditions des caractéristiques à contrôler, et unités de contrôle.
Grâce aux tests ci-dessus, les conclusions suivantes peuvent être tirées: ① L'essai de piqûre pour les tuyaux plaqués en alliage fer-nickel impose des exigences élevées en matière d'usinage des éprouvettes, et les problèmes de désalignement doivent être pris en compte lors de l'échantillonnage. ② Réduire de manière appropriée l'épaisseur de l'éprouvette contribue à réduire la probabilité de couche résiduelle d'acier au carbone et prévient la corrosion.. ③ En raison de l'influence de la couche externe en acier au carbone du tuyau plaqué, la corrosion des bords est difficile à éliminer; l'apparition ou non de corrosion ne peut pas être utilisé comme seul indice d'évaluation. ④ Il est considéré comme raisonnable d'évaluer si une corrosion par piqûre apparaît dans le joint soudé lui-même..