Aloi B, Paip dan kelengkapan keluli tahan karat UNS N1001
September 26, 2026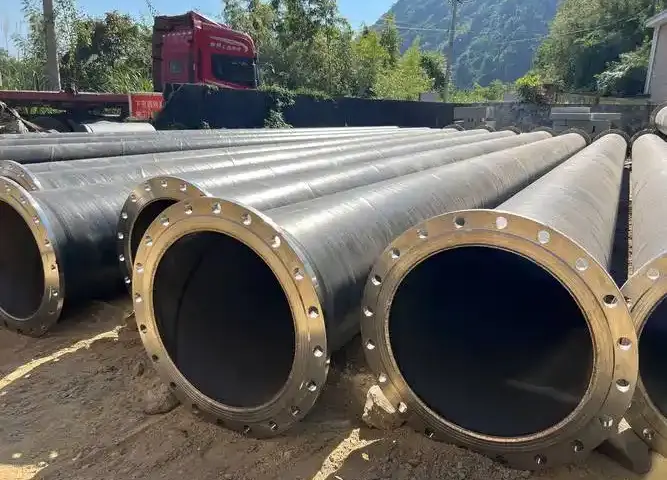
Industri Petrokimia
Kimpalan Paip Berpakaian N08825+Q245R
1. Gambaran keseluruhan
Di loji kimia yang dibina oleh syarikat kami, 1447m daripada paip gulung keluli bersalut N08825+Q245R telah digunakan, dengan ketebalan dinding dari (3+6) kepada (3+12) mm. Mengambil ketebalan dinding daripada (3+12) mm sebagai contoh, piawaian pembuatan untuk bahan mentah paip bergolek berpakaian adalah NB/T47002 “Plat Keluli Berpakaian Dikimpal Letupan untuk Kapal Tekanan”, dan sifat mekanikalnya ditunjukkan dalam Jadual 1.
Antaranya, komposisi kimia dan sifat mekanikal lapisan pelapisan ditunjukkan dalam Jadual 2 dan Jadual 3; standard pembuatan lapisan asas Q245R ialah GB713 “Plat Keluli untuk Dandang dan Kapal Tekanan”, dan komposisi kimia dan sifat mekanikalnya ditunjukkan dalam Jadual 4 dan Jadual 5 masing-masing. Lapisan pelapisan B424 N08825 ialah aloi besi-nikel dengan struktur metalografi austenit. Unsur kekotoran seperti S dan P mudah membentuk eutektik takat lebur rendah semasa pemejalan kimpalan, yang boleh menghasilkan rekahan panas; pada masa yang sama, kecairan logam cecair adalah lemah.
| Sifat-sifat mekanikal | Kekuatan tegangan / MPa | Suhu / ℃ | Ujian Kesan Tenaga Diserap Kesan / J |
|---|---|---|---|
| Nilai Standard | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| unsur | C | Fe | TK | Ni | MN | Cu | Si | S | Al | Ti | MO |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Nilai Standard | ≤0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| B424 N08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| Sifat-sifat mekanikal | Kekuatan tegangan / MPa | Kekuatan Hasil / MPa |
|---|---|---|
| Nilai Standard | ≥586 | >241 |
| B424 N08825 | 631 | 298 |
| unsur | C | MN | Si | S | P | Alt |
|---|---|---|---|---|---|---|
| Nilai Standard | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0.02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| Sifat-sifat mekanikal | Kekuatan tegangan / MPa | Suhu / ℃ | Ujian Kesan Tenaga Diserap Kesan / J |
|---|---|---|---|
| Nilai Standard | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. Prosedur Ujian
(1) Kaedah kimpalan menggunakan kimpalan arka gas lengai tungsten manual (GTAW) untuk laluan akar, dan kimpalan arka logam terlindung (SMAW) untuk pas capping.
(2) Bahan kimpalan berasaskan nikel digunakan untuk mengisi, iaitu dawai kimpalan ERNiCrMo-3, Φ2.4mm; elektrod kimpalan ENiCrMo-3, Φ3.2mm, dengan diameter elektrod ≤3.2mm. Keperluan komposisi kimia mereka ditunjukkan dalam Jadual 6 dan Jadual 7 masing-masing.
| unsur | C | Fe | TK | Ni | MN | Cu | Si | P | S | Al | Ti | Nb + Ta | MO | lain-lain |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0.50 | ≤0.50 | ≤0.50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ERNiCrMo-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| unsur | C | Fe | TK | Ni | MN | Cu | Si | P | S | Co | Nb + Ta | MO | lain-lain |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Standard | ≤0.10 | ≤7.0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0.50 | ≤0.50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| ENiCrMo-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) Jenis serong: Geometri penyediaan alur adalah seperti yang ditunjukkan dalam rajah yang dilampirkan (Sudut serong 60°~70°, muka akar 0.5~1.0mm, jurang akar 3~4mm).
(4) Parameter kimpalan: Beri perhatian kepada perkara berikut semasa mengimpal: ① Alur mestilah bersih untuk mengelakkan pencemaran minyak. ② Pastikan ketulenan argon 99.99% dan menyediakan perisai yang mencukupi. ③ Jangan menganyam semasa mengimpal; lari manik lurus. ④ Kawal ketat suhu interpass <100℃. ⑤ Isi kawah apabila memadamkan arka, dan mengisar kawasan penamatan arka. Parameter kimpalan khusus ditunjukkan dalam Jadual 8.
| Lapisan Kimpalan | Kaedah Kimpalan | Polariti | Arus Kimpalan / A | Voltan Arka / V | Kelajuan kimpalan / (cm·min⁻¹) | Kadar Aliran Argon / (L min⁻¹) | |
|---|---|---|---|---|---|---|---|
| Depan | belakang | ||||||
| 1~ 2 | GTAW | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) Kelayakan Prosedur Kimpalan: Plat ujian yang dikimpal mengikut keperluan di atas dinilai untuk kualiti sambungan menggunakan kaedah kelayakan NB/T47014-2011 “Kelayakan Prosedur Kimpalan untuk Peralatan Tekanan”. Keputusan ujian radiografi memenuhi standard kualiti Kelas I dalam JB4730 “Ujian Tidak Memusnahkan Peralatan Tekanan”. Sifat mekanikal dan keputusan ujian lentur ditunjukkan dalam Jadual 9. Seperti yang dapat dilihat dari Jadual 9, sambungan yang dikimpal melalui proses di atas adalah layak sepenuhnya mengikut NB/T47014-2011 “Kelayakan Prosedur Kimpalan untuk Peralatan Tekanan”, dan sambungan dikimpal kualiti yang boleh dipercayai boleh diperolehi.
| Ujian tegangan (GB/T228) | Ujian kesan (GB/T229) Spesimen Spec.: 10mm × 10mm × 55mm Suhu Bilik.: 20℃ | Ujian Bengkok (GB/T232) Spesimen Spec.: 300mm × 15mm × 10mm D=4S, 180° Bengkok Sisi | ||
|---|---|---|---|---|
| Saiz Spesimen / (mm × mm) | RM / Lokasi Patah MPa | Zon terjejas haba | Weld | |
| 20.9 x 14.9 | 541 Logam Asas | 176 | 95 | Berkelayakan |
| 20.8 x 14.8 | 546 Logam Asas | 90 | 144 | Berkelayakan |
| – | – | 95 | 134 | Berkelayakan |
| – | – | – | – | Berkelayakan |
3. Kesimpulan / Perbincangan
Sambungan yang dikimpal melalui proses di atas terus direbus selama 24 jam dalam larutan asid sulfurik-kuprum sulfat mengikut GB/T15260 “Kaedah Ujian untuk Hakisan Antara Berbutir Aloi Nikel”. Selepas membongkok 180° dengan pukulan 5mm, observation under a 10x magnifying glass showed no intergranular kakisan tendency, memenuhi sepenuhnya keperluan rintangan kakisan kimpalan. Bersalut N08825+Q245R talian paip dikimpal dengan kaedah ini telah dimasukkan ke dalam operasi 2013, dan telah berjalan dengan baik setakat ini tanpa sebarang masalah kualiti.
Rajah 9 menunjukkan keputusan ujian pitting bagi spesimen melengkung. Daripada keputusan ujian pitting yang dijalankan oleh beberapa unit pembinaan yang mengambil bahagian dalam projek ini, fenomena kakisan tepi wujud pada tahap yang berbeza-beza. Jika “tiada lubang kakisan pada permukaan spesimen” diambil sebagai kriteria kelayakan, ia sememangnya terlalu keras. Untuk projek ini, sama ada “the weld should have kakisan resistance equal to or higher than the inner corrosion-resistant alloy base metal” boleh digunakan sebagai piawaian kelayakan ujian pitting masih memerlukan perbincangan bersama antara reka bentuk, pembinaan, pengilang, dan unit pemeriksaan.
Melalui ujian di atas, kesimpulan berikut boleh dibuat: ① Ujian pitting untuk paip bersalut aloi besi-nikel meletakkan keperluan yang tinggi pada pemesinan spesimen, dan isu ketidakselarasan mesti dipertimbangkan semasa pensampelan. ② Mengurangkan ketebalan spesimen dengan sewajarnya membantu mengurangkan kebarangkalian lapisan keluli karbon sisa dan mengelakkan kakisan. ③ Disebabkan oleh pengaruh lapisan keluli karbon luar paip bersalut, kakisan tepi sukar dihapuskan; sama ada kakisan kelihatan tidak boleh digunakan sebagai indeks penilaian tunggal. ④ It is considered reasonable to evaluate based on whether pitting corrosion appears in the welded joint itself.