سبيكة ب, UNS N1001 الأنابيب والتجهيزات المصنوعة من الفولاذ المقاوم للصدأ
سبتمبر 26, 2026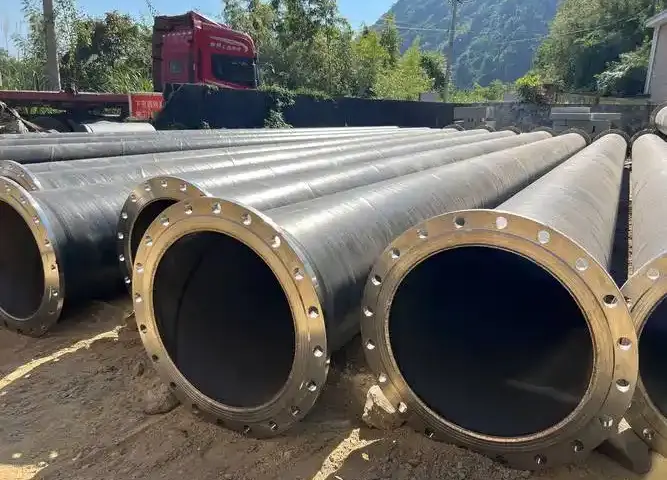
صناعة البتروكيماويات
لحام الأنابيب المكسوة N08825+Q245R
1. ملخص
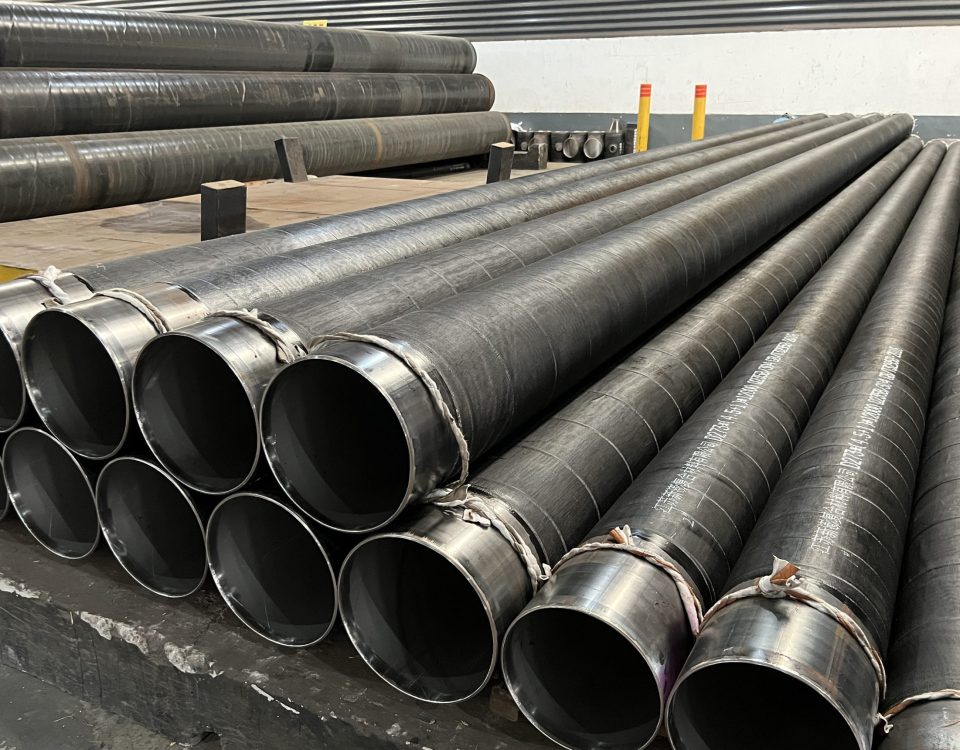
في مصنع كيميائي أنشأته شركتنا, 1447تم استخدام م من الأنابيب الفولاذية المدرفلة N08825+Q245R, بسماكة جدار تتراوح من (3+6) إلى (3+12) مم. أخذ سمك الجدار (3+12) مم كمثال, معيار التصنيع للمواد الخام للأنبوب المدرفل المغطى هو NB/T47002 “ألواح فولاذية ملحومة ومتفجرة لأوعية الضغط”, وتظهر خواصه الميكانيكية في الجدول 1.
فيما بينها, يوضح الجدول التركيب الكيميائي والخواص الميكانيكية لطبقة الكسوة 2 والجدول 3; معيار التصنيع للطبقة الأساسية Q245R هو GB713 “ألواح الصلب للغلايات وأوعية الضغط”, ويبين الجدول تركيبه الكيميائي وخواصه الميكانيكية 4 والجدول 5 على التوالي. طبقة الكسوة B424 N08825 عبارة عن سبيكة حديد ونيكل ذات هيكل ميتالوغرافي أوستنيتي. تشكل عناصر الشوائب مثل S وP بسهولة مواد سهلة الانصهار عند نقطة انصهار منخفضة أثناء تصلب اللحام, والتي قد تنتج الشقوق الساخنة; في نفس الوقت, سيولة المعدن السائل ضعيفة.
| الخصائص الميكانيكية | مقاومة الشد / الآلام والكروب الذهنية | درجة حرارة / ℃ | اختبار التأثير الطاقة الممتصة / ي |
|---|---|---|---|
| القيمة القياسية | >437.2 | 0 | ≥31 |
| N08825+Q245R | 451 | 0 | 210 |
| عنصر | ج | Fe | الجمهورية التشيكية | ني | يغطي الأسود الملحوم وغير الملحوم والساخن | الاتحاد الجمركي | الاشتراكية الدولية | S | شركة | منظمة الشفافية الدولية | مو |
|---|---|---|---|---|---|---|---|---|---|---|---|
| القيمة القياسية | ≤0.05 | 19.5 | 38.0 | ≤1.0 | 1.5 | ≤0.5 | ≤0.03 | ≤0.2 | 0.6 | 2.5 | |
| 22.0 | 46.0 | 3.0 | 1.2 | 3.5 | |||||||
| ب424 ن08825 | 0.01 | 30.9 | 23.1 | 39.3 | 0.4 | 2.2 | 0.3 | 0.001 | 0.1 | 0.7 | 3.1 |
| الخصائص الميكانيكية | مقاومة الشد / الآلام والكروب الذهنية | مقاومة الخضوع / الآلام والكروب الذهنية |
|---|---|---|
| القيمة القياسية | ≥586 | >241 |
| ب424 ن08825 | 631 | 298 |
| عنصر | ج | يغطي الأسود الملحوم وغير الملحوم والساخن | الاشتراكية الدولية | S | ص | بديل |
|---|---|---|---|---|---|---|
| القيمة القياسية | ≤0.20 | 0.5-1.0 | ≤0.35 | ≤0.035 | ≤0.025 | ≥0.02 |
| Q245R | 0.14 | 0.75 | 0.16 | 0.004 | 0.009 | 0.029 |
| الخصائص الميكانيكية | مقاومة الشد / الآلام والكروب الذهنية | درجة حرارة / ℃ | اختبار التأثير الطاقة الممتصة / ي |
|---|---|---|---|
| القيمة القياسية | 400-520 | 0 | ≥31 |
| Q245R | 441 | 0 | 176 |
2. إجراءات الاختبار
(1) تعتمد طريقة اللحام اللحام اليدوي بقوس غاز التنغستن الخامل (غتو) لتمرير الجذر, واللحام بالقوس المعدني المحمي (SMAW) لتمرير السد.
(2) تستخدم مواد اللحام القائمة على النيكل في الحشو, وهي سلك اللحام ERNiCrMo-3, Φ2.4 ملم; قطب اللحام ENiCrMo-3, Φ3.2 ملم, بقطر القطب .23.2 مم. وترد متطلبات التركيب الكيميائي الخاصة بهم في الجدول 6 والجدول 7 على التوالي.
| عنصر | ج | Fe | الجمهورية التشيكية | ني | يغطي الأسود الملحوم وغير الملحوم والساخن | الاتحاد الجمركي | الاشتراكية الدولية | ص | S | شركة | منظمة الشفافية الدولية | ملحوظة + تا | مو | الآخرين |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| القياسية | ≤0.10 | ≤5.0 | 20.0~23.0 | ≥58 | ≤0.50 | ≤0.50 | ≤0.50 | ≤0.02 | ≤0.015 | ≤0.40 | ≤0.40 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| إرنيكرمو-3 | 0.012 | 0.450 | 21.770 | 64.420 | 0.120 | 0.080 | 0.120 | 0.007 | 0.001 | 0.110 | 0.150 | 3.710 | 8.710 | – |
| عنصر | ج | Fe | الجمهورية التشيكية | ني | يغطي الأسود الملحوم وغير الملحوم والساخن | الاتحاد الجمركي | الاشتراكية الدولية | ص | S | متوسط | ملحوظة + تا | مو | الآخرين |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| القياسية | ≤0.10 | .07.0 | 20.0~23.0 | ≥55 | ≤1.0 | ≤0.50 | ≤0.50 | ≤0.03 | ≤0.02 | ≤0.12 | 3.15~4.15 | 8.0~10.0 | ≤0.50 |
| إنيكرمو-3 | 0.030 | 3.01 | 21.37 | 61.96 | 0.65 | 0.04 | 0.46 | 0.012 | 0.003 | 0.10 | 3.21 | 9.07 | <0.5 |
(3) نوع مشطوف: هندسة تحضير الأخدود كما هو موضح في الرسم البياني المرفق (زاوية شطبة 60 درجة ~ 70 درجة, وجه الجذر 0.5 ~ 1.0 مم, فجوة الجذر 3 ~ 4 مم).
(4) معلمات اللحام: انتبه إلى ما يلي أثناء اللحام: ① يجب أن يكون الأخدود نظيفًا لتجنب التلوث بالزيت. ② ضمان نقاء الأرجون 99.99% وتوفير التدريع المناسب. ③ لا تنسج أثناء اللحام; تشغيل الخرز المستقيم. ④ التحكم بدقة في درجة الحرارة البينية <100℃. ⑤ املأ الحفرة عند إطفاء القوس, وطحن منطقة إنهاء القوس. يتم عرض معلمات اللحام المحددة في الجدول 8.
| طبقة اللحام | طريقة اللحام | قطبية | تيار اللحام / ا | الجهد القوسي / V | سرعة اللحام / (سم·دقيقة⁻¹) | معدل تدفق الأرجون / (لتر دقيقة⁻¹) | |
|---|---|---|---|---|---|---|---|
| أمام | خلف | ||||||
| 1~ 2 | غتو | DCEN | 95-105 | 12-14 | 6-8 | 10-12 | 10-12 |
| 3~ 8 | SMAW | DCEP | 105-110 | 22-24 | 13-20 | – | – |
(5) تأهيل إجراءات اللحام: تم تقييم لوحات الاختبار الملحومة وفقًا للمتطلبات المذكورة أعلاه للتأكد من جودة الوصلات باستخدام طريقة التأهيل NB/T47014-2011 “تأهيل إجراءات اللحام لمعدات الضغط”. استوفت نتائج اختبار التصوير الشعاعي معايير الجودة من الدرجة الأولى في JB4730 “الاختبار غير المدمر لمعدات الضغط”. يتم عرض الخواص الميكانيكية ونتائج اختبار الانحناء في الجدول 9. كما يتبين من الجدول 9, المفاصل الملحومة بالعملية المذكورة أعلاه مؤهلة بالكامل وفقًا لـ NB/T47014-2011 “تأهيل إجراءات اللحام لمعدات الضغط”, ويمكن الحصول على وصلات ملحومة ذات جودة موثوقة.
| اختبار الشد (جيجابايت/T228) | اختبار الصدم (جيجابايت/T229) مواصفات العينة.: 10مم × 10 مم × 55 مم درجة حرارة الغرفة.: 20℃ | اختبار الانحناء (جيجابايت/T232) مواصفات العينة.: 300مم × 15 مم × 10 مم D=4S, 180° الانحناء الجانبي | ||
|---|---|---|---|---|
| حجم العينة / (مم × مم) | جمهورية مقدونيا / موقع الكسر MPa | المنطقة المتأثرة بالحرارة | اللحام | |
| 20.9 x 14.9 | 541 المعادن الأساسية | 176 | 95 | مؤهَل |
| 20.8 x 14.8 | 546 المعادن الأساسية | 90 | 144 | مؤهَل |
| – | – | 95 | 134 | مؤهَل |
| – | – | – | – | مؤهَل |
3. خاتمة / مناقشة
تم غلي الوصلات الملحومة بالعملية المذكورة أعلاه بشكل مستمر لمدة 24 ساعة في محلول كبريتات النحاس وحمض الكبريتيك طبقاً لـ GB/T15260 “طرق اختبار التآكل الحبيبي لسبائك النيكل”. بعد الانحناء 180 درجة بكمة 5 مم, لم تظهر الملاحظة تحت عدسة مكبرة 10x عدم وجود حبيبات تآكل نزعة, تلبية متطلبات مقاومة التآكل للحام بشكل كامل. يرتدي N08825 + Q245R خط أنابيب ملحومة بهذه الطريقة تم وضعها موضع التنفيذ في 2013, وقد تم تشغيله بشكل جيد حتى الآن دون أي مشاكل في الجودة.
في حين أن 9 يظهر نتائج اختبار تأليب العينات المنحنية. من نتائج اختبار الحفر الذي أجرته وحدات البناء المتعددة المشاركة في هذا المشروع, توجد ظواهر تآكل الحواف بدرجات متفاوتة. لو “لا حفر التآكل على سطح العينة” يؤخذ كمعيار التأهيل, إنها بالفعل قاسية للغاية. لهذا المشروع, سواء “the weld should have corrosion resistance equal to or higher than the inner corrosion-resistant alloy base metal” يمكن استخدامه كمعيار تأهيل اختبار التنقر لا يزال يتطلب مناقشة مشتركة بين التصميم, البناء, الصانع, ووحدات التفتيش.
من خلال الاختبارات المذكورة أعلاه, ويمكن استخلاص الاستنتاجات التالية: ① اختبار التنقر للأنابيب المكسوة بسبائك الحديد والنيكل يضع متطلبات عالية على تصنيع العينات, ويجب مراعاة قضايا المحاذاة غير الصحيحة أثناء أخذ العينات. ② يساعد تقليل سماكة العينة بشكل مناسب على تقليل احتمالية وجود طبقة فولاذية كربونية متبقية ويمنع التآكل. ③ بسبب تأثير الطبقة الخارجية من الفولاذ الكربوني للأنبوب المغطى, edge تآكل is difficult to eliminate; ما إذا كان ظهور التآكل لا يمكن استخدامه كمؤشر تقييم وحيد. ④ يعتبر من المعقول التقييم بناءً على ما إذا كان التآكل يظهر في الوصلة الملحومة نفسها.