Preços FLANGE BLIND
Outubro 22, 2026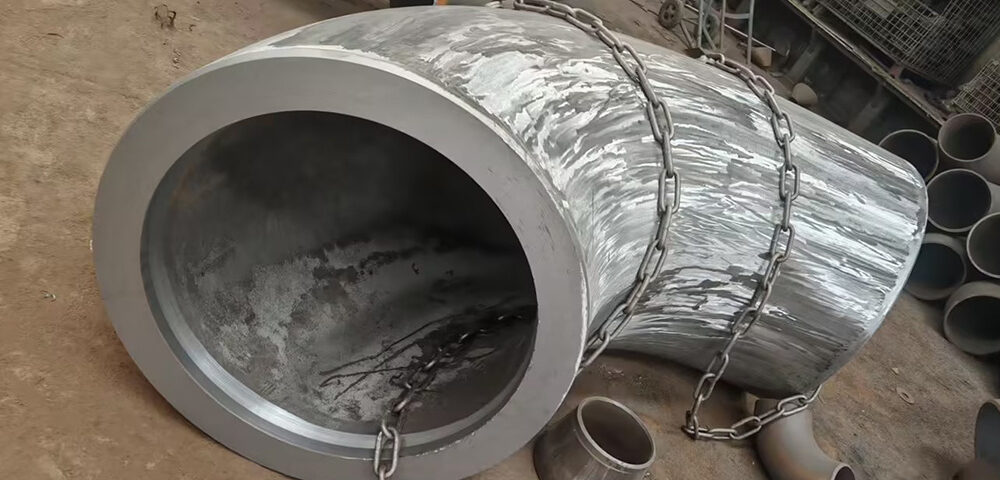
Especificação B2B de nível industrial
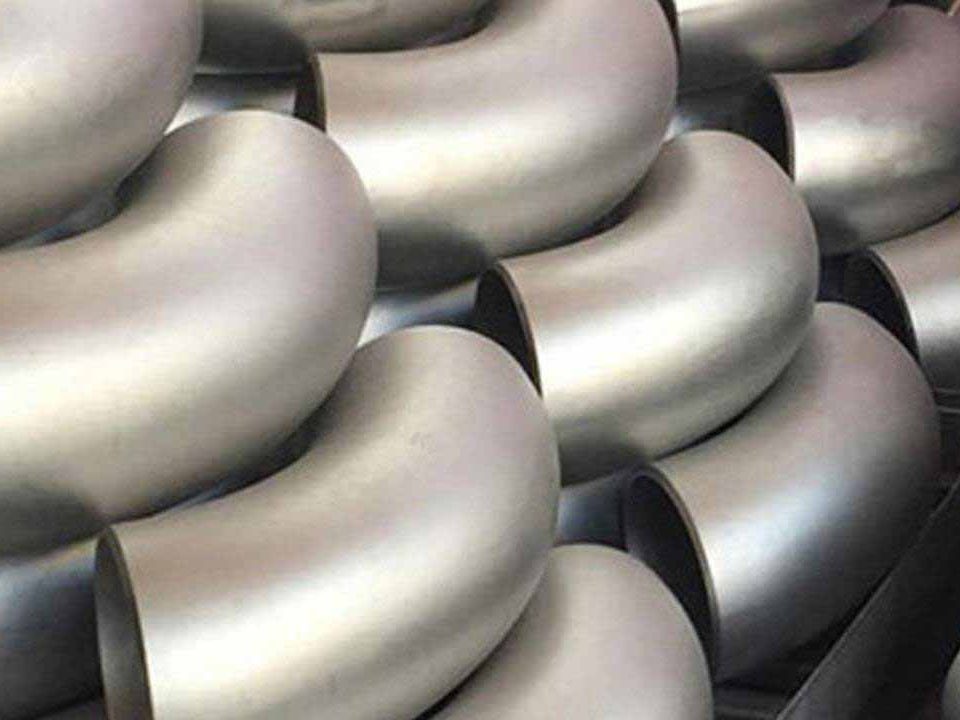
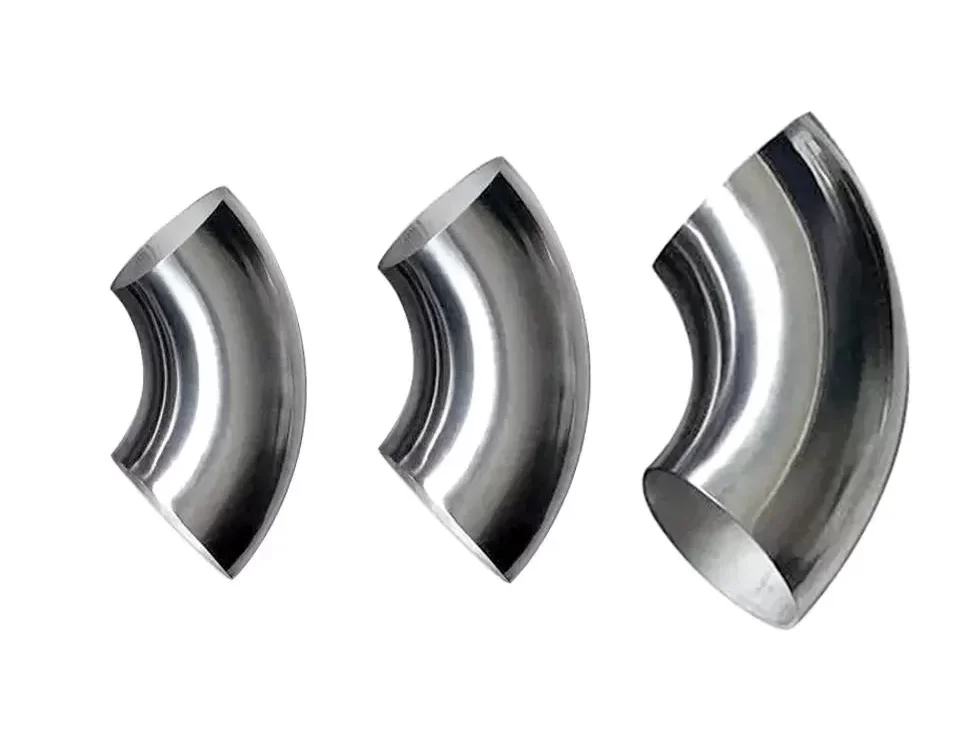
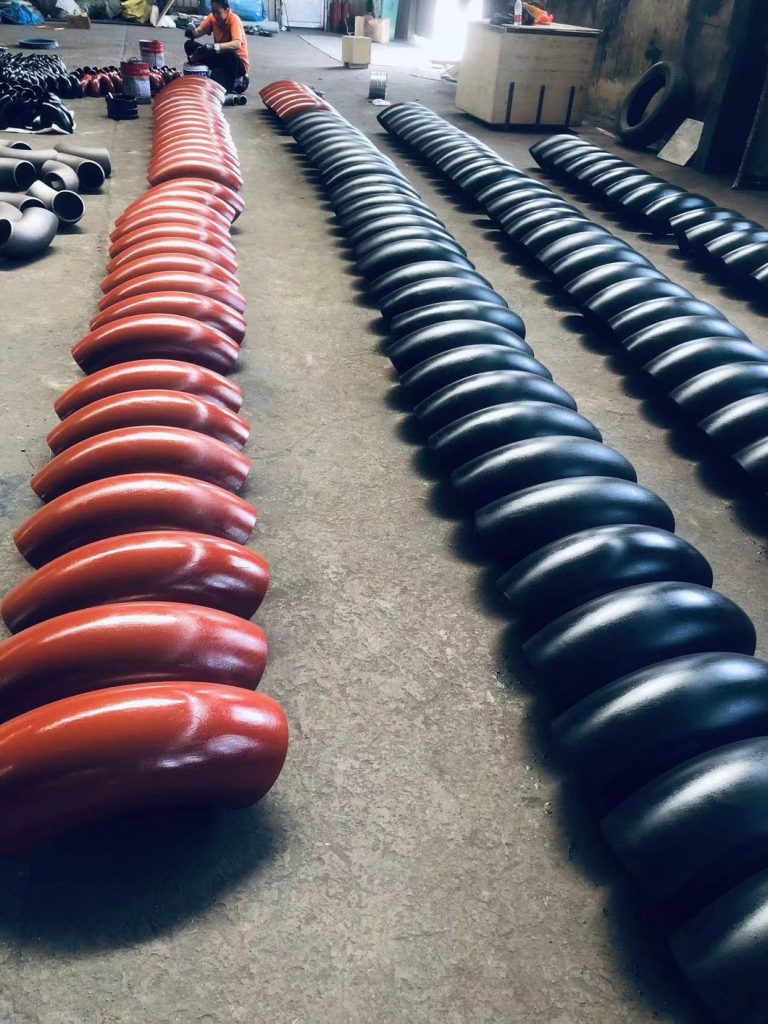
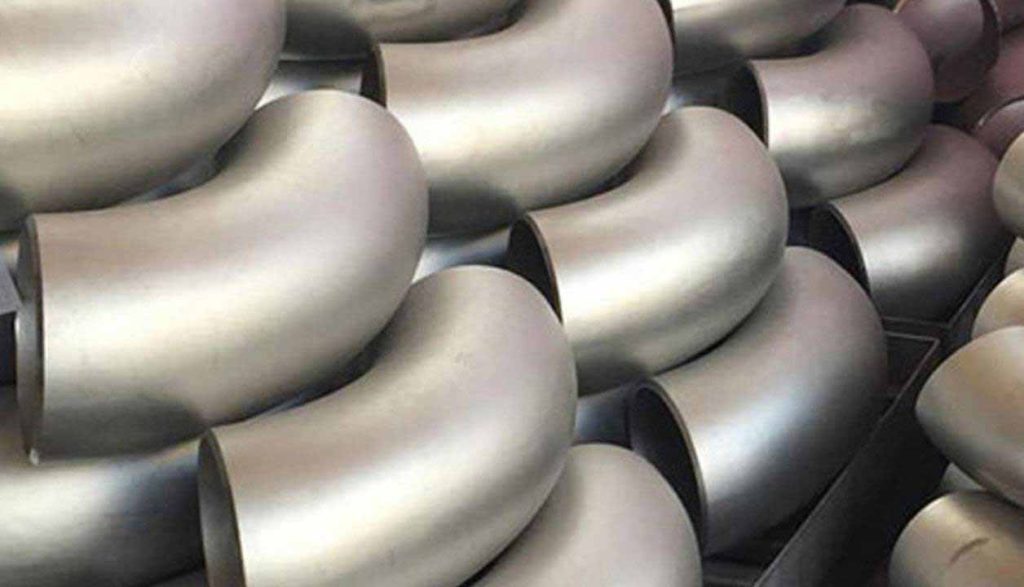
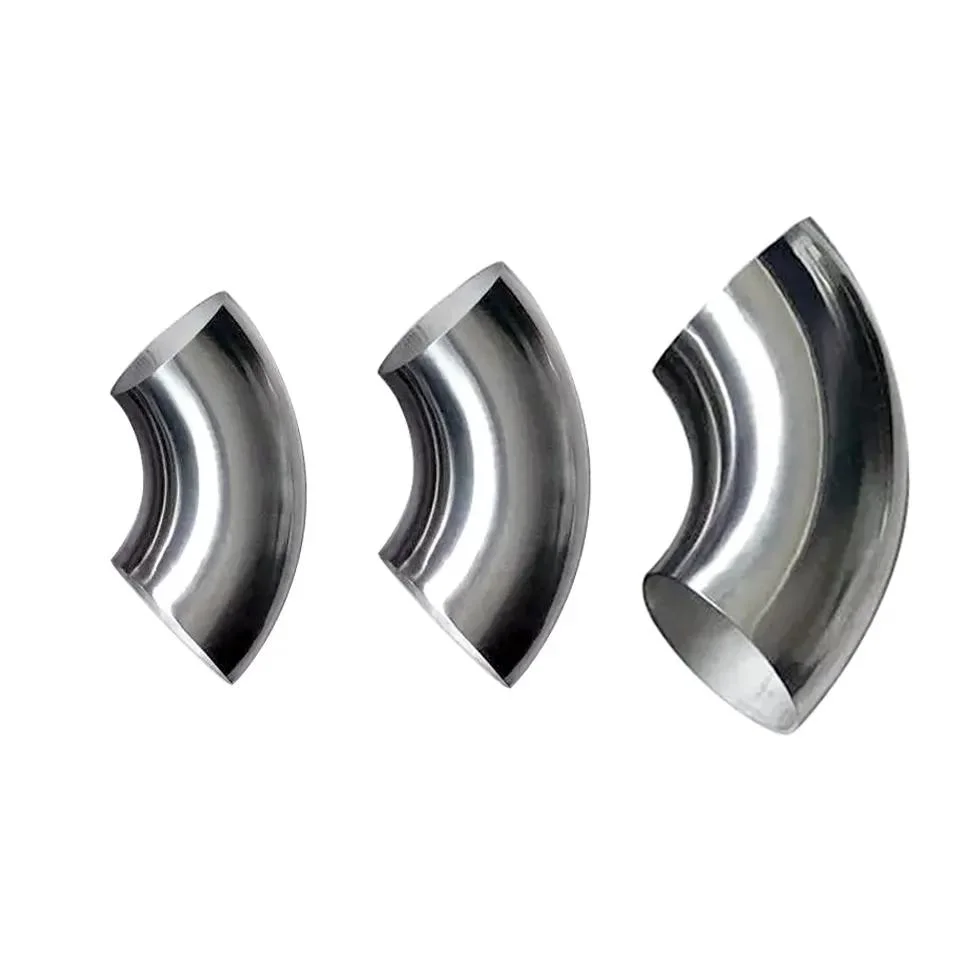
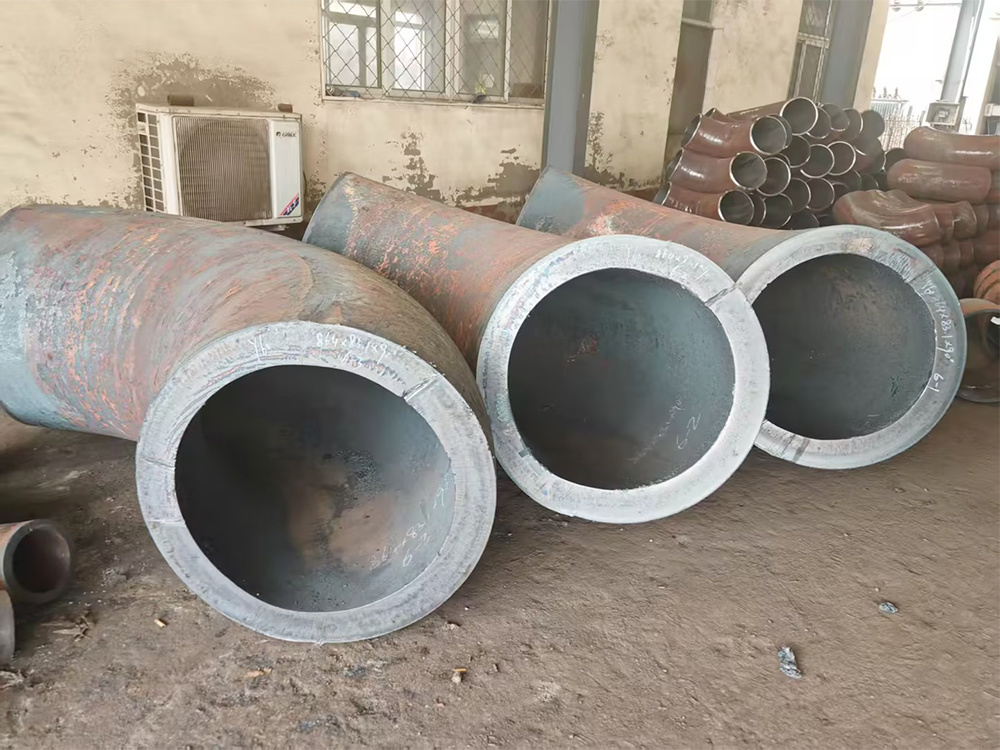
Cotovelo de tubo de liga de aço A234 WP22
B16.9 ANSI | MSS SP 75 | ASME SA234 | Sem emenda & Soluções de tubulação soldada de cromo-molibdênio para alta temperatura
Material: ASTM A234 WP22 (2.25Cr-1Mo)
Avaliação: SCH 10 para xxs
Designação dos EUA
K31535 (WP22 Cl.1)
Min. Resistência à tração
415 MPa (60 ksi)
Min. Força de rendimento
205 MPa (30 ksi)
Conteúdo de molibdênio
0.87% – 1.13%
Conteúdo de cromo
2.00% – 2.50%
1. Matriz de Especificações Técnicas Gerais
| Parâmetro | Detalhes da especificação |
|---|---|
| Nome do produto | Tubo de liga de aço Cotovelo (Sem emenda & Acessórios soldados de topo) |
| Padrões Primários | B16.9 ANSI, MSS SP 75, ASME B16.28, MSS-SP-43, EN10253-2, DIN2605, GOST17375 |
| Notas de material | ASTM A234 WP22 (Foco principal), WP11, WP5, WP9, WP91, 16Mo3, 10CrMo9-10 |
| Escala do tamanho (Sem emenda) | 1/2″ a 36″ NB (DN15 a DN900) |
| Escala do tamanho (Soldada) | 26″ para 110″ (OD máximo até 4000 mm, 100% Soldado por Raio X & fabricado) |
| Espessura de parede (Agenda) | SCH 5s, 10, 20, 30, STD, 40, 60, 80, 100, 120, 140, 160, XS, XXS |
| Ângulos de flexão | 30°, 45°, 60°, 90°, 180° e graus personalizados personalizados |
| Raio de curvatura | Raio curto (SR / R=1D) & Raio longo (LR / R=1,5D, 2D, 3D, 5D, 8D, 10D) |
| Conexões finais | Extremidade chanfrada (ESTAR), Extremidade lisa, Solda de topo (BW) |
| Tratamento da superfície | Jateado, Pintura preta, envernizado, Revestimento de óleo antiferrugem |
2. Composição Química ASTM A234 WP22 (%)
| Grau | Carbono (C) | Manganês (MN) | Silício (Si) | Fósforo (P) Max | Enxofre (S) Max | Crómio (CR) | Molibdênio (Mo) |
|---|---|---|---|---|---|---|---|
| ASTM A234 WP22 | 0.05 – 0.15 | 0.30 – 0.60 | ≤ 0.50 | ≤ 0.040 | ≤ 0.040 | 2.00 – 2.50 | 0.87 – 1.13 |
3. ASME SA234 WP22 Mecânico & Propriedades de tração
| Grau / Classe | Resistência à tração min (MPa / ksi) | Rendimento mínimo (MPa / ksi) | Alongamento em 2 em. ou 50 mm min (%) | Dureza máxima (Brinell) |
|---|---|---|---|---|
| Classe WP22 1 | 415 – 585 (60 – 85) | ≥ 205 (30) | ≥ 20% | ≤ 248 HBW |
| Classe WP22 3 | 585 – 760 (85 – 110) | ≥ 415 (60) | ≥ 18% | ≤ 290 HBW |
4. Matriz de linha de produtos de acessórios Buttweld ANSI B16.9
| Categoria de adaptação | Variantes disponíveis & Configurações | Conformidade Padrão |
|---|---|---|
| Cotovelos de tubo | 90° LR/SR, 45° LR, 180° Curvas de retorno, Curvas de raio personalizadas | ASME B16.9 / MSS SP 75 |
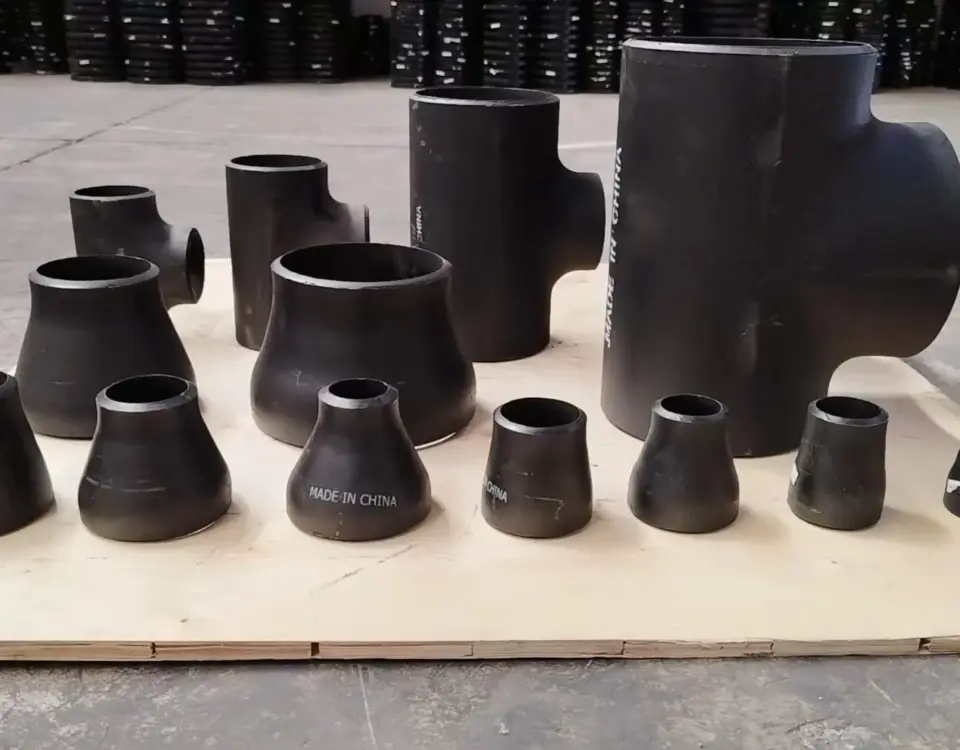
| redutores | Redutor concêntrico, Redutor Excêntrico | ASME B16.9 |
| Tees & Cruzes | T igual, Redução do Tee, Encaixe Cruzado | ASME B16.9 |
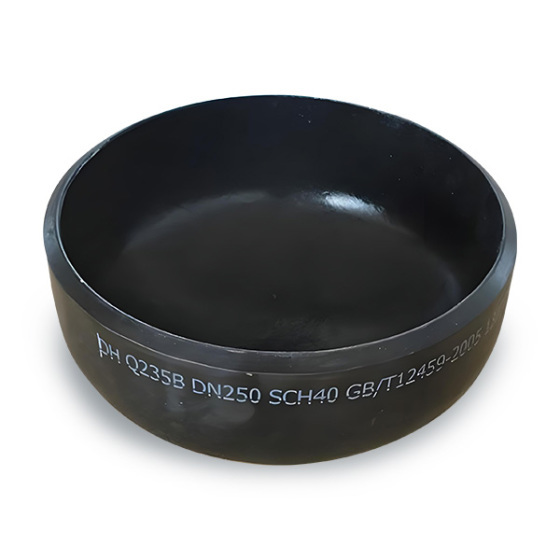
| Tampas de tubos & Termina | Tampa do tubo, Fim do esboço (Junta sobreposta) | ASME B16.9 / B16.49 |
5. Comparação de classes de aço de liga ASTM A234 Cr-Mo
| Grau | Designação dos EUA | Tipo de liga | Campo de aplicação típico |
|---|---|---|---|
| WP1 | K12822 | 0.5CR – 0.5Mo | Tubulação de energia de temperatura moderada |
| WP11 | K11597 | 1.25CR – 0.5Mo | Linhas de alta temperatura de caldeiras e refinarias |
| WP22 | K31535 | 2.25CR – 1.0Mo | Hidrogênio de alta pressão & sistemas de vapor |
| WP5 | K41545 | 5.0CR – 0.5Mo | Serviço de refino de petróleo corrosivo |
| WP9 | K90941 | 9.0CR – 1.0Mo | Serviço resistente à oxidação severa |
| WP91 | K90901 | 9.0CR – 1.0Mo – V | Caldeiras de usinas ultra-supercríticas |
6. Matriz Internacional de Padrões de Materiais Equivalentes
| Corpo Padrão | Especificação de Grau Equivalente |
|---|---|
| ASMA / ASME (ESTADOS UNIDOS DA AMÉRICA) | ASTM A234 WP22 / ASME SA234 WP22 (Forjados: A182 F22) |
| PT-BR / NORMA DIN (Europa) | 10CrMo9-10 (Material Não. 1.7380) / PT-BR 10253-2 |
| TI (Japão) | ≥35 / SFVC FLA22 |
| GOST (Rússia) | 12X2MFS / 10Kh2M |
7. Processo de fabricação & Protocolo de Tratamento de Superfície
Etapa 1: Conformação a Quente & Dobrando-se
O estoque de tubos sem costura ou soldados é aquecido a temperaturas precisas de forjamento e formado por meio de mandris ou dobradores para obter a geometria exata do cotovelo ANSI B16.9.
Etapa 2: Tratamento Térmico Térmico
Normalizado e temperado (ou temperado e temperado) estritamente de acordo com as especificações ASTM para garantir o refinamento do grão e a estabilidade mecânica.
Etapa 3: Jateamento de superfície & Revestimento
Jateamento de areia completo para remoção de incrustações, seguido de aplicação de óleo antiferrugem, pintura preta, ou envernizamento com base nas especificações do projeto.
8. Requisitos de tratamento térmico ASTM A234 WP22
| Tipo de tratamento | Parâmetro de temperatura | Meio de resfriamento / Método |
|---|---|---|
| Recozimento Completo | 900°C – 950°C (1650°F – 1740°F) | Resfriamento lento do forno |
| Normalizando & De têmpera | Normalizar a 900°C min; Têmpera a 700°C min | Resfriamento de ar / resfriamento controlado do forno |
| Tratamento térmico pós-soldagem (PWHT) | 670°C – 740 °C (1250°F – 1365°F) | Resfriamento controlado em ar parado |
9. Controle de qualidade, Inspeção & Padrões de teste
| Item de inspeção | Método de teste / Padrão | Critérios de Aceitação |
|---|---|---|
| Verificação Dimensional | Paquímetros Vernier, medidores de laser, medidores de raio | Estrita conformidade com ANSI B16.9 / MSS SP 75 |
| Tolerância da espessura de parede | Teste de espessura ultrassônico (UT) | Espessura mínima não inferior a 87.5% (-12.5%) |
| identificação positiva de materiais | Analisador PMI (Espectroscopia XRF) | Verificação de Cr (2.25%) e Mo (1.0%) intervalos |
| Exame Não Destrutivo | Partícula magnética (MT), Ultra-sônico (UT), Radiografia de raios X | Zero rachaduras, falta de fusão, ou defeitos prejudiciais |
| Certificação | Certificado de teste de material (MTC) | PT-BR 10204 3.1 / 3.2 Certificado por Terceiros (TUV, SGS, BV) |
10. Setores de aplicação industrial & Ambientes Operacionais
| Setor Industrial | Sistema de tubulação específico / DN15 | Condições operacionais |
|---|---|---|
| Petroquímica & Refino | Unidades de hidrogenação, hidrocraqueadores, linhas de alimentação do reformador catalítico | Temperatura alta, alta pressão, alta pressão parcial de hidrogênio |
| Geração de energia | Subcrítico & tubulação principal de vapor da caldeira supercrítica, linhas de reaquecimento | Temperaturas elevadas até 600°C (1110° F) |
| Óleo & Gasodutos | Linhas de transmissão de alta pressão, estações de coleta de gás ácido/óleo | MSS SP 75 redes de gasodutos, requisitos de parede pesada |
| Processamento Químico de Carvão | Linhas de efluentes do reator de gaseificação, tubulação de gás de síntese | Fluxos de gases corrosivos e serviço de partículas abrasivas |
11. Serviço de hidrogênio em alta temperatura (APIRP 941 Conformidade)
Cotovelos de liga de aço ASTM A234 WP22 são especificamente favorecidos em ambientes de refinaria ricos em hidrogênio devido à adição de molibdênio e cromo, que evitam o ataque do hidrogênio e a descarbonetação.
| Parâmetro de projeto | Requisito de Engenharia & Limite |
|---|---|
| Temperatura máxima de operação | Até 550°C a 600°C de acordo com as curvas de Nelson para aços 2,25Cr-1Mo |
| Soldabilidade & Pré-aquecer | Requer pré-aquecimento (150°C–200 °C) e PWHT obrigatório para evitar rachaduras |
12. Referência de dimensões do centro à face do cotovelo ANSI B16.9
| Tamanho nominal da tubulação (NPS) | Diâmetro externo (mm) | 90° LR Centro-face (UMA) | 90° SR Centro-face (B) | 45° LR Centro-face (C) |
|---|---|---|---|---|
| 1/2″ | 21.3 | 38 mm | 25 mm | 16 mm |
| 1″ | 33.4 | 38 mm | 25 mm | 22 mm |
| 2″ | 60.3 | 76 mm | 51 mm | 35 mm |
| 4″ | 114.3 | 152 mm | 102 mm | 64 mm |
| 8″ | 219.1 | 305 mm | 203 mm | 124 mm |
| 12″ | 323.8 | 457 mm | 305 mm | 178 mm |
13. Embalagem, Marcação & Conformidade de exportação
| Parâmetro Logístico | Especificação de exportação padrão |
|---|---|
| Proteção de superfície | Revestido com óleo antiferrugem, tampas de plástico instaladas em ambas as extremidades chanfradas para proteger as bordas |
| Tipo de embalagem | Caixas de madeira fumigadas resistentes, paletes de madeira, ou sacos de tecido impermeáveis |
| Marcação do produto | Carimbado com Grau (WP22), Calor Não., Tamanho, Agenda, Padrão (B16.9 ANSI) |
14. Principais vantagens de fornecimento & Benefícios de estoque pronto
Estoque Pronto
Amplo estoque de tamanhos padrão (1/2″ para 24″) pronto para envio imediato.
Entrega rápida
Linhas de fabricação simplificadas garantem prazos de entrega rápidos para pedidos personalizados.
Fabricação Personalizada
Espessuras de parede especializadas, Radii, e ângulos não padronizados criados para imprimir.
15. Perguntas técnicas frequentes (Perguntas frequentes)
| Consulta técnica | Resposta de especialista / Diretriz de Especificação |
|---|---|
| Qual é a principal vantagem do WP22 sobre o aço carbono? | WP22 contém 2.25% Cromo e 1% Molibdênio, proporcionando resistência e resistência à fluência superiores em temperaturas de até 600°C. |
| Os cotovelos ASTM A234 WP22 são soldáveis no local?? | Sim, mas requerem pré-aquecimento e rigoroso tratamento térmico pós-soldagem (PWHT) para evitar microfissuras e fragilidade. |
| Quais padrões regem esses cotovelos? | Fabricado estritamente de acordo com ASME/ANSI B16.9 para dimensões e ASTM A234 para propriedades do material. |
16. Tabela de referência de peso nominal (Cotovelos de raio longo ANSI B16.9 90°)
Valores teóricos de peso em quilogramas (kg) para cotovelos de liga de aço A234 WP22 90° LR em programações de parede padrão.
| NPS (Polegadas) | DN | SCH 40 / STD (kg) | SCH 80 / XS (kg) | SCH 120 (kg) | SCH 160 (kg) | SCH XXS (kg) |
|---|---|---|---|---|---|---|
| 2″ | 50 | 0.89 | 1.20 | – | 1.90 | 2.40 |
| 3″ | 80 | 2.20 | 3.00 | – | 4.40 | 5.60 |
| 4″ | 100 | 4.30 | 6.00 | 8.10 | 9.80 | 12.20 |
| 6″ | 150 | 12.00 | 16.80 | 22.50 | 28.60 | 34.50 |
| 8″ | 200 | 24.80 | 35.20 | 49.00 | 63.50 | 71.00 |
| 10″ | 250 | 43.50 | 62.00 | 88.00 | 115.00 | 130.00 |
| 12″ | 300 | 68.00 | 96.50 | 136.00 | 180.00 | 205.00 |
| 14″ | 350 | 92.00 | 132.00 | 185.00 | 245.00 | 280.00 |
| 16″ | 400 | 124.00 | 180.00 | 252.00 | 335.00 | 385.00 |
| 24″ | 600 | 310.00 | 450.00 | 640.00 | 860.00 | 990.00 |
17. MSS SP 75 Especificações de classes de materiais WPHY
Conexões forjadas de alta qualidade para soldagem de topo projetadas para sistemas de transmissão de óleo e gás de alta pressão.
| MSS SP 75 Grau | Força de rendimento mínimo (MPa / ksi) | Resistência à tração mínima (MPa / ksi) | de carbono equivalente (CE) Max |
|---|---|---|---|
| WPHY 42 | 290 (42) | 415 (60) | 0.40% |
| WPHY 52 | 360 (52) | 460 (66) | 0.42% |
| WPHY 60 | 415 (60) | 520 (75) | 0.43% |
| WPHY 65 | 450 (65) | 535 (77) | 0.45% |
| WPHY 70 | 485 (70) | 565 (82) | 0.45% |
18. ASME B16.9 Tolerâncias Dimensionais para Cotovelos Buttweld
| Tamanho nominal (NPS) | Diâmetro externo (No chanfro) | Diâmetro interno (No final) | Dimensão centro-a-fim (UMA, B, C) | Fora do alinhamento / Quadratura |
|---|---|---|---|---|
| 1/2″ para 2-1/2″ | +1.6 mm / -0.8 mm | ± 0,8 mm | ±2,0mm | 1.0 mm |
| 3″ para 3-1/2″ | ±1,6mm | ±1,6mm | ±2,0mm | 2.0 mm |
| 4″ | ±1,6mm | ±1,6mm | ±2,0mm | 2.0 mm |
| 5″ para 8″ | +2.4 mm / -1.6 mm | ±1,6mm | ±2,0mm | 4.0 mm |
| 10″ para 18″ | +4.0 mm / -3.2 mm | ±3,2mm | ±2,0mm | 5.0 mm |
| 20″ para 24″ | +6.4 mm / -4.8 mm | ±4,8mm | ±2,0mm | 6.0 mm |
19. Especificações de extremidade chanfrada de soldagem (Conformidade ANSI B16.25)
Todos os cotovelos de solda de topo A234 WP22 apresentam extremidades chanfradas usinadas com precisão em conformidade com ASME B16.25 para soldagem de passagem de raiz em campo sonoro.
Espessura da parede t ≤ 22mm (0.88″)
Bisel Simples: Ângulo 37,5° ± 2,5°, Face da raiz 1,6 mm ± 0,8 mm (1/16″ ± 1/32″). Contorno chanfrado reto padrão.
Espessura da parede t > 22mm (0.88″)
Bisel Composto: Ângulo 37,5° ± 2,5° externo, 10° ± 1,0° bisel de transição interna. Reduz a necessidade de volume de metal de solda.
20. Requisitos suplementares ASTM A234 (S1 – S8)
| Código | Requisito de teste suplementar | Objetivo de Engenharia |
|---|---|---|
| S1 | Análise de produto (Verifique a análise) | Verifica a composição térmica química individual da conexão acabada. |
| S2 | Teste de tensão | Confirma o rendimento/tração à temperatura ambiente por lote de tratamento térmico. |
| S3 | Exame de Líquido Penetrante (PT) | Detecta defeitos de superfície, voltas, ou rachaduras nas superfícies externas/internas. |
| S4 | Exame de Partículas Magnéticas (MT) | Identifica falhas subterrâneas em estruturas de ligas ferromagnéticas. |
| S5 | Teste hidrostático | Verificação de pressão correspondente à classificação de tubo reto 1,5x. |
| S7 | Teste de impacto Charpy V-Notch | Avalia a propriedade de baixa temperatura ou resistência ao entalhe. |
Assistência Técnica & Soluções de tubulação personalizadas
Precisa de raios personalizados (3D, 5D, 8D), Cotovelos SCH XXS WP22 para parede pesada, ou inspeção de terceiros (GV/TUV) para o seu projeto?
Consulte a equipe de engenharia

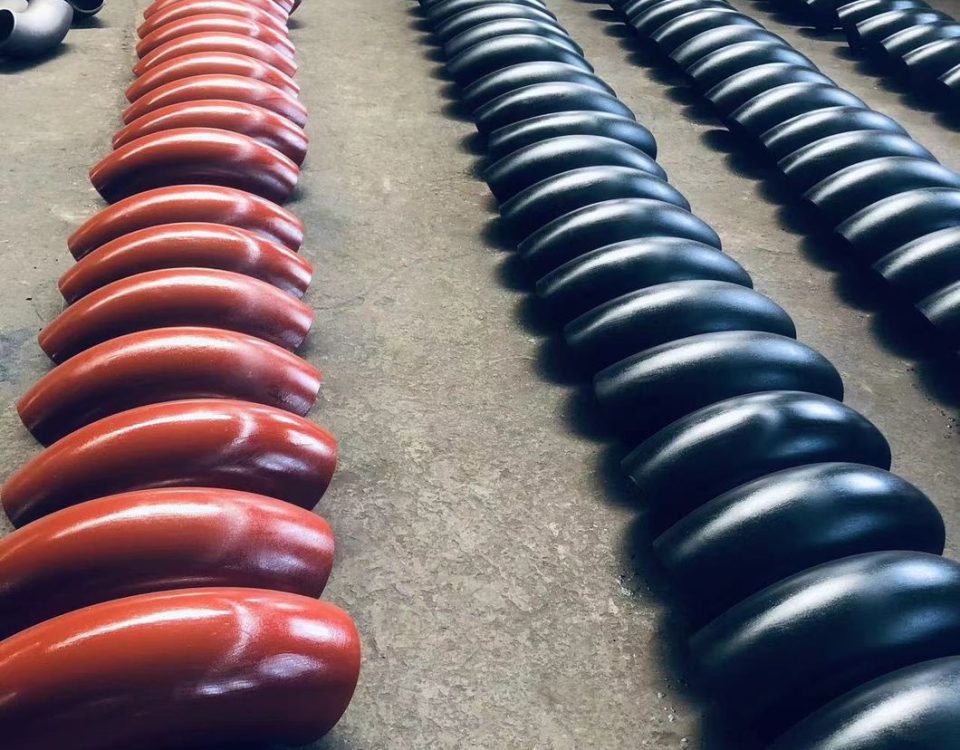
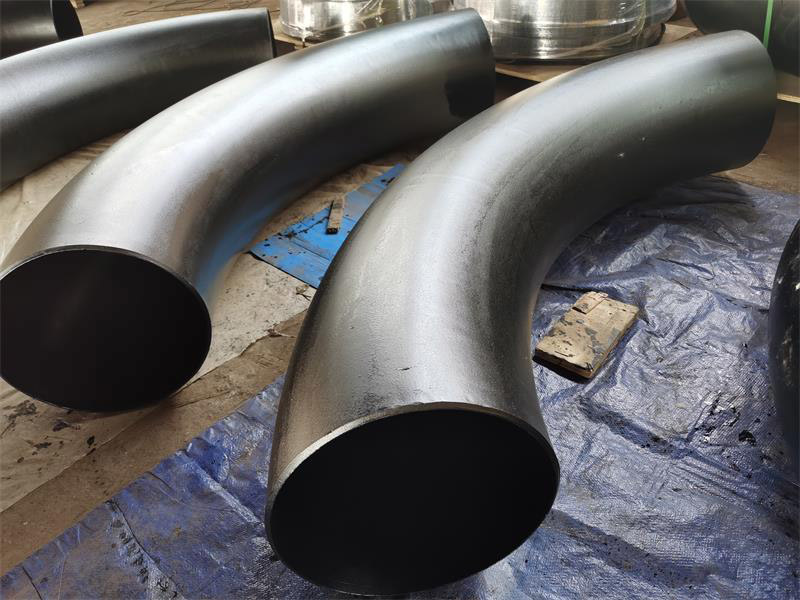
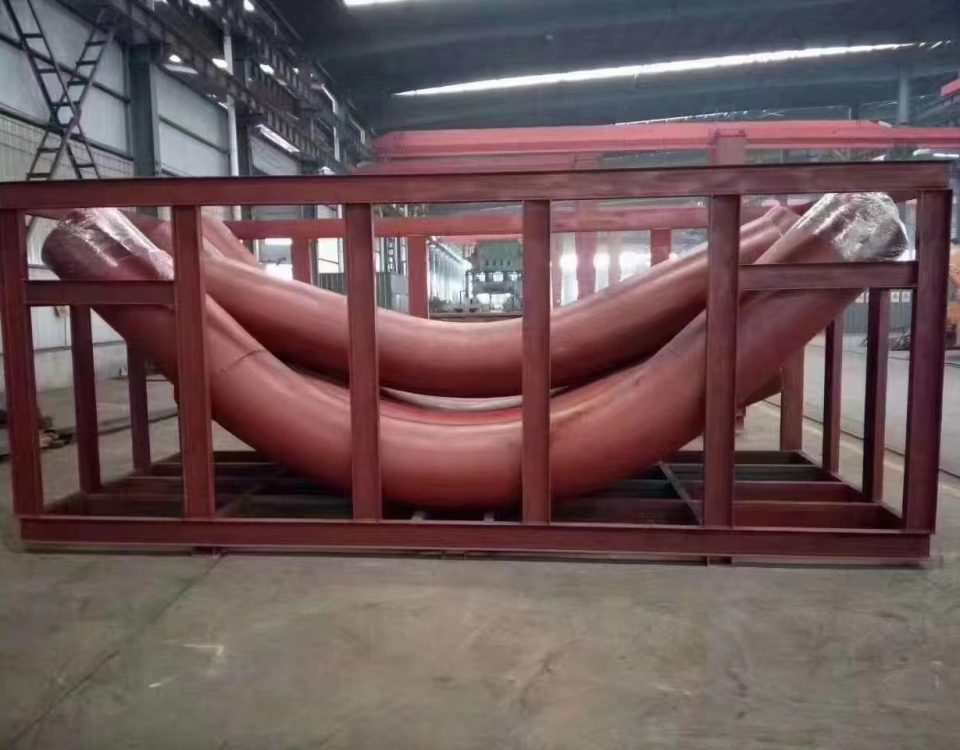
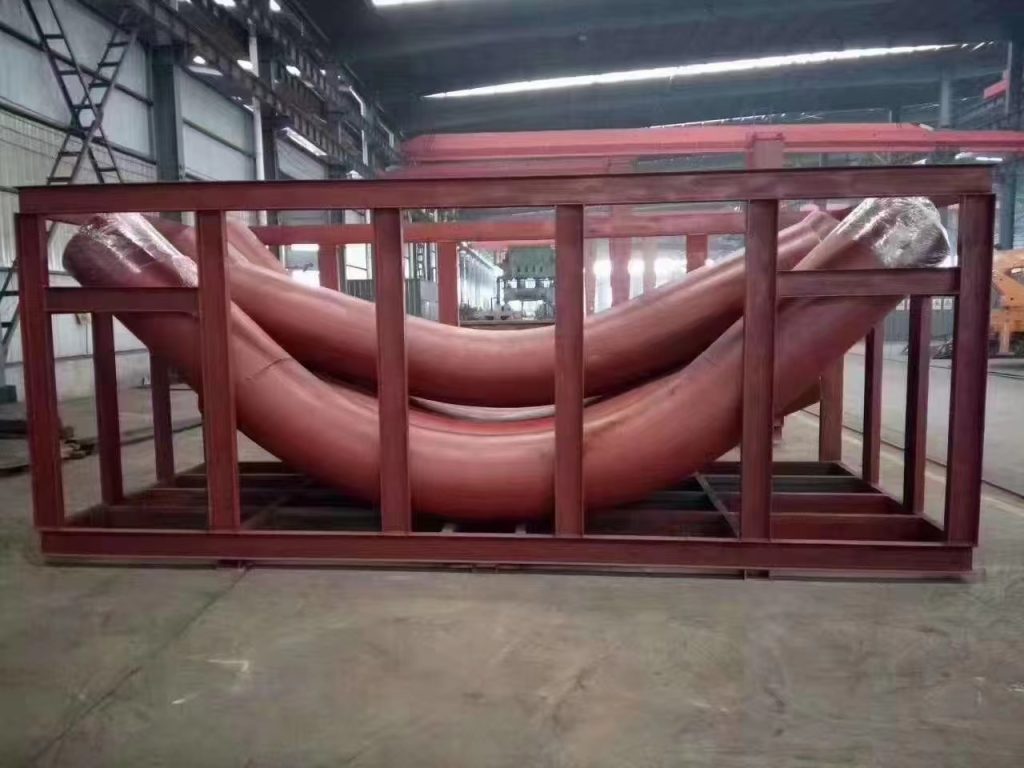
As curvas de indução vêm em ângulos de curvatura padrão (por exemplo. 45°, 90°, etc.) ou pode ser feito sob medida para ângulos de curvatura específicos. Dobras compostas (fora do plano) dobras em uma única junta de tubo também pode ser produzida. O raio de curvação é especificado em função do diâmetro. Por exemplo, Radii de dobra comum para dobras de indução são 3D, 5D e 7d, onde d é o diâmetro nominal do tubo.